Dilme rulodan dar şerit rulo, boy kesme rulodan düz levha üretir. İki işlemin farkı, çıktıları, kontrol kriterleri, hangi ürün için hangisinin seçileceği ve teklif için gereken bilgiler.
İki işlem de bir ana rulodan başlar ve ikisinde de bıçak kullanılır. Fark, kesimin yönündedir. Dilmede bıçaklar rulonun akış yönünde, yani boyuna keser ve rulonun genişliğini bölerek daha dar şeritler çıkarır. Boy kesmede ise ruloyu açan hat, sacı düzeltir ve enine keserek istenen boyda levha üretir.
Bu yüzden iki işlemin ürünü birbirinin yerine geçmez. Bir şerit rulosunu doğrudan levha olarak kullanamazsınız, bir levhayı da bir hatta rulo gibi besleyemezsiniz. Karar, elinizdeki makinenin ve üretim hattınızın ne beklediğine bağlıdır.
Aşağıdaki tablo iki işlemi, girdi ve çıktıdan kalite kontrolüne kadar yan yana koyar. Ayrıntılar hat tipine göre değişebilir; bu, genel çerçevedir.
| Konu | Dilme | Boy kesme |
|---|---|---|
| Kesim yönü | Boyuna (rulonun akış yönünde) | Enine (akışa dik) |
| Girdi | Geniş ana rulo | Ana rulo (açılıp düzeltilir) |
| Çıktı | Dar şerit rulolar (slit coil) | Düz levha, belirli boyda |
| Hat elemanları | Açıcı, dairesel bıçak seti, aralayıcı, sarıcı | Açıcı, düzeltme (leveler) ünitesi, kesme ünitesi, istif |
| Ölçü ne belirler | Şerit genişliği | Levha boyu (ve çapraz ölçü) |
| Öne çıkan kontrol | Genişlik, kılıç (camber), kenar çapağı, sarım düzgünlüğü | Boy, çapraz ölçü, düzlük, kılıç sapması |
| Tipik sonraki adım | Boru ve profil üretim hattı, pres besleme, bant ve yay imalatı | Lazer kesim, büküm, mutfak ve mimari parça imalatı |
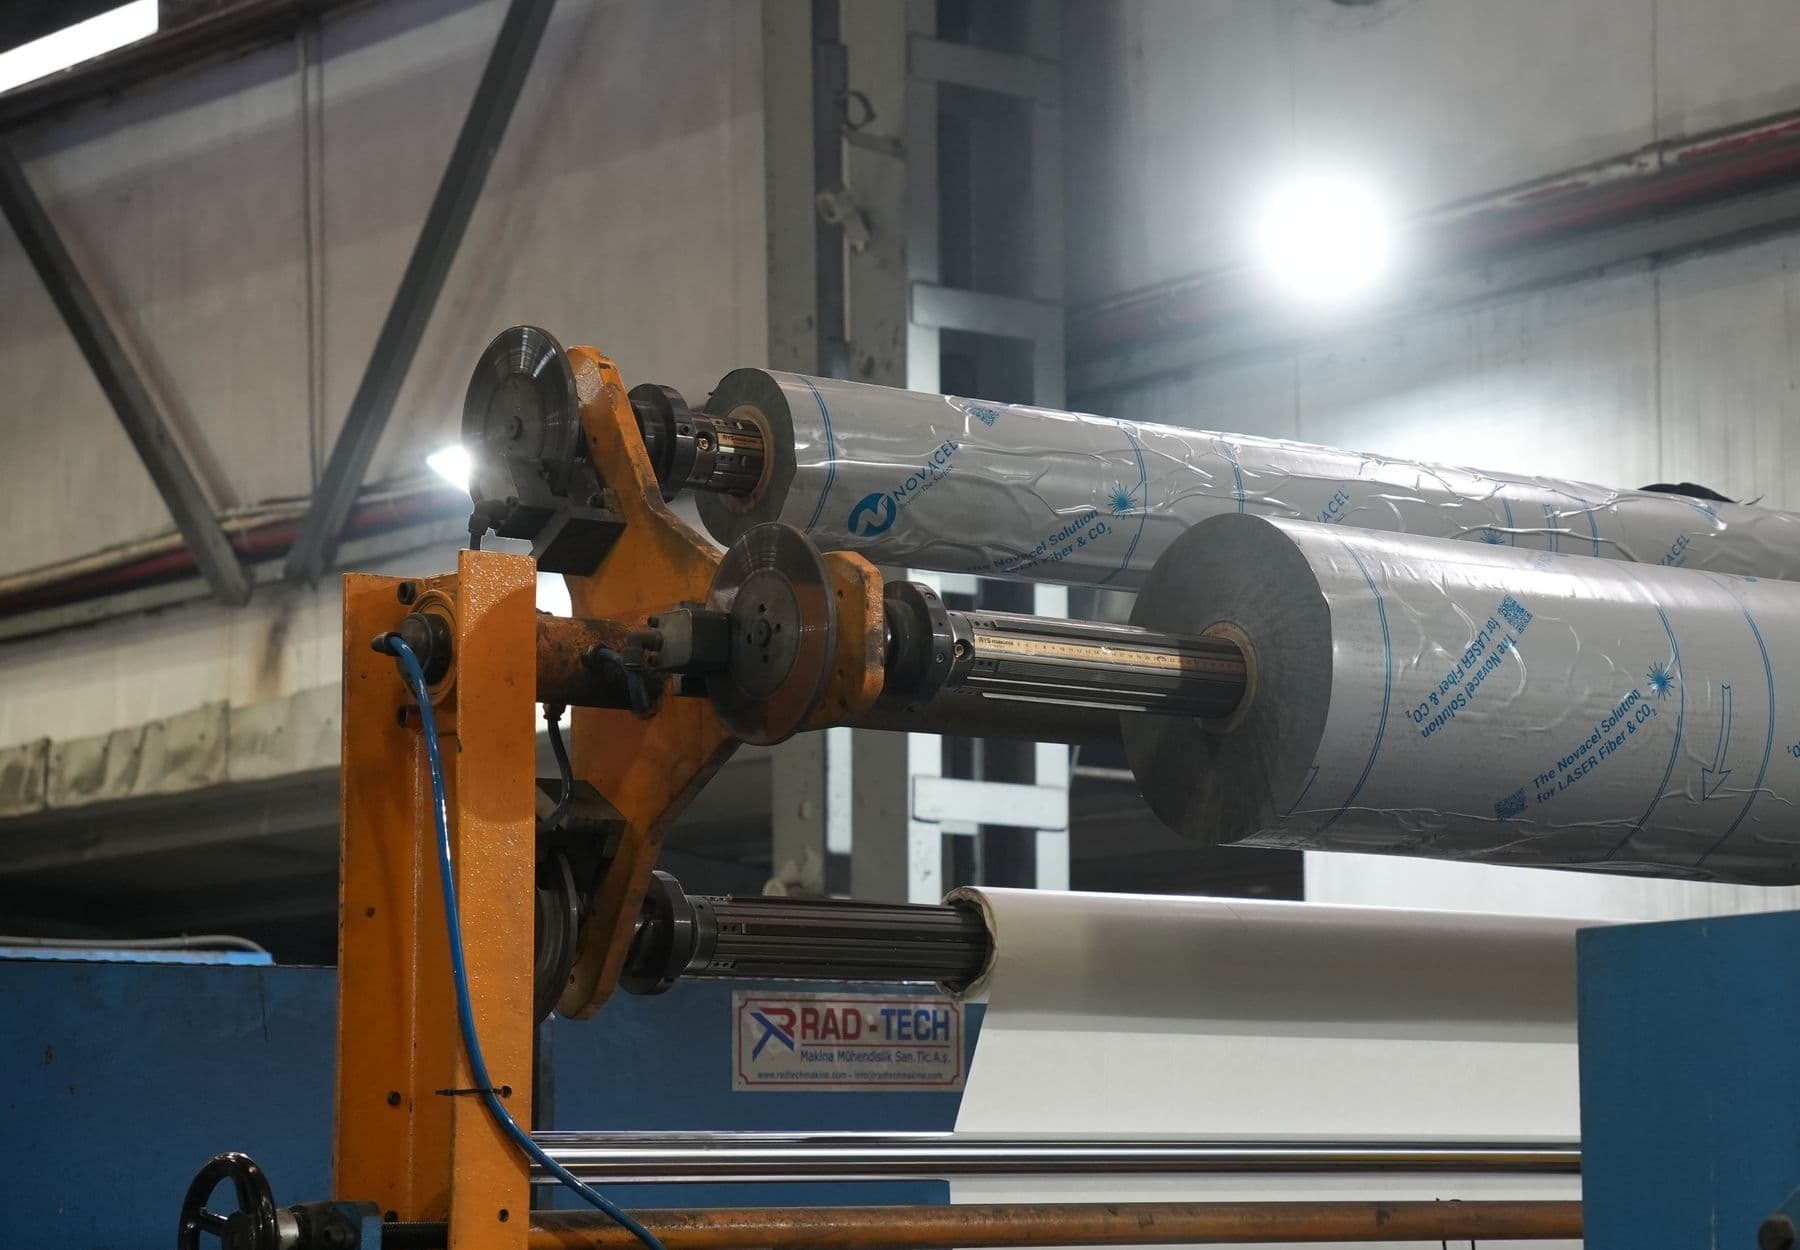
Dilme hattında ana rulo açıcıya yüklenir, üst ve alt dairesel bıçaklar aralayıcılarla istenen şerit genişliklerine göre dizilir. Rulo bıçaklar arasından geçerken boyuna kesilir, kenar şeritleri (trim) ayrılır ve her şerit ayrı bir ruloya sarılır. Çıkan şeritlerin toplamı, ana rulonun genişliğinden kenar kırpıntısı kadar azdır; bu yüzden şerit genişlikleri planlanırken kırpıntı da hesaba katılır.
Kontrol tarafında üç konu öne çıkar. Birincisi şerit genişliğinin toleransıdır; 600 mm altı dar şerit ve kesilmiş boy ürünleri için sınırlar EN ISO 9445-1 gibi ürün standartlarında tanımlıdır. İkincisi kılıç (camber): şerit düz bir referanstan yana doğru kaymışsa besleme hattında kılavuzdan taşabilir. Üçüncüsü kenar çapağıdır; çapağın yönü ve boyutu, şeridin ardından geçeceği forming veya presleme işleminin kalitesini etkiler. Sarım düzgünlüğü de bobinin bir sonraki hatta sorunsuz açılması için önemlidir.
Boy kesme hattında rulo açıcıdan çıkar, düzeltme ünitesinden geçerek rulo kıvrımı ve hadde kaynaklı gerilim giderilir, ardından enkoderle ölçülen uzunlukta kesilir. Levhalar istiflenir; yüzey hassasiyetine göre aralarına kağıt veya film girer. Düzeltme adımı sayesinde levha, rulonun kıvrık halinden değil, düz bir başlangıçtan çıkar.
Kontrol edilen başlıca ölçüler boy, en ve çapraz ölçüdür (diyagonal). Çapraz ölçü, levhanın dikdörtgenliğini gösterir ve parça yerleşiminde ya da büküm tablasında hataya yol açar. Düzlük ve kılıç sapması da bakılan kriterlerdir. Levhaları lazer kesime veya büküme gönderecekseniz düzlük sonucu doğrudan etkiler. Dilme hattında rulo genellikle levha kadar düzeltilmez; boy kesmede ise düzeltme ünitesi işin asıl parçasıdır.
Seçim, malzemenin bir sonraki adımda nasıl kullanılacağıyla belirlenir. Aşağıdaki tablo tipik durumları ve genel yönü gösterir.
| İhtiyaç | Genel seçim | Neden |
|---|---|---|
| Boru veya kare profil üretimi | Dilme | Forming hattı belirli genişlikte şerit besler |
| Pres veya otomasyon hattına bant besleme | Dilme | Hat rulodan sürekli besleme ister |
| Dar bant, yay veya ince şerit uygulaması | Dilme | Dar genişlik rulo halinde gerekir |
| Lazer kesim veya büküm için düz sac | Boy kesme | Makine düz levha ile çalışır |
| Mutfak ve ekipman imalatı için hazır ebat | Boy kesme | Parçalar levhadan kesilir |
| Mimari kaplama levhası | Boy kesme | Düz, düzgün ve belirli ebatlı levha gerekir |
| Dar ve uzun levha | Dilme ve ardından boy kesme | Önce genişlik, sonra boy ayarlanır |
Bazı işlerde ham rulo ile istenen parça arasında ikisi birden gerekir. Örneğin standart rulo genişliğinden dar ve uzun levha isteniyorsa önce dilme ile genişlik ayarlanır, sonra şerit boy kesmeyle levhaya çevrilir. Bu sıralama hangi hatlarda ve hangi kalınlıklarda mümkündür; bunun cevabı hatların kapasitesine bağlı olduğu için sipariş bazında teklif sürecinde netleştirilir.
Pek çok proje ise yalnızca birine ihtiyaç duyar. Gereksiz bir işlem eklemek hem malzemeyi çizer hem de sürenizi uzatır. Rulo, levha, boru ve profil arasında karar veriyorsanız hangi form ne zaman yazısı, tüm işlemleri sırayla görmek için servis merkezi süreçleri yazısı yardımcı olur.
İşlemden sonra malzemenin kimliği de önemlidir. Dilmede ana rulonun ısı numarası her şeride, boy kesmede her levha istifine taşınmalı; etiket ve sertifika (EN 10204 3.1) eşleşmesi işlemden sonra da korunmalıdır. Yüzeyi film kaplı malzemede filmin dilme ve kesimde nasıl davranacağı iş bazında değerlendirilir. Bu istekleri sipariş notuna yazmak, hat çıkışında sürprizi önler.
Dilme veya boy kesme teklifi alırken aşağıdaki bilgiler baştan yazıldığında teklif tek turda netleşir. Ana rulodan başlıyorsanız rulo bilgisini, şerit veya levha çıktısı için ise istenen ölçüyü belirtin.
| Bilgi | Dilme | Boy kesme |
|---|---|---|
| Kalite ve yüzey | 304, 316, 430; 2B, BA, No.4 | Aynı |
| Kalınlık | mm | mm |
| Ana malzeme | Rulo eni, rulo ağırlığı, iç çap | Rulo eni veya mevcut levha ebadı |
| İstenen ölçü | Şerit genişlikleri ve adetleri | Levha boyu ve eni, çapraz ölçü toleransı |
| Kenar ve düzlük | Çapak yönü, kenar kalitesi | Düzlük beklentisi |
| Ambalaj | Bobin çapı, sarım tipi, film | Palet, ara kağıt, film |
| Belge | EN 10204 3.1 gerekli mi | EN 10204 3.1 gerekli mi |
Güven Paslanmaz, Dudullu OSB'deki servis merkezinde hem dilme hem de boy kesme hatlarına sahiptir. Rulo, sac levha, boru ve kare profil gibi ürün gruplarıyla birlikte çalıştığı için malzeme ve işlem tek muhatapta toplanır. Hangi kalınlık ve genişlik aralığının işlenebildiği sipariş bazında teklif sürecinde netleştirilir.
Fiyat; kalite, ebat, miktar ve piyasaya göre değişir, teklif formundan ulaşın. Rulo ve sac levha ürün sayfalarında kalite ve yüzey seçeneklerini görebilir, ihtiyacınızı teklif formuna yazabilirsiniz.
Boyut toleransları için EN ISO 9445 serisi (soğuk haddelenmiş paslanmaz çelik, dar şerit ve kesilmiş boy ürünler ile geniş şerit ve levha) ile sıcak haddelenmiş ürünler için EN ISO 9444 serisi esas alınır. Malzeme şartnamesi EN 10088-2 ve ASTM A240, belge türü EN 10204'tür. Bu yazı genel bir çerçeve sunar; hat kapasitesi, kalınlık ve genişlik sınırları ve toleranslar her sipariş için teklif sürecinde teyit edilir.
Dilme boyuna kesimdir ve geniş rulodan dar şerit rulolar üretir. Boy kesme enine kesimdir ve rulodan düz levhalar çıkarır. İlkinin çıktısı rulo, ikincisinin çıktısı levhadır.
Ana rulonun genişliği ile istenen şeritlerin toplam genişliği arasındaki fark kenar kırpıntısı (trim) olur. Miktarı şerit planına göre belirlenir ve teklif aşamasında planlanır.
Boru, profil veya pres hattınız sürekli beslemeyle çalışıyorsa şerit rulo, lazer kesim ve büküm yapacaksanız levha tercih edilir. Elinizdeki makinenin girdi tipi karar verdirir.
Rulo kıvrımı levhada dalga ve gerilim bırakabilir. Düzeltme ünitesi bunu giderir. Düz levha, lazer kesimde ve bükümde ölçü doğruluğunu doğrudan etkiler.
Genişlik ve kalınlık sınırı hat tipine göre değişir. Güven Paslanmaz için uygulanabilir aralık sipariş bazında teklif sürecinde netleştirilir.
İki işlem aynı serviste bulunuyor, ancak sıralı kullanımın uygulanabilirliği kalınlık ve ölçüye bağlıdır. Teklif formunda ihtiyacı açıkça yazın.
Teklif formuna kalite, kalınlık, ölçü, adet ve belge ihtiyacını yazmanız yeterlidir; ayrıntılar teklif sürecinde netleşir.

