Le refendage produit de la bobine étroite à partir de la bobine, la coupe à longueur de la tôle plane. La différence entre les deux opérations, leurs sorties, les critères de contrôle, laquelle choisir pour quel produit et les informations nécessaires pour le devis.
Les deux opérations partent d'une bobine mère et toutes deux utilisent des lames. La différence tient à la direction de la coupe. En refendage, les lames coupent dans le sens de défilement de la bobine, c'est-à-dire dans la longueur, et divisent la largeur de la bobine pour produire des bandes plus étroites. En coupe à longueur, la ligne qui déroule la bobine plane la tôle et la coupe en travers pour produire des tôles à la longueur voulue.
Les produits des deux opérations ne sont donc pas interchangeables. Vous ne pouvez pas utiliser directement une bobine de bande comme tôle, ni alimenter une ligne avec une tôle comme avec une bobine. La décision dépend de ce qu'attendent votre machine et votre ligne de production.
Le tableau ci-dessous place les deux opérations côte à côte, de l'entrée et la sortie jusqu'au contrôle qualité. Les détails peuvent varier selon le type de ligne ; il s'agit du cadre général.
| Sujet | Refendage | Coupe à longueur |
|---|---|---|
| Sens de coupe | Longitudinal (dans le sens de défilement de la bobine) | Transversal (perpendiculaire au défilement) |
| Entrée | Large bobine mère | Bobine mère (déroulée et planée) |
| Sortie | Bobines de bande étroite (slit coil) | Tôle plane, d'une longueur donnée |
| Éléments de la ligne | Dérouleur, jeu de lames circulaires, entretoises, enrouleur | Dérouleur, unité de planage (leveler), unité de coupe, empilage |
| Ce qui détermine la cote | Largeur de la bande | Longueur de la tôle (et cote en diagonale) |
| Contrôle principal | Largeur, sabre (camber), bavure de bord, régularité de l'enroulement | Longueur, cote en diagonale, planéité, écart de sabre |
| Étape suivante typique | Ligne de fabrication de tube et de profilé, alimentation de presse, fabrication de feuillard et de ressort | Découpe laser, pliage, fabrication de pièces de cuisine et d'architecture |
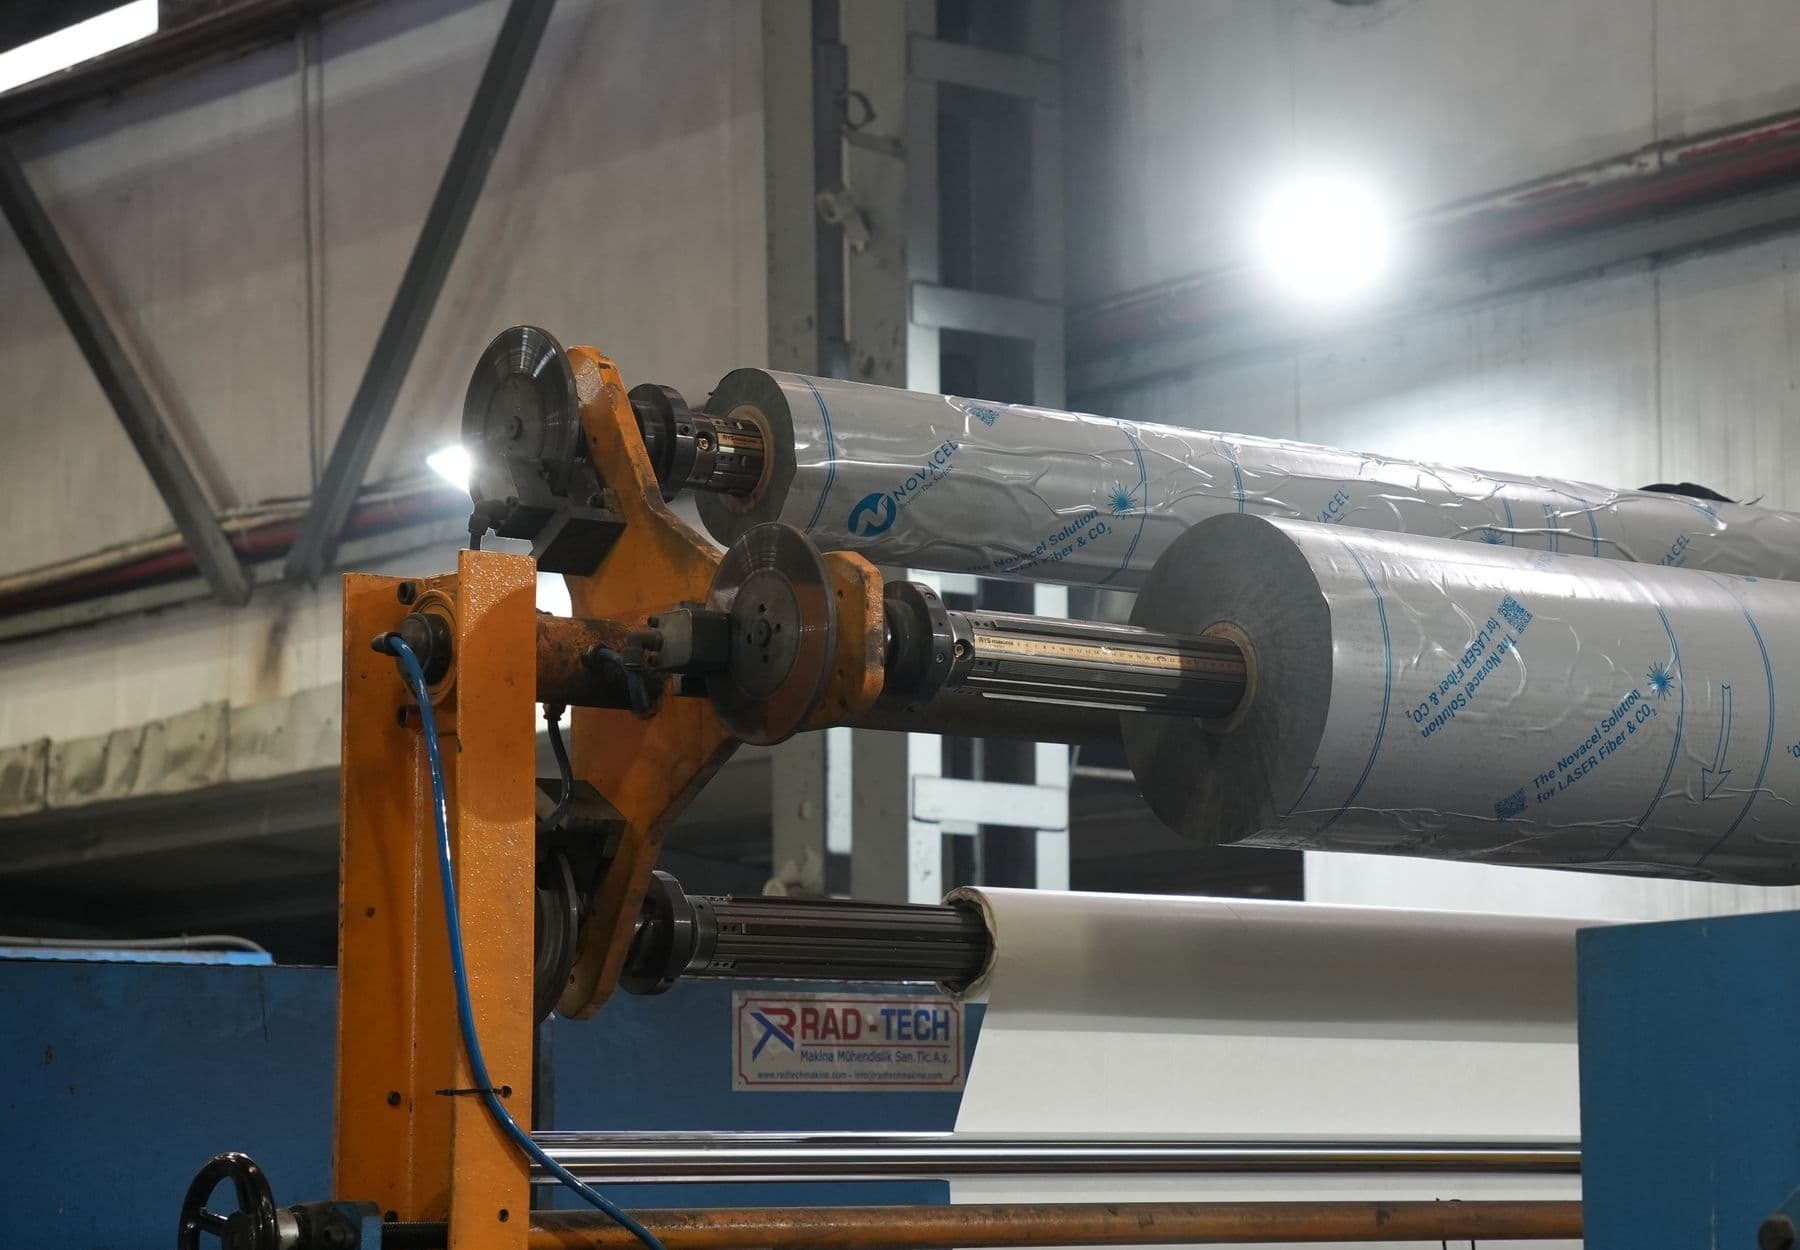
Sur une ligne de refendage, la bobine mère est chargée sur le dérouleur et les lames circulaires supérieures et inférieures sont disposées avec des entretoises selon les largeurs de bande voulues. En passant entre les lames, la bobine est coupée dans la longueur, les bandes de rive (trim) sont séparées et chaque bande est enroulée sur une bobine distincte. Le total des bandes obtenues est inférieur à la largeur de la bobine mère de la valeur des chutes de rive ; ces chutes sont donc prises en compte lors de la planification des largeurs de bande.
Côté contrôle, trois sujets ressortent. Le premier est la tolérance de largeur de la bande ; pour les bandes étroites de moins de 600 mm et les produits coupés à longueur, les limites sont définies dans des normes de produit comme l'EN ISO 9445-1. Le deuxième est le sabre (camber) : si la bande dévie sur le côté par rapport à une référence droite, elle peut sortir du guide sur la ligne d'alimentation. Le troisième est la bavure de bord ; son sens et sa taille influencent la qualité du formage ou du poinçonnage que la bande subira ensuite. La régularité de l'enroulement compte aussi pour que la bobine se déroule sans problème sur la ligne suivante.
Sur une ligne de coupe à longueur, la bobine sort du dérouleur, passe dans l'unité de planage qui élimine la courbure de la bobine et les contraintes dues au laminage, puis est coupée à la longueur mesurée par codeur. Les tôles sont empilées ; selon la sensibilité de la surface, du papier ou du film s'intercale. Grâce à l'étape de planage, la tôle ne provient pas de l'état courbé de la bobine mais d'un point de départ plat.
Les principales cotes contrôlées sont la longueur, la largeur et la cote en diagonale. La cote en diagonale indique la rectangularité de la tôle et provoque des erreurs dans l'implantation des pièces ou sur la table de pliage. La planéité et l'écart de sabre sont aussi des critères examinés. Si vous envoyez les tôles à la découpe laser ou au pliage, la planéité influence directement le résultat. Sur une ligne de refendage, la bobine n'est généralement pas planée autant qu'une tôle ; en coupe à longueur, l'unité de planage est au contraire le cœur du travail.
Le choix est déterminé par la façon dont le matériau sera utilisé à l'étape suivante. Le tableau ci-dessous présente les cas typiques et l'orientation générale.
| Besoin | Choix général | Pourquoi |
|---|---|---|
| Fabrication de tube ou de profilé carré | Refendage | La ligne de formage est alimentée par une bande de largeur donnée |
| Alimentation en bande d'une presse ou d'une ligne d'automatisation | Refendage | La ligne exige une alimentation continue à partir de la bobine |
| Application de bande étroite, de ressort ou de feuillard fin | Refendage | La largeur étroite est nécessaire sous forme de bobine |
| Tôle plane pour découpe laser ou pliage | Coupe à longueur | La machine travaille avec de la tôle plane |
| Dimensions prêtes pour la fabrication de cuisine et d'équipements | Coupe à longueur | Les pièces sont découpées dans la tôle |
| Tôle de bardage architectural | Coupe à longueur | Il faut une tôle plane, régulière et de dimensions données |
| Tôle étroite et longue | Refendage puis coupe à longueur | On ajuste d'abord la largeur, puis la longueur |
Dans certains travaux, il faut les deux entre la bobine brute et la pièce voulue. Par exemple, si l'on veut une tôle plus étroite et plus longue que la largeur de bobine standard, on ajuste d'abord la largeur par refendage, puis la bande est transformée en tôle par coupe à longueur. Sur quelles lignes et à quelles épaisseurs cet enchaînement est possible dépend de la capacité des lignes ; la réponse est donc précisée par commande lors du processus de devis.
De nombreux projets n'ont toutefois besoin que d'une seule des deux. Ajouter une opération inutile raye le matériau et allonge votre délai. Si vous hésitez entre bobine, tôle, tube et profilé, l'article quelle forme et quand vous aidera, et pour voir toutes les opérations dans l'ordre, l'article sur les processus du centre de service.
L'identité du matériau après l'opération compte aussi. Le numéro de coulée de la bobine mère doit être reporté sur chaque bande en refendage et sur chaque pile de tôles en coupe à longueur ; la correspondance entre l'étiquette et le certificat (EN 10204 3.1) doit être conservée après l'opération. Pour un matériau à surface filmée, le comportement du film au refendage et à la coupe est évalué pour chaque travail. Inscrire ces demandes dans la note de commande évite les surprises en sortie de ligne.
En demandant un devis de refendage ou de coupe à longueur, si les informations ci-dessous sont indiquées dès le départ, le devis est clarifié en un seul tour. Si vous partez d'une bobine mère, précisez les informations de bobine, et pour la sortie en bande ou en tôle, la cote voulue.
| Information | Refendage | Coupe à longueur |
|---|---|---|
| Nuance et finition | 304, 316, 430 ; 2B, BA, No.4 | Idem |
| Épaisseur | mm | mm |
| Matériau de départ | Largeur de bobine, poids de bobine, diamètre intérieur | Largeur de bobine ou dimensions de tôle existante |
| Cote voulue | Largeurs et quantités de bandes | Longueur et largeur de la tôle, tolérance de la cote en diagonale |
| Bord et planéité | Sens de la bavure, qualité de bord | Attente de planéité |
| Emballage | Diamètre de bobine, type d'enroulement, film | Palette, papier intercalaire, film |
| Document | EN 10204 3.1 nécessaire ? | EN 10204 3.1 nécessaire ? |
Güven Paslanmaz possède, dans son centre de service de Dudullu OSB, des lignes de refendage comme de coupe à longueur. Travaillant avec des groupes de produits comme la bobine, la tôle, le tube et le profilé carré, elle réunit le matériau et l'opération chez un seul interlocuteur. La plage d'épaisseurs et de largeurs traitable est précisée par commande lors du processus de devis.
Le prix varie selon la nuance, les dimensions, la quantité et le marché ; contactez-nous via le formulaire de devis. Vous pouvez voir les options de nuance et de finition sur les pages produits bobine et tôle, et écrire votre besoin dans le formulaire de devis.
Pour les tolérances dimensionnelles, on se base sur la série EN ISO 9445 (acier inoxydable laminé à froid, bande étroite et produits coupés à longueur, ainsi que bande large et tôle) et, pour les produits laminés à chaud, sur la série EN ISO 9444. La spécification du matériau est l'EN 10088-2 et l'ASTM A240, le type de document l'EN 10204. Cet article présente un cadre général ; la capacité des lignes, les limites d'épaisseur et de largeur et les tolérances sont confirmées pour chaque commande lors du processus de devis.
Le refendage est une coupe longitudinale qui produit des bobines de bande étroite à partir d'une large bobine. La coupe à longueur est une coupe transversale qui produit des tôles planes à partir de la bobine. La sortie du premier est une bobine, celle du second une tôle.
L'écart entre la largeur de la bobine mère et la largeur totale des bandes voulues devient la chute de rive (trim). Sa quantité est déterminée par le plan de refendage et planifiée à l'étape du devis.
Si votre ligne de tube, de profilé ou de presse travaille en alimentation continue, on préfère la bande en bobine ; pour de la découpe laser et du pliage, la tôle. Le type d'entrée de votre machine tranche.
La courbure de la bobine peut laisser des ondulations et des contraintes dans la tôle. L'unité de planage les élimine. Une tôle plane influence directement la précision dimensionnelle en découpe laser et au pliage.
La limite de largeur et d'épaisseur varie selon le type de ligne. La plage applicable pour Güven Paslanmaz est précisée par commande lors du processus de devis.
Les deux opérations existent dans le même centre, mais l'applicabilité d'un enchaînement dépend de l'épaisseur et de la cote. Indiquez clairement le besoin dans le formulaire de devis.
Il suffit d'indiquer dans le formulaire de devis la nuance, l'épaisseur, la cote, la quantité et le besoin de documents ; les détails sont précisés lors du processus de devis.

