Längsteilen erzeugt aus dem Coil schmale Bandcoils, Ablängen erzeugt aus dem Coil ebene Tafeln. Der Unterschied der beiden Prozesse, ihre Ergebnisse, Prüfkriterien, welcher Prozess für welches Produkt gewählt wird und welche Angaben für ein Angebot nötig sind.
Beide Prozesse beginnen bei einem Mutter-Coil, und bei beiden kommen Messer zum Einsatz. Der Unterschied liegt in der Schnittrichtung. Beim Längsteilen schneiden die Messer in Laufrichtung des Coils, also in Längsrichtung, und teilen die Coilbreite in schmalere Bänder. Beim Ablängen dagegen wickelt die Linie das Coil ab, richtet das Blech und schneidet quer, sodass Tafeln der gewünschten Länge entstehen.
Deshalb sind die Produkte beider Prozesse nicht gegeneinander austauschbar. Ein Bandcoil können Sie nicht direkt als Tafel verwenden, und eine Tafel lässt sich in einer Linie nicht wie ein Coil zuführen. Die Entscheidung hängt davon ab, was Ihre Maschine und Ihre Fertigungslinie erwarten.
Die folgende Tabelle stellt die beiden Prozesse von Eingang und Ausgang bis zur Qualitätskontrolle nebeneinander. Einzelheiten können je nach Anlagentyp abweichen; dies ist der allgemeine Rahmen.
| Thema | Längsteilen | Ablängen |
|---|---|---|
| Schnittrichtung | Längs (in Laufrichtung des Coils) | Quer (senkrecht zur Laufrichtung) |
| Eingang | Breites Mutter-Coil | Mutter-Coil (wird abgewickelt und gerichtet) |
| Ausgang | Schmale Bandcoils (Slit Coil) | Ebene Tafel in bestimmter Länge |
| Anlagenelemente | Abwickler, Kreismessersatz, Abstandsringe, Wickler | Abwickler, Richteinheit (Leveler), Schneideinheit, Stapler |
| Was bestimmt das Maß | Bandbreite | Tafellänge (und Diagonalmaß) |
| Hervortretende Kontrolle | Breite, Säbelförmigkeit (Camber), Kantengrat, Gleichmäßigkeit der Wicklung | Länge, Diagonalmaß, Ebenheit, Säbelabweichung |
| Typischer Folgeschritt | Rohr- und Profilfertigungslinie, Pressenzuführung, Band- und Federfertigung | Laserschneiden, Abkanten, Fertigung von Küchen- und Architekturteilen |
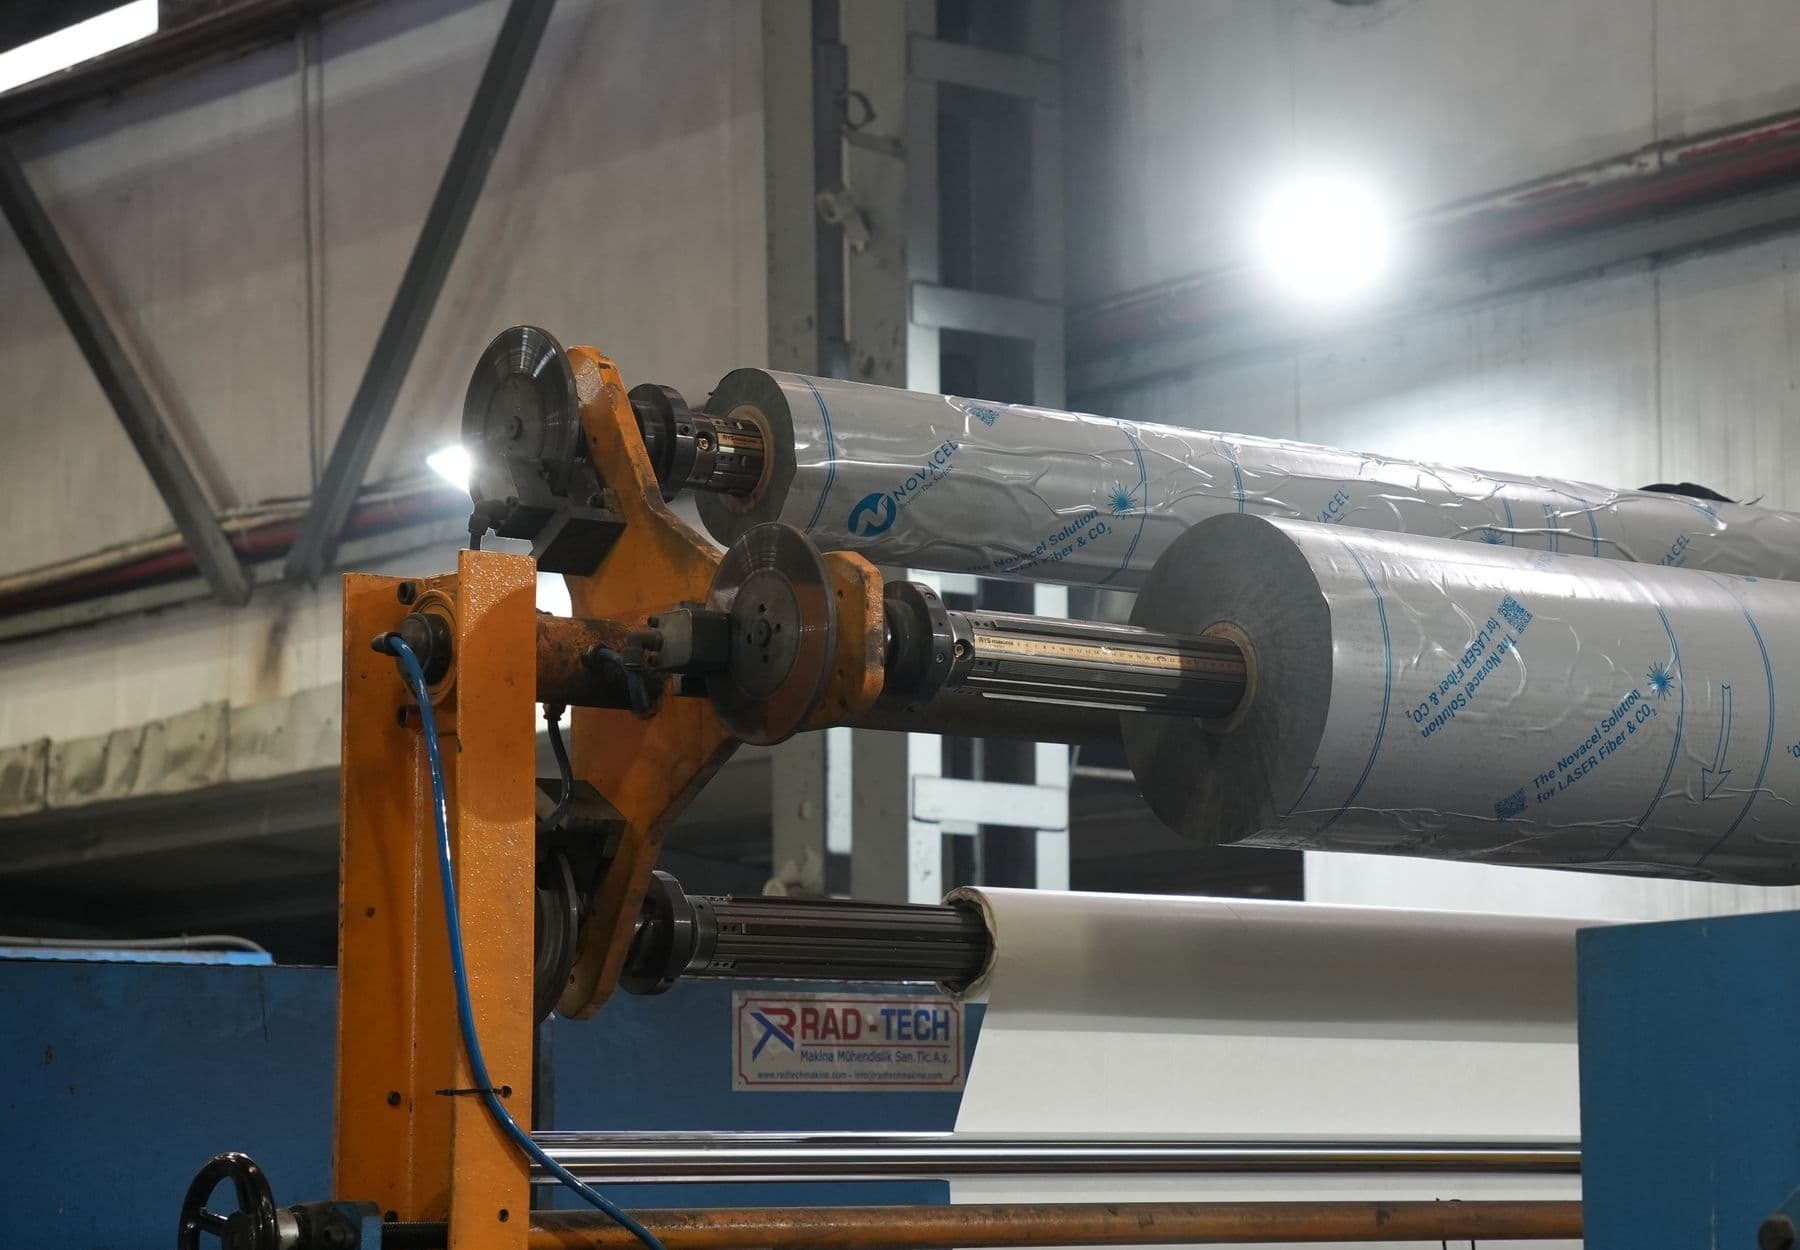
In der Längsteilanlage wird das Mutter-Coil in den Abwickler geladen, die oberen und unteren Kreismesser werden mit Abstandsringen nach den gewünschten Bandbreiten angeordnet. Beim Durchlauf zwischen den Messern wird das Coil längs geschnitten, die Randstreifen (Trim) werden abgetrennt und jedes Band wird auf ein eigenes Coil gewickelt. Die Summe der entstehenden Bänder ist um den Randbeschnitt kleiner als die Breite des Mutter-Coils; deshalb wird der Beschnitt bei der Planung der Bandbreiten mitgerechnet.
Bei der Kontrolle treten drei Punkte hervor. Erstens die Toleranz der Bandbreite; für schmale Bänder unter 600 mm und Produkte in geschnittener Länge sind die Grenzen in Produktnormen wie EN ISO 9445-1 definiert. Zweitens die Säbelförmigkeit (Camber): Ist das Band seitlich von einer geraden Referenz abgewichen, kann es in der Zuführlinie aus der Führung laufen. Drittens der Kantengrat; Richtung und Größe des Grats beeinflussen die Qualität des anschließenden Form- oder Pressvorgangs. Auch die Gleichmäßigkeit der Wicklung ist wichtig, damit das Bund in der nächsten Linie problemlos abgewickelt wird.
In der Ablängenlinie kommt das Coil aus dem Abwickler, läuft durch die Richteinheit, in der Coilkrümmung und walzbedingte Spannungen abgebaut werden, und wird dann auf die per Encoder gemessene Länge geschnitten. Die Tafeln werden gestapelt; je nach Oberflächenempfindlichkeit kommen Papier oder Folie dazwischen. Dank des Richtschritts stammt die Tafel nicht vom gekrümmten Zustand des Coils, sondern von einem ebenen Ausgangspunkt.
Kontrolliert werden vor allem Länge, Breite und Diagonalmaß. Das Diagonalmaß zeigt die Rechtwinkligkeit der Tafel und führt bei der Anordnung der Teile oder auf dem Biegetisch zu Fehlern. Auch Ebenheit und Säbelabweichung sind Kriterien. Werden die Tafeln zum Laserschneiden oder Abkanten geschickt, wirkt sich die Ebenheit direkt auf das Ergebnis aus. In der Längsteilanlage wird das Coil in der Regel nicht so stark gerichtet wie eine Tafel; beim Ablängen ist die Richteinheit dagegen der eigentliche Kern der Arbeit.
Die Wahl richtet sich danach, wie das Material im nächsten Schritt verwendet wird. Die folgende Tabelle zeigt typische Fälle und die allgemeine Richtung.
| Bedarf | Allgemeine Wahl | Warum |
|---|---|---|
| Fertigung von Rohr oder Vierkantprofil | Längsteilen | Die Formlinie wird mit Band bestimmter Breite gespeist |
| Bandzuführung an Presse oder Automationslinie | Längsteilen | Die Linie verlangt kontinuierliche Zuführung vom Coil |
| Schmales Band, Feder oder dünne Bandanwendung | Längsteilen | Die schmale Breite wird als Coil benötigt |
| Ebenes Blech für Laserschneiden oder Abkanten | Ablängen | Die Maschine arbeitet mit ebener Tafel |
| Fertiges Maß für die Fertigung von Küchen und Ausrüstung | Ablängen | Teile werden aus der Tafel geschnitten |
| Tafel für Architekturverkleidung | Ablängen | Ebene, gleichmäßige Tafel in bestimmtem Maß wird benötigt |
| Schmale und lange Tafel | Längsteilen und anschließend Ablängen | Zuerst wird die Breite, dann die Länge eingestellt |
Bei manchen Aufträgen sind zwischen dem rohen Coil und dem gewünschten Teil beide Prozesse nötig. Wird zum Beispiel eine Tafel gewünscht, die schmaler und länger ist als die Standard-Coilbreite, wird zuerst durch Längsteilen die Breite eingestellt und das Band anschließend durch Ablängen zur Tafel gemacht. Auf welchen Linien und in welchen Dicken diese Reihenfolge möglich ist, hängt von der Kapazität der Linien ab und wird deshalb für jeden Auftrag im Angebotsprozess geklärt.
Viele Projekte brauchen nur einen der beiden Prozesse. Ein überflüssiger Prozess zerkratzt das Material und verlängert die Zeit. Wenn Sie sich zwischen Coil, Tafel, Rohr und Profil entscheiden, hilft der Artikel welche Form wann, und um alle Prozesse der Reihe nach zu sehen, der Artikel Prozesse im Servicecenter.
Auch die Identität des Materials nach der Bearbeitung ist wichtig. Beim Längsteilen muss die Schmelzennummer des Mutter-Coils auf jedes Band, beim Ablängen auf jeden Tafelstapel übertragen werden; die Zuordnung von Etikett und Zeugnis (EN 10204 3.1) ist auch nach der Bearbeitung zu erhalten. Wie sich die Folie bei folienbeschichtetem Material beim Längsteilen und Schneiden verhält, wird je nach Auftrag bewertet. Diese Wünsche in den Bestellvermerk zu schreiben verhindert Überraschungen am Linienausgang.
Wer ein Angebot für Längsteilen oder Ablängen anfordert, kommt mit den folgenden Angaben von Anfang an in einer Runde zu einem klaren Angebot. Beginnen Sie beim Mutter-Coil, geben Sie die Coil-Daten an, für das Band oder die Tafel das gewünschte Maß.
| Angabe | Längsteilen | Ablängen |
|---|---|---|
| Güte und Oberfläche | 304, 316, 430; 2B, BA, No.4 | Gleich |
| Dicke | mm | mm |
| Ausgangsmaterial | Coilbreite, Coilgewicht, Innendurchmesser | Coilbreite oder vorhandenes Tafelmaß |
| Gewünschtes Maß | Bandbreiten und Stückzahlen | Tafellänge und -breite, Toleranz des Diagonalmaßes |
| Kante und Ebenheit | Gratrichtung, Kantenqualität | Erwartung an die Ebenheit |
| Verpackung | Bunddurchmesser, Wicklungsart, Folie | Palette, Zwischenpapier, Folie |
| Zeugnis | Ist EN 10204 3.1 nötig | Ist EN 10204 3.1 nötig |
Güven Paslanmaz verfügt im Servicecenter in Dudullu OSB sowohl über Linien zum Längsteilen als auch zum Ablängen. Da das Unternehmen zusammen mit Produktgruppen wie Coil, Blech/Tafel, Rohr und Vierkantprofil arbeitet, liegen Material und Prozess bei einem einzigen Ansprechpartner. Welcher Dicken- und Breitenbereich bearbeitet werden kann, wird für jeden Auftrag im Angebotsprozess geklärt.
Der Preis hängt von Güte, Maß, Menge und Markt ab; erreichen Sie uns über das Angebotsformular. Auf den Produktseiten zu Coil und Blech/Tafel sehen Sie die Güte- und Oberflächenoptionen, Ihren Bedarf können Sie in das Angebotsformular schreiben.
Für Maßtoleranzen ist die Reihe EN ISO 9445 (kaltgewalzter Edelstahl, schmales Band und geschnittene Längen sowie breites Band und Blech) und für warmgewalzte Erzeugnisse die Reihe EN ISO 9444 maßgeblich. Die Materialspezifikation ist EN 10088-2 und ASTM A240, die Zeugnisart EN 10204. Dieser Artikel bietet einen allgemeinen Rahmen; Anlagenkapazität, Dicken- und Breitengrenzen sowie Toleranzen werden für jeden Auftrag im Angebotsprozess bestätigt.
Längsteilen ist ein Längsschnitt und erzeugt aus einem breiten Coil schmale Bandcoils. Ablängen ist ein Querschnitt und erzeugt aus dem Coil ebene Tafeln. Das Ergebnis des ersten ist ein Coil, das des zweiten eine Tafel.
Die Differenz zwischen der Breite des Mutter-Coils und der Gesamtbreite der gewünschten Bänder ist der Randbeschnitt (Trim). Seine Menge ergibt sich aus dem Bandplan und wird im Angebotsstadium eingeplant.
Arbeitet Ihre Rohr-, Profil- oder Pressenlinie mit kontinuierlicher Zuführung, wird Bandcoil bevorzugt, für Laserschneiden und Abkanten die Tafel. Der Eingangstyp Ihrer Maschine entscheidet.
Die Coilkrümmung kann in der Tafel Wellen und Spannungen hinterlassen. Die Richteinheit beseitigt das. Eine ebene Tafel beeinflusst die Maßgenauigkeit beim Laserschneiden und Abkanten direkt.
Breiten- und Dickengrenze ändern sich je nach Anlagentyp. Der für Güven Paslanmaz umsetzbare Bereich wird für jeden Auftrag im Angebotsprozess geklärt.
Beide Prozesse sind im selben Service vorhanden, die Umsetzbarkeit der aufeinanderfolgenden Nutzung hängt jedoch von Dicke und Maß ab. Geben Sie den Bedarf im Angebotsformular klar an.
Es genügt, im Angebotsformular Güte, Dicke, Maß, Stückzahl und Zeugnisbedarf anzugeben; Einzelheiten klären sich im Angebotsprozess.

