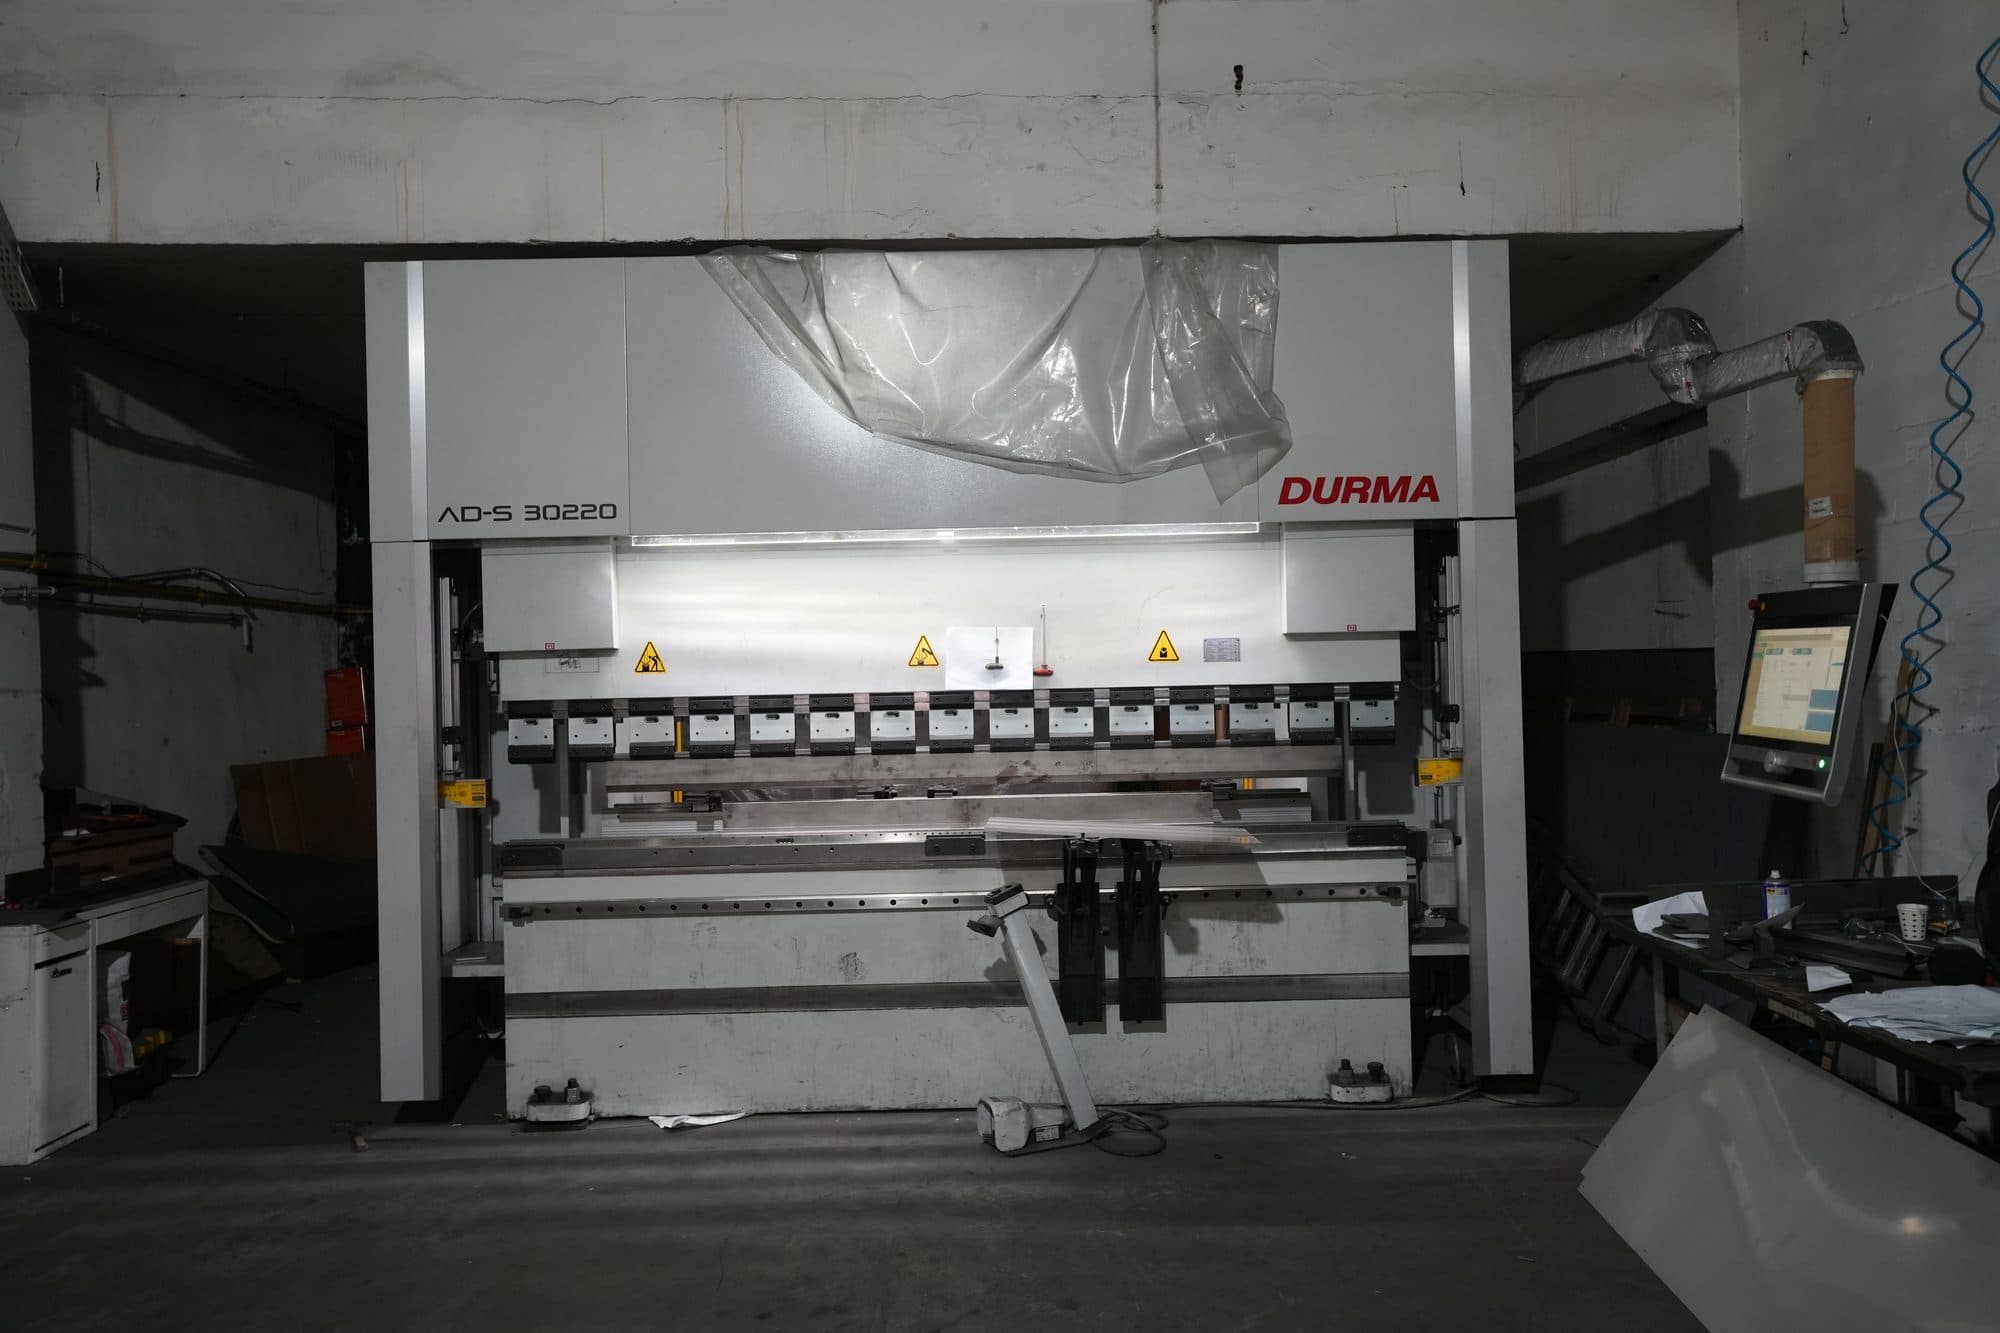
На листогибочном прессе с ЧПУ лист гнётся по заданным углам и в заданной последовательности, чтобы получить нужную трёхмерную геометрию. Применение: от простых деталей, таких как коробы, швеллеры и кронштейны, до сложных деталей с многоступенчатой гибкой.
Технический справочник
Справочное значение по стандарту / отрасли
Этапы процесса
01Рассчитывается развёртка детали (flat pattern); припуск на гибку определяется по материалу и внутреннему радиусу.
02Подбираются пуансон и нижняя матрица (V-образный ручей) под толщину; как общее правило, раскрытие ручья составляет примерно 6 - 12 толщин.
03Программируются последовательность и угол гибки; нержавеющая сталь требует большего усилия, чем углеродистая, и сильнее пружинит, что компенсируется перегибом.
04Полученный угол измеряется и при необходимости корректируется.
05Для деталей, чувствительных к следам, используется защитная плёнка или защита инструмента.
Типичная толщина материала
Как правило, класс листовой гибки, ок. 0,5 - 6 мм; на более толстой плите решающими становятся усилие пресса и оснастка
Общий класс допусков
ISO 2768-1, класс m: для углов ±1° при короткой полке до 10 мм, с удлинением полки допуск сужается; линейные размеры по тому же стандарту
Применимые стандарты
ISO 2768-1; материал: EN 10088-2
Типичный вход / выход
Плоский лист после лазерной резки или гильотины -> гнутая деталь V-, U-, L-образная или коробчатая
Типичный контроль качества
Измерение угла (угломер или шаблон)
Приёмка первой детали
Контроль длины полок и размеров
Контроль трещин и следов в зоне гибки
Соответствие направления гибки направлению прокатки
Типичное применение
Детали коробов, каналов, крышек и корпусовКронштейны, опоры и монтажные деталиЛистовые детали кухонного и пищевого оборудованияДетали лифтов, архитектурных профилей и облицовкиКорпуса панелей и шкафов
Этот раздел представляет собой общий технический справочник по процессу. Фактическая производительность линии, нестандартные размеры и допуски уточняются при подготовке предложения.
Производительность и допуски
Производительность и допуски зависят от обрабатываемого материала; пригодность линии и точные значения уточняются при подготовке предложения.