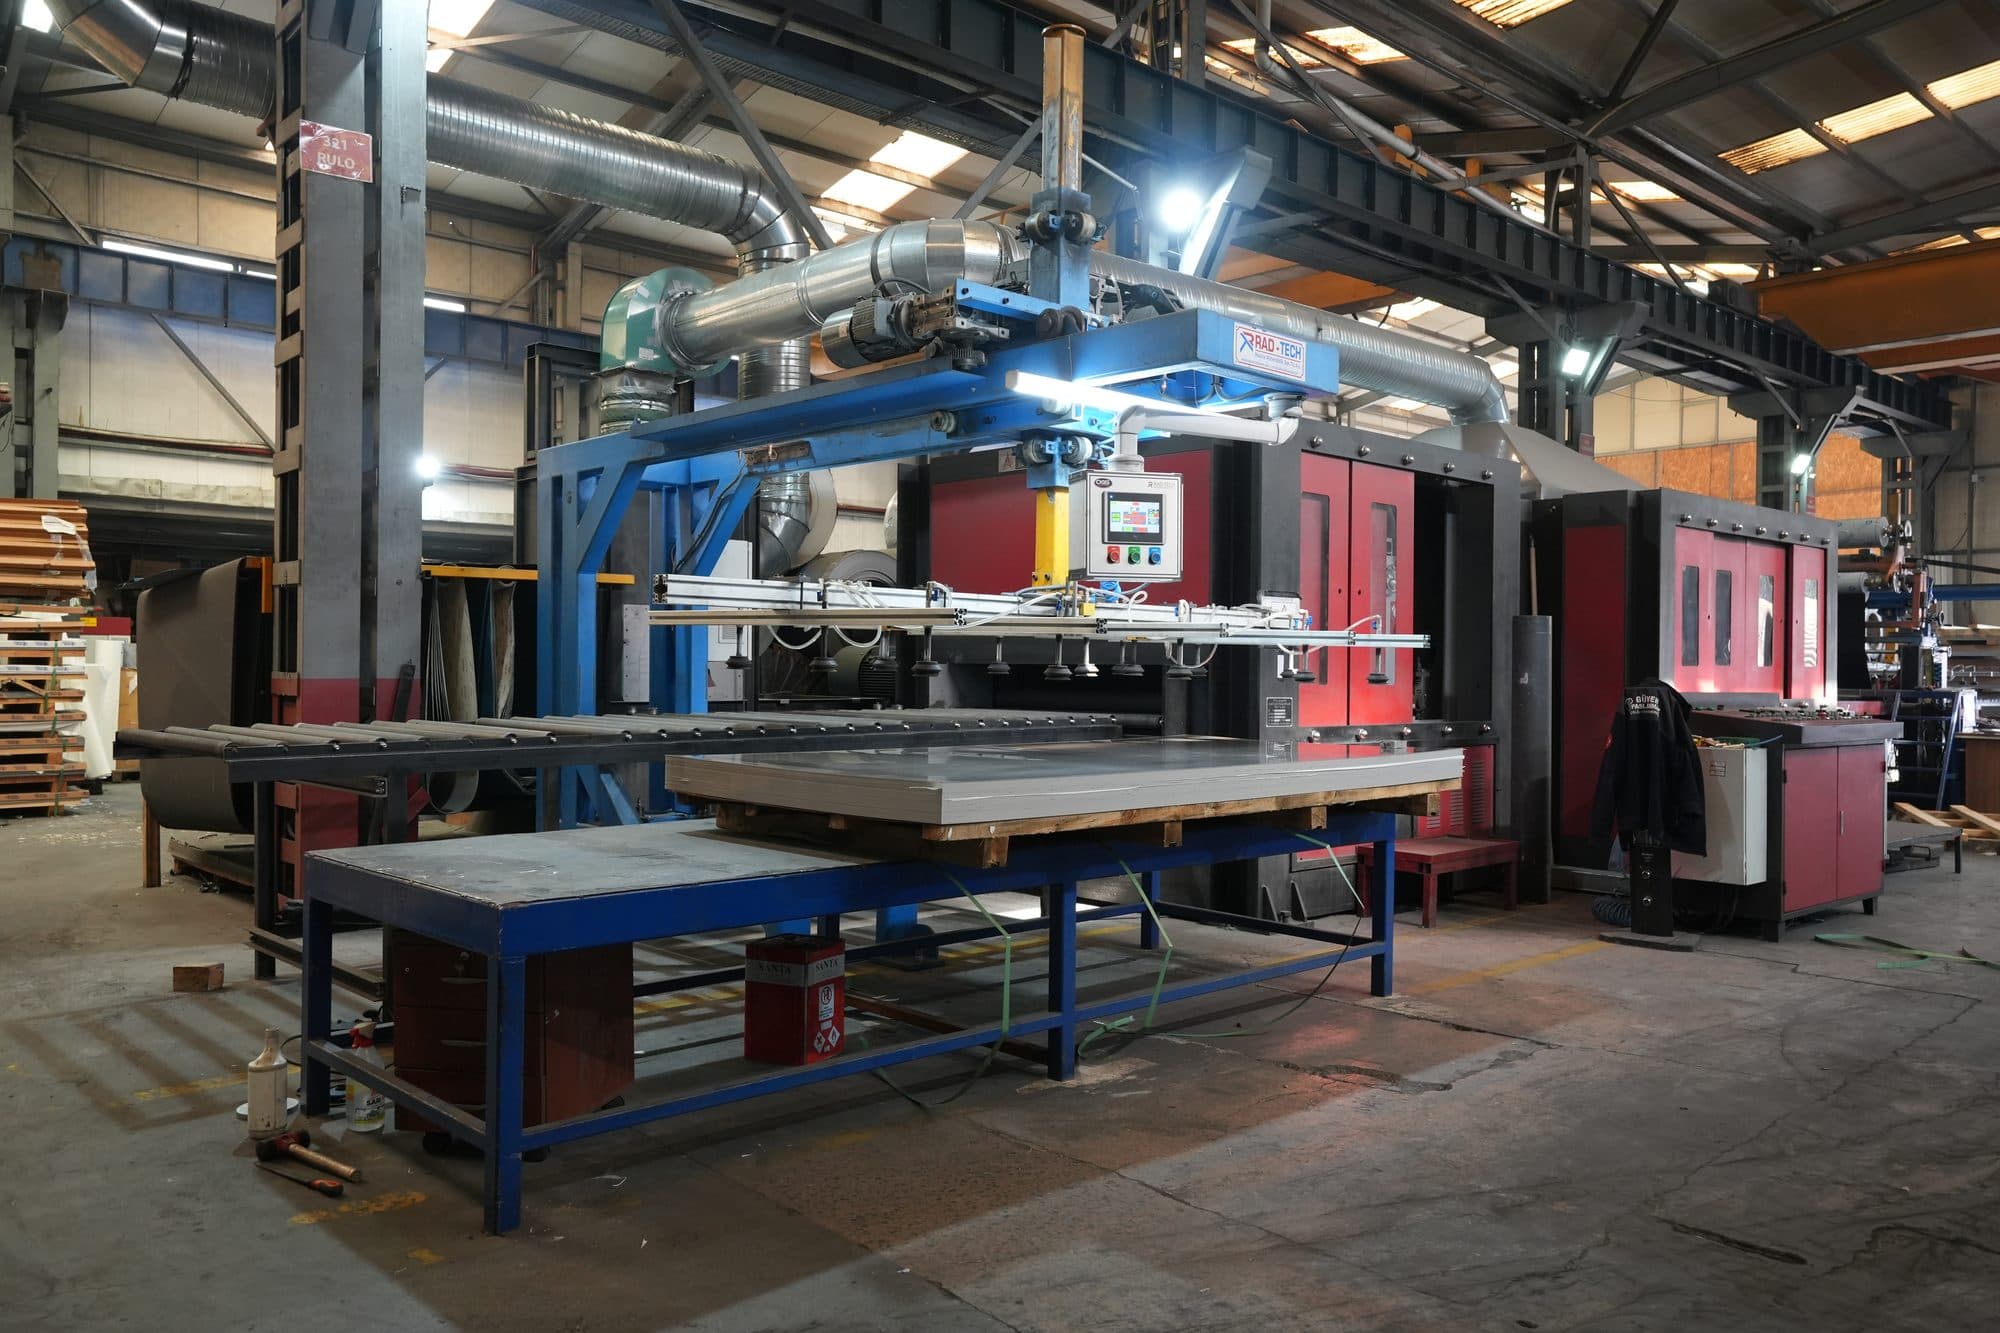
Der Weg vom Coil zum einsatzfertigen Teil führt über vier grundlegende Prozesse: Längsteilen, Ablängen, Laserschneiden und Abkanten. Welcher Prozess wann, aus welchem Ausgangsmaterial zu welchem Ergebnis?
Ein Servicecenter ist die Verarbeitungslinie, die als breites Coil oder Standardtafel angeliefertes Edelstahl-Rohmaterial in eine Zwischen- oder Endform bringt, die der Verarbeiter direkt verwenden kann. Das Ausgangsmaterial ist in der Regel ein breites Mutter-Coil oder eine Tafel in Vollformat; das Ergebnis ist ein auf Maß geschnittenes Band, eine ebene Tafel, ein konturgeschnittenes Teil oder ein abgekantetes Teil.
Dieses Modell erspart jedem Verarbeiter, im eigenen Betrieb Anlagen zum Abwickeln, Richten und Schneiden aufzubauen. Die vier Prozesse folgen meist aufeinander: Das Ergebnis eines Schritts wird zum Ausgangsmaterial des nächsten.
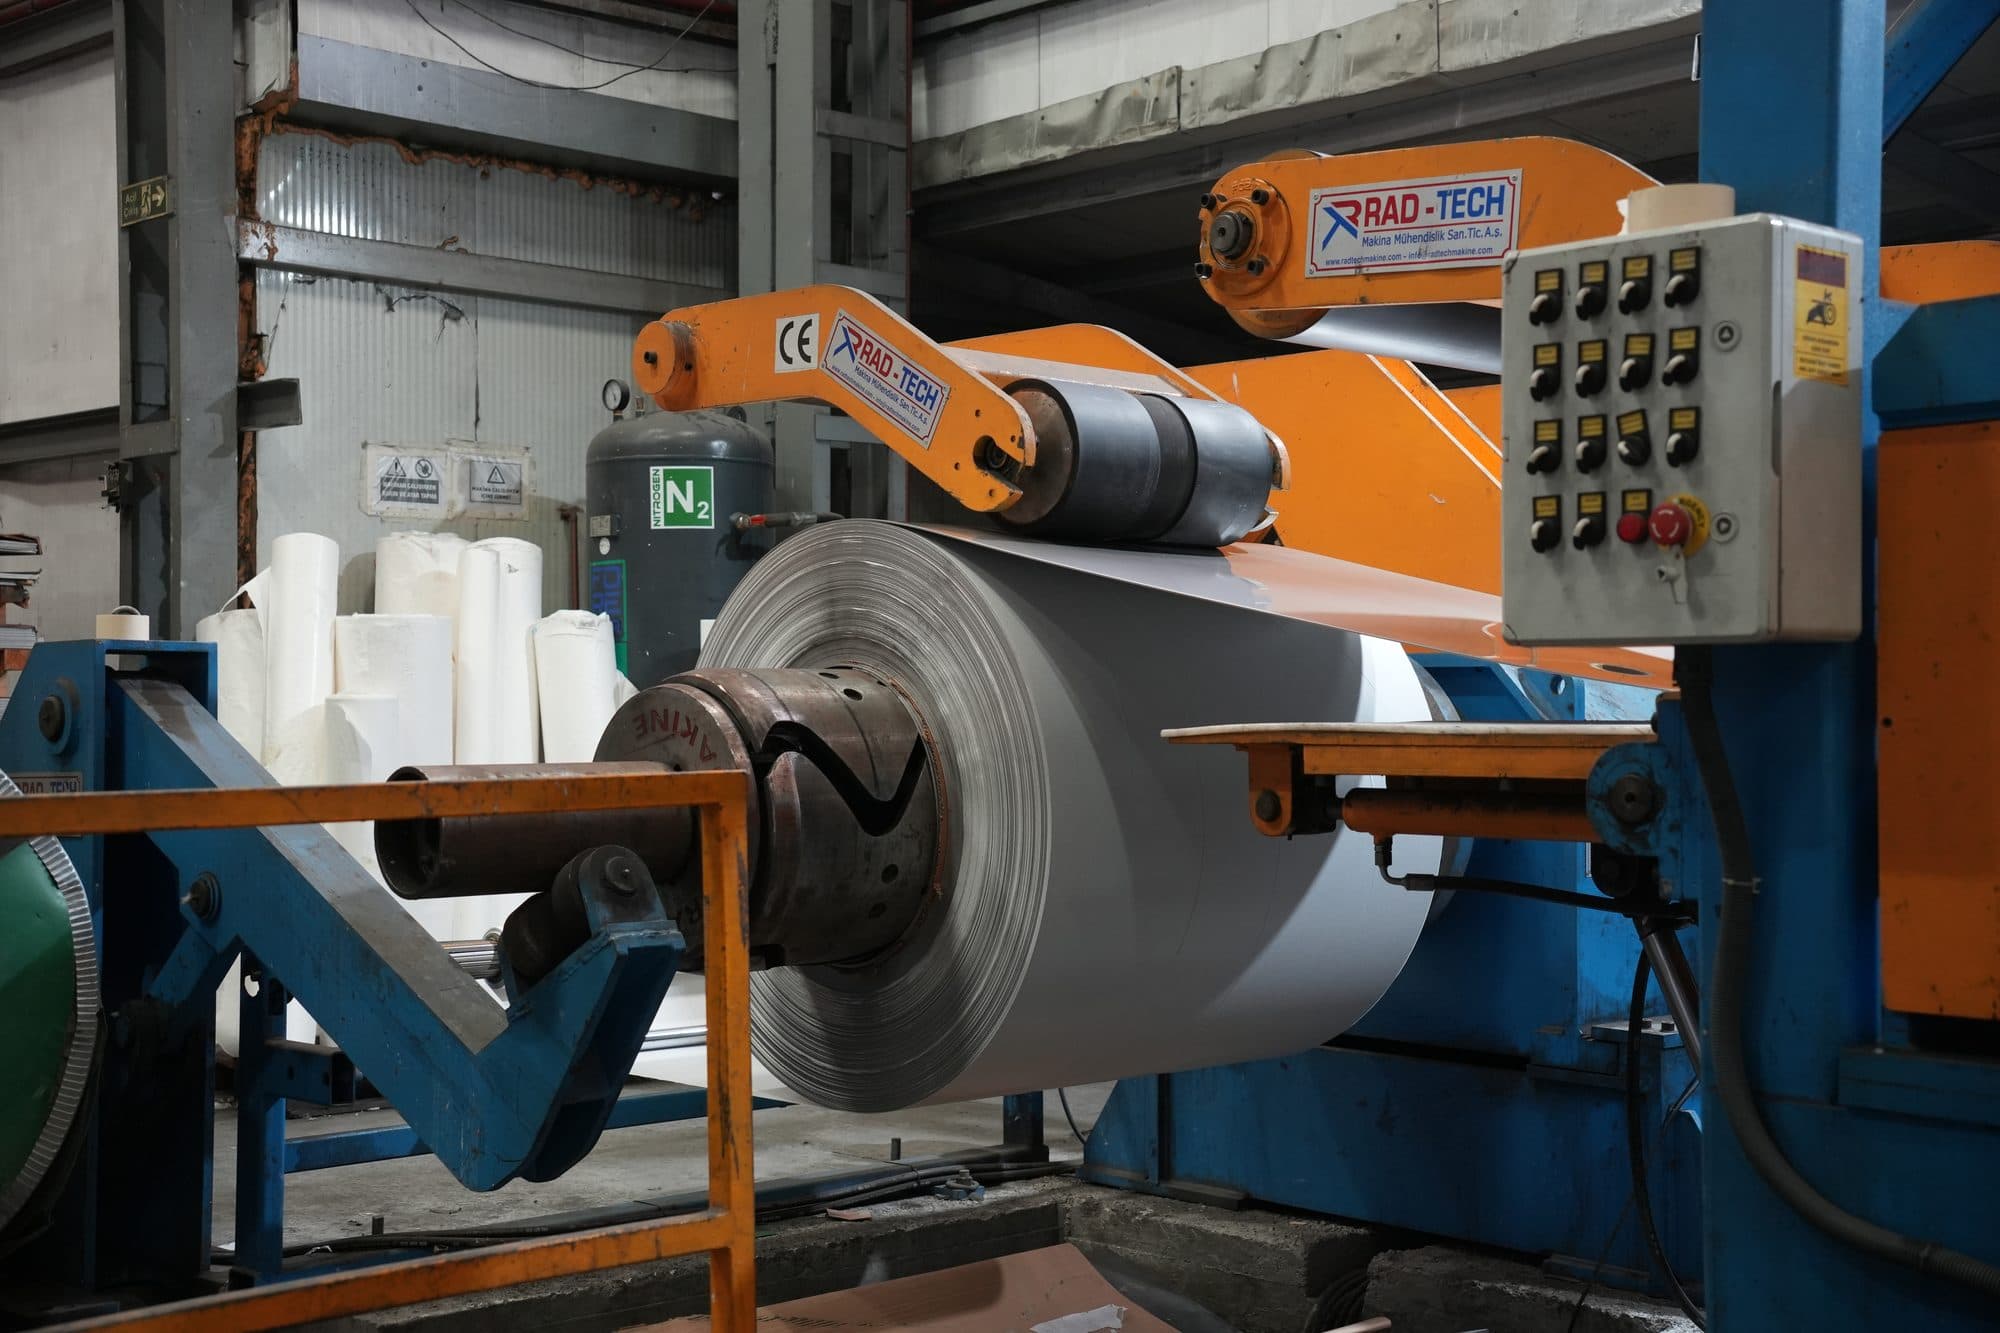
In der Längsteilanlage wird ein breites Mutter-Coil zwischen gegenläufig rotierenden Kreismessern hindurchgeführt und in Längsrichtung in schmalere Bänder (Slit Coil) getrennt. Ausgangsmaterial ist das breite Coil, Ergebnis das schmale Coil in der gewünschten Breite.
Es ist ein typischer Zwischenprozess für Rohr- und Profilfertigungslinien, Pressenzuführsysteme und Automatisierungslinien, die Schmalband als Ausgangsmaterial benötigen.
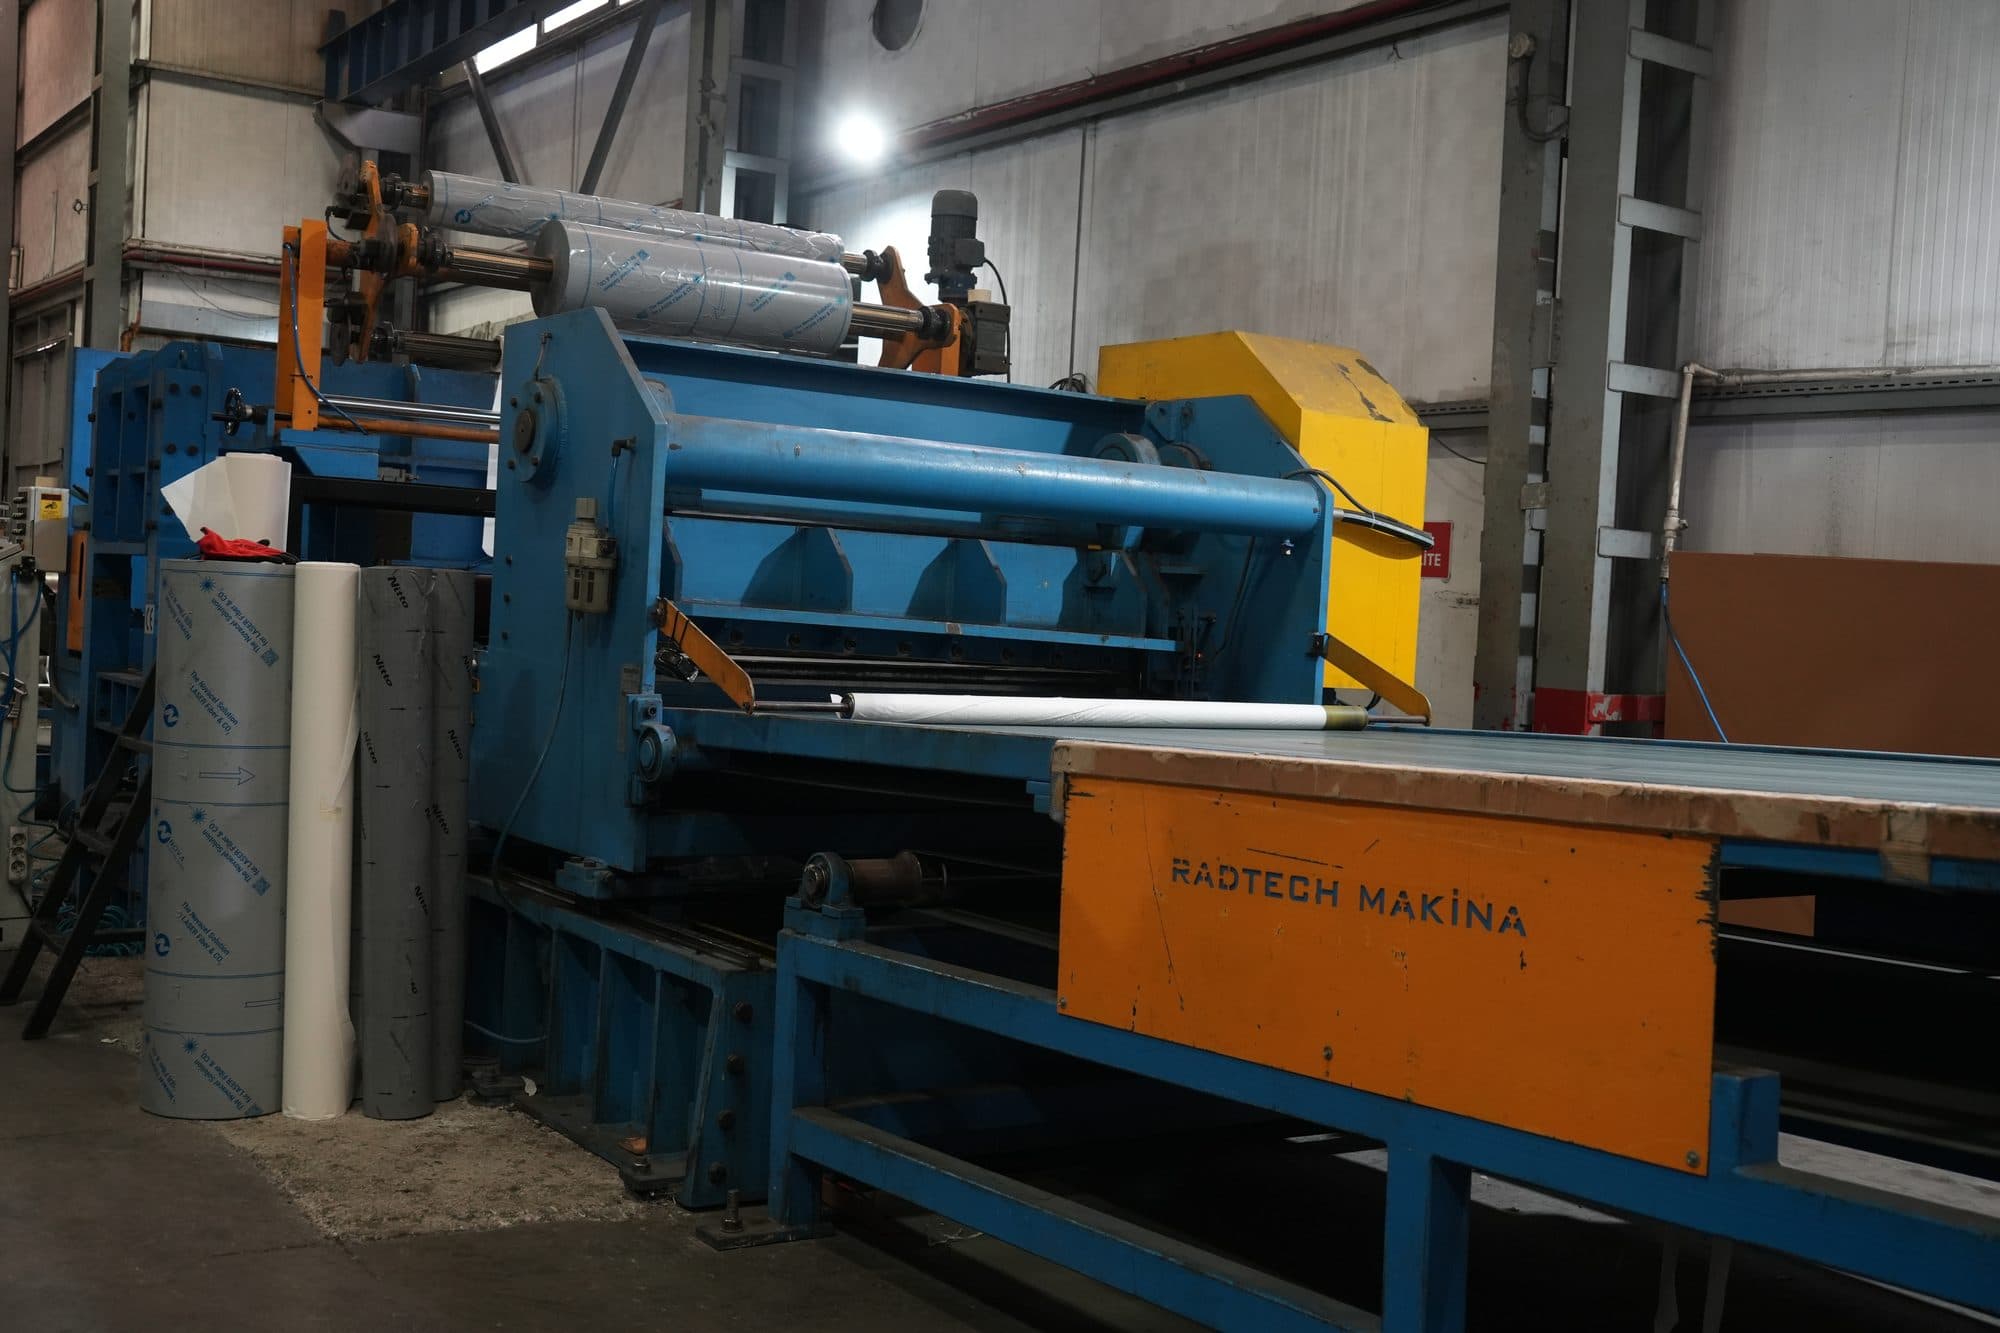
In der Ablängenlinie wird das Coil mit einem Abwickler abgewickelt, durch die Richteinheit (Leveler) geführt, wodurch die durch die Coilkrümmung entstandenen inneren Spannungen abgebaut werden, und mit der Quer-Schlagschere in ebene Tafeln der gewünschten Länge geschnitten. Ausgangsmaterial ist das Coil, Ergebnis eine ebene und gleichmäßige Tafel.
Für Verarbeiter, die statt eines Tafellagers Tafeln im eigenen Maß wünschen, ist es der übliche erste Schritt und bietet für das anschließende Laserschneiden oder Abkanten eine ebene Ausgangsfläche.
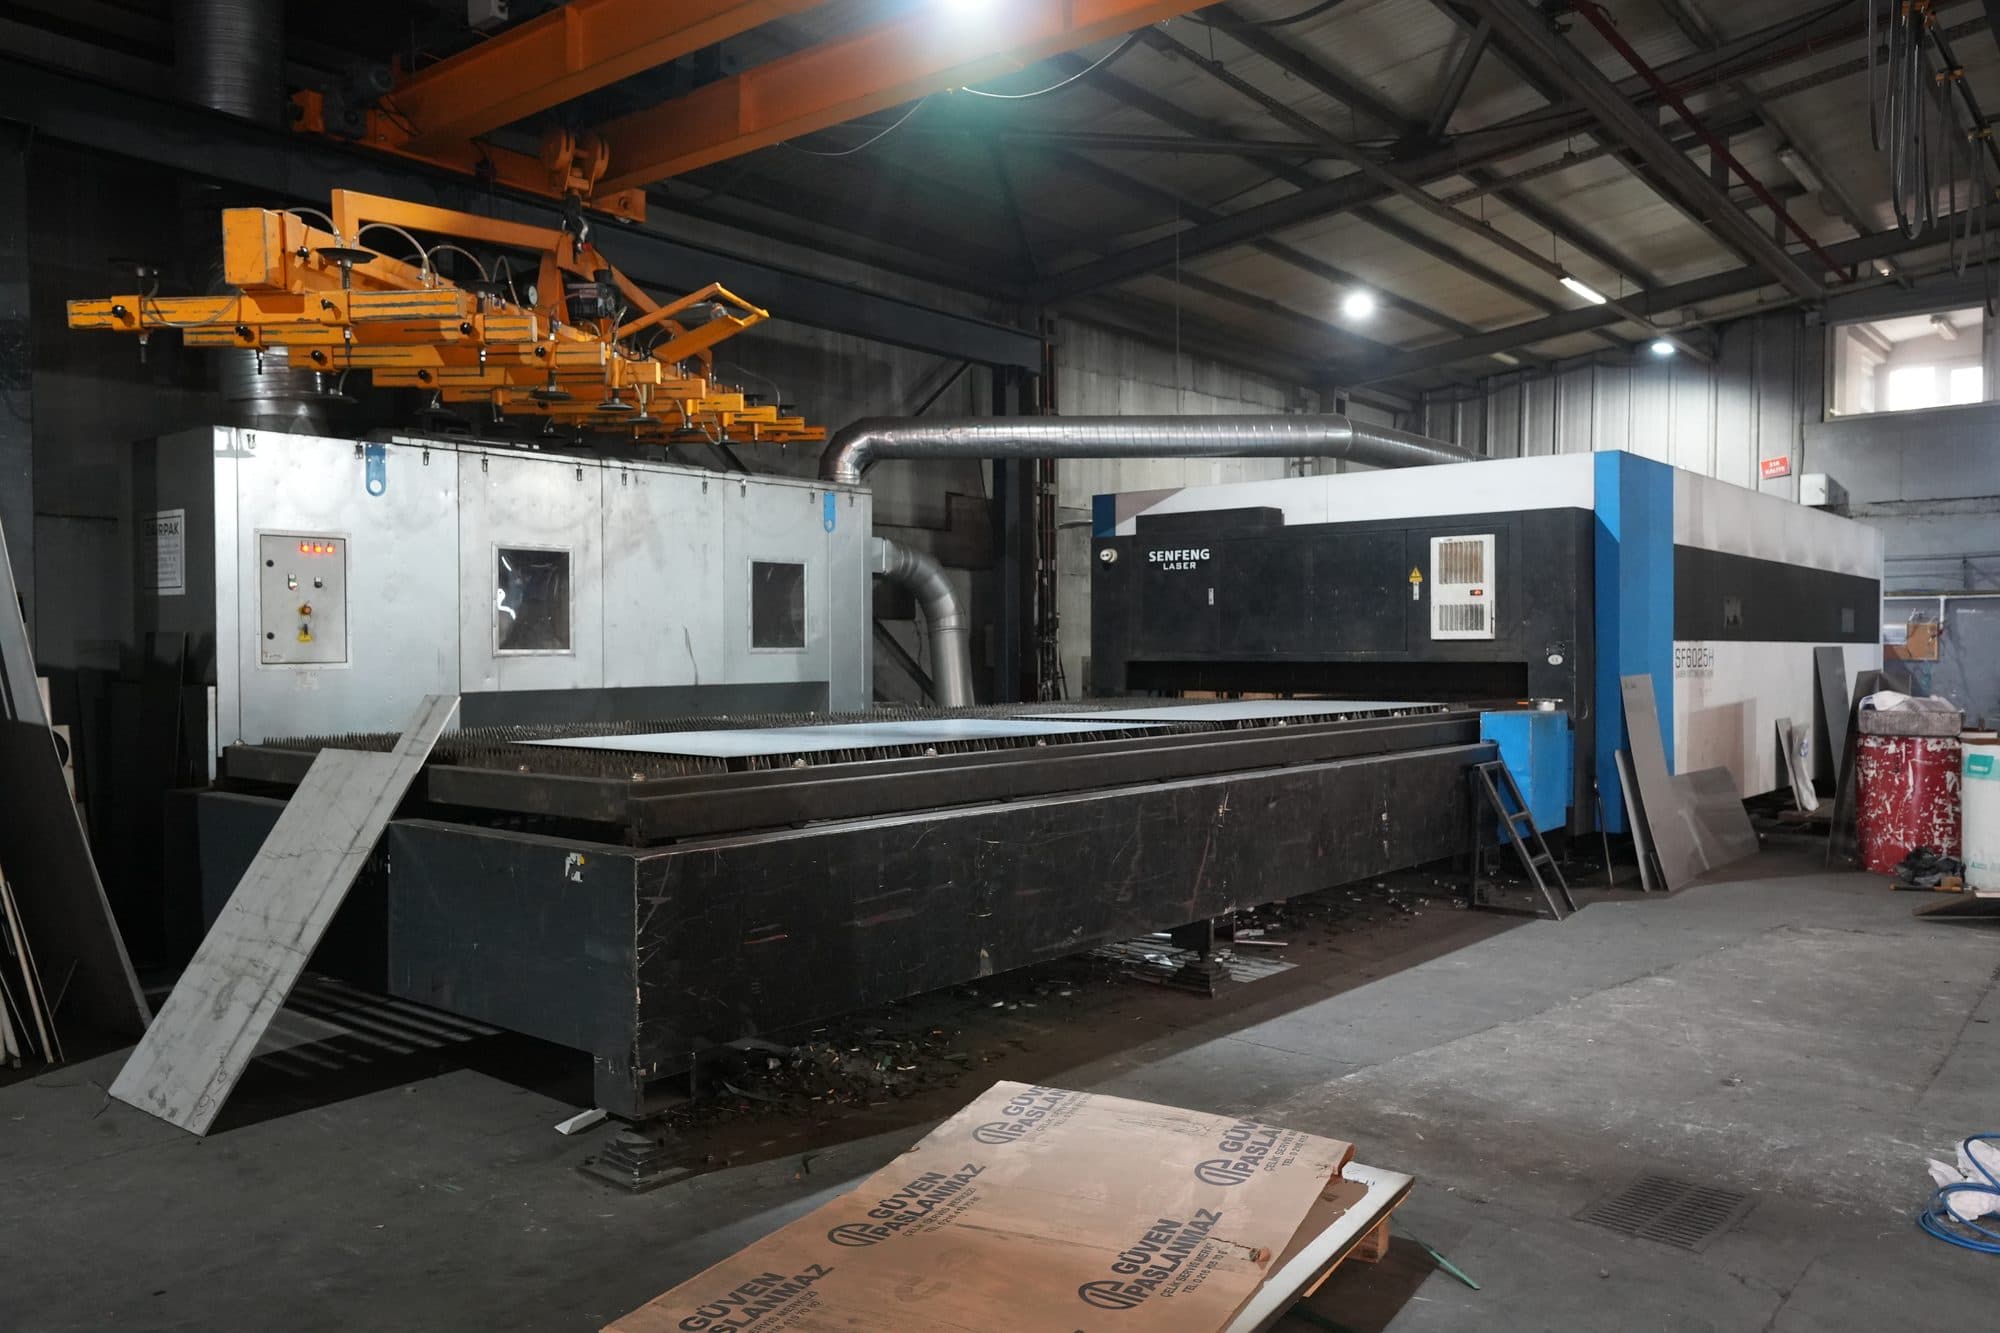
Das CNC-Laserschneiden erzeugt mit einem computergesteuerten Strahl auf dem Blech Konturen, Bohrungen und Ausschnitte, die exakt der technischen Zeichnung entsprechen. Ausgangsmaterial ist in der Regel die ebene Tafel (häufig aus der Ablängenlinie), das Ergebnis ist ein Teil mit exakter Form.
Da keine Investition in Werkzeuge nötig ist, ist es für Teile mit komplexer Geometrie in kleinen und mittleren Stückzahlen ein schnelles Verfahren.
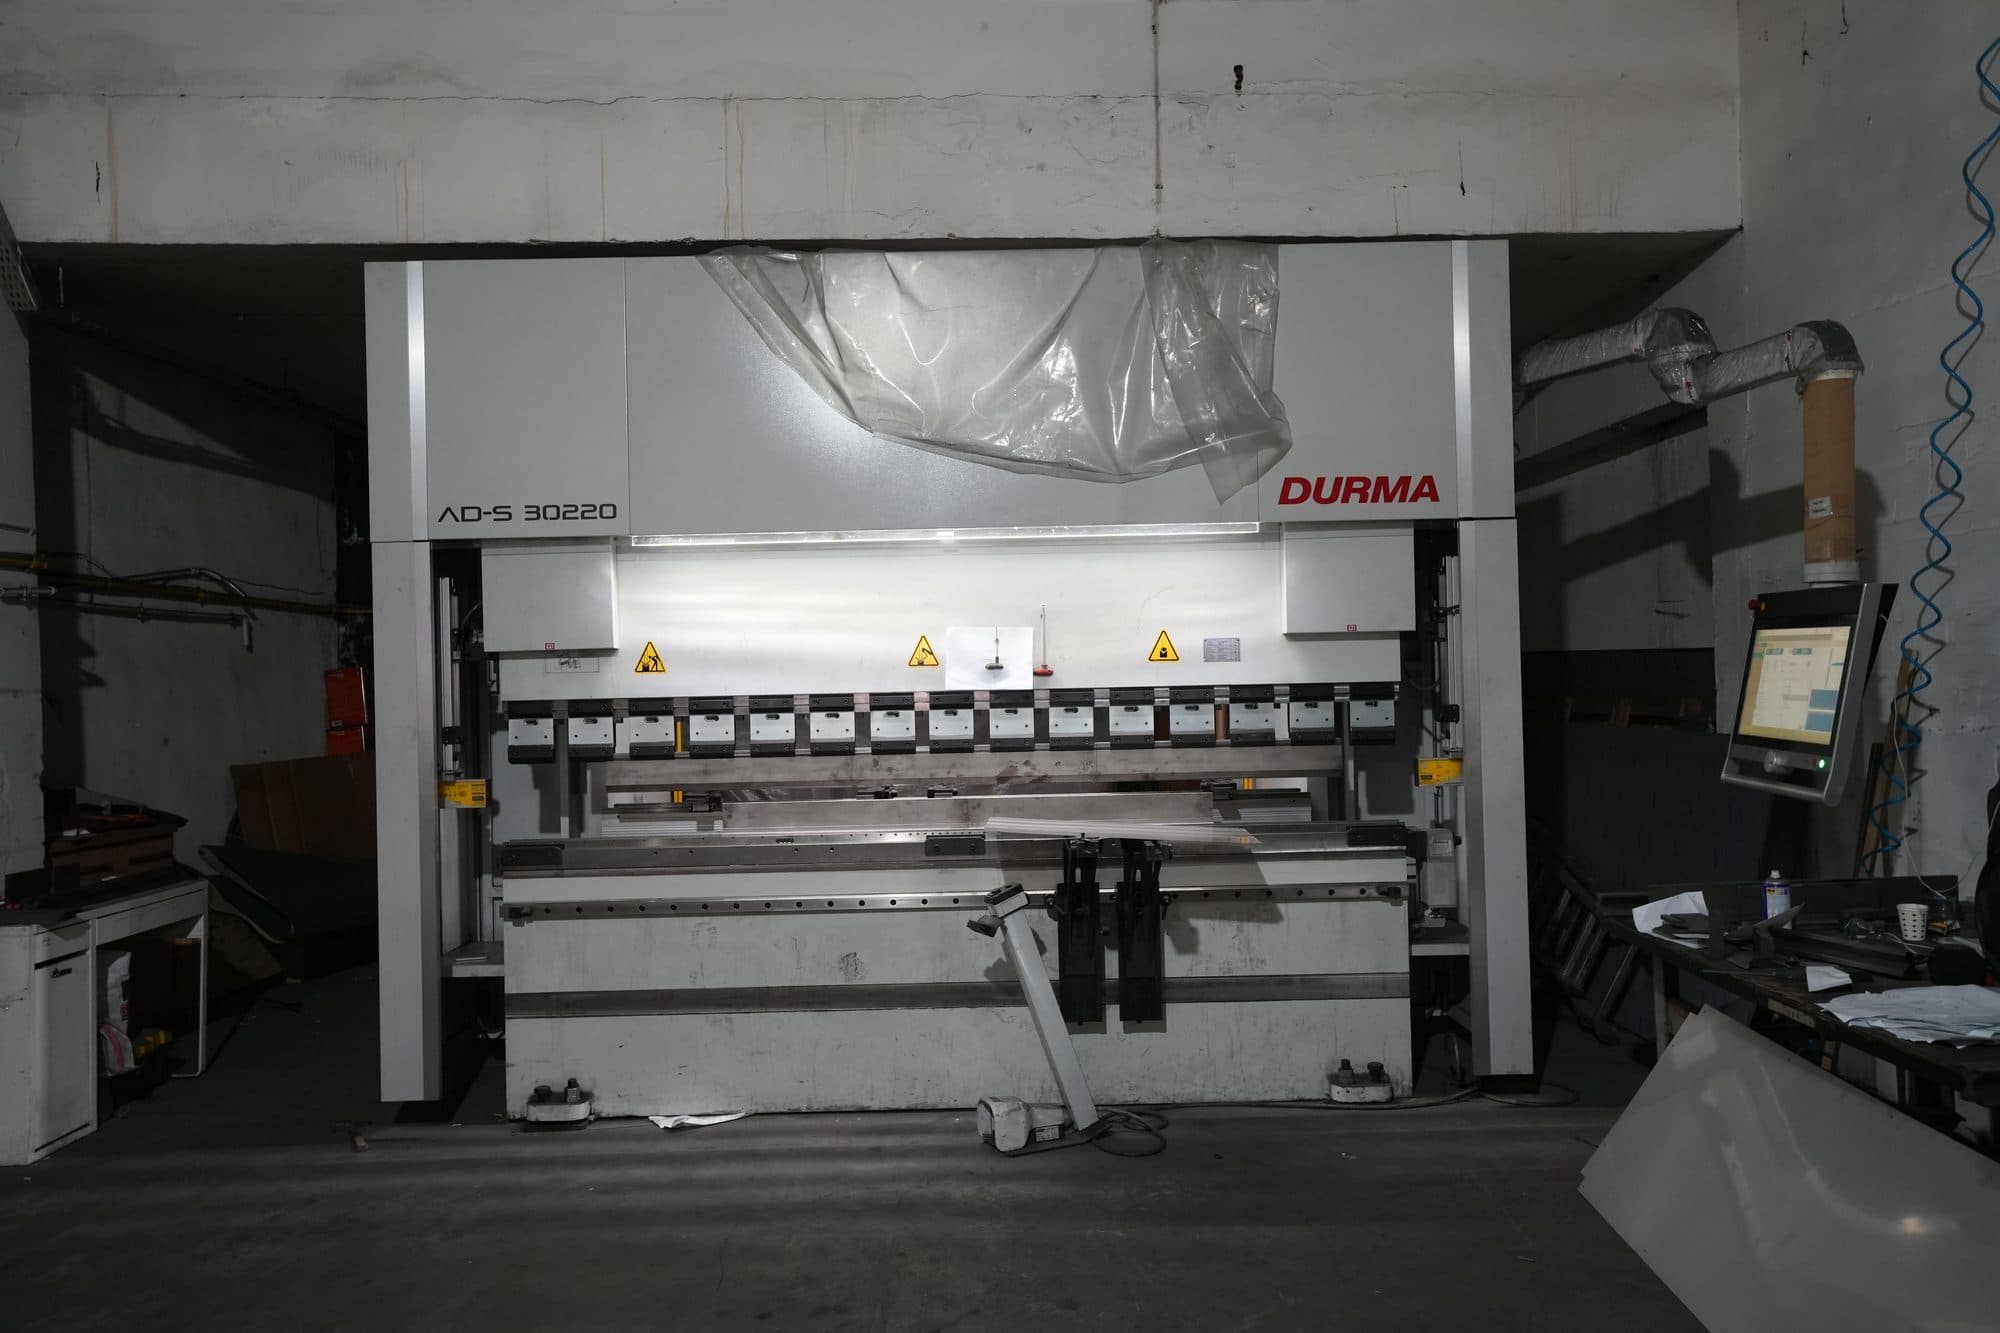
Die CNC-Abkantpresse (Abkant) bringt das zugeschnittene ebene Teil durch Biegen in programmiertem Winkel und programmierter Reihenfolge in eine dreidimensionale Geometrie. Ausgangsmaterial ist das eben zugeschnittene Teil, Ergebnis ein Kasten, Kanal, Halter oder Profil.
Biegelinien und Zugaben müssen bereits beim Zuschnitt berechnet werden; nach dem Abkanten ist es schwierig, Maße zu korrigieren.
Der typische Ablauf sieht so aus: Coil, danach Längsteilen oder Ablängen, danach Laserschneiden, danach Abkanten, bei Bedarf Schweißen und Schleifen. Jeder Schritt übernimmt das Ergebnis des vorherigen als Ausgangsmaterial.
Diese Schritte bei einem einzigen Lieferanten zu bündeln verringert Zwischentransporte und Handling; die Verantwortung für Material und Bearbeitung liegt an einer Stelle.
Längsteilen ist ein Längsschnitt; es teilt die Breite eines breiten Coils in schmale Bänder, das Ergebnis bleibt ein Coil. Ablängen ist ein Querschnitt; aus dem Coil entstehen ebene Tafeln in der gewünschten Länge.
Das Laserschneiden arbeitet in der Regel mit ebenen Tafeln; Material in Coilform wird zuvor durch die Ablängenlinie geführt. Einige Anlagen können auch Rohre und Profile schneiden.
Es wird ein per Laser oder Schlagschere zugeschnittenes ebenes Teil vorbereitet, bei dem Biegelinien und Biegezugaben berechnet sind. Nach dem Abkanten ist die Korrektur von Maßen sehr schwierig, deshalb wird die Toleranz beim Zuschnitt gesteuert.
Kaltumformung (Abkanten, Längsteilen) führt im Biegebereich und an den Kanten zu einer gewissen Verfestigung; die Korrosionsklasse der Legierung ändert sich nicht. Bei scharfen Biegeradien und an Schnittkanten kann die passive Schicht jedoch lokal beansprucht werden; auf diese Stellen wird geachtet.