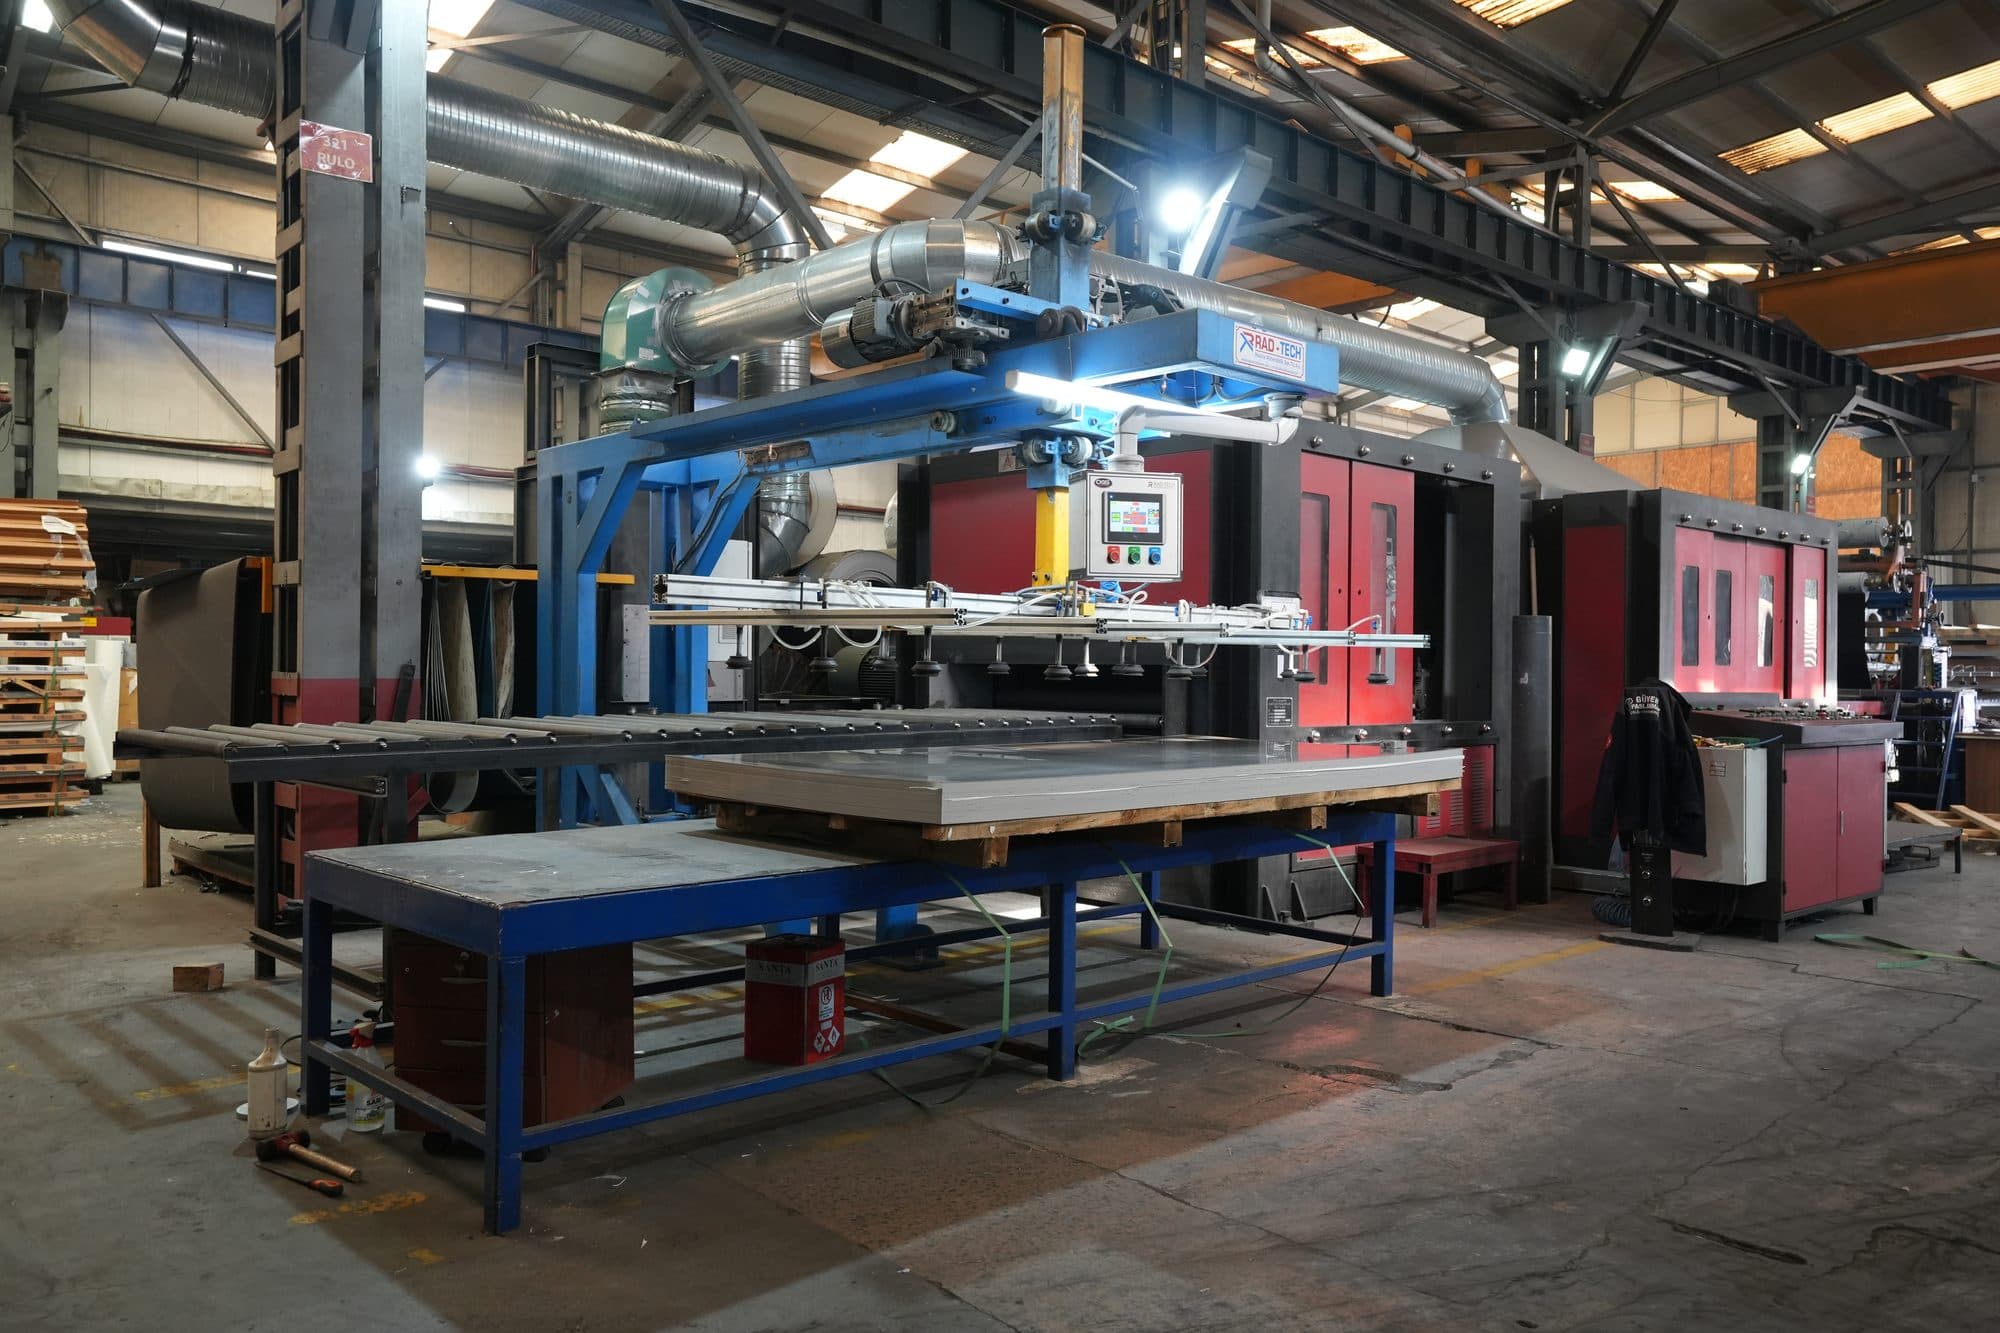
Путь от рулона до готовой к использованию детали проходит через четыре основные операции: роспуск, резку в размер, лазерную резку и гибку. Какая операция и когда, из какого сырья в какой результат?
Сервисный центр — это линия обработки, которая приводит поступающую в широком рулоне или стандартных листах необработанную нержавеющую сталь в промежуточную или конечную форму, которой производитель может пользоваться напрямую. Исходным материалом обычно служит широкий основной рулон или лист полного размера; на выходе — лента, нарезанная по размеру, плоский лист, деталь с вырезанным контуром или гнутая деталь.
Эта модель избавляет каждого производителя от необходимости создавать собственное оборудование для размотки, правки и резки рулонов. Четыре операции чаще всего следуют одна за другой: результат одного этапа становится исходным материалом для следующего.
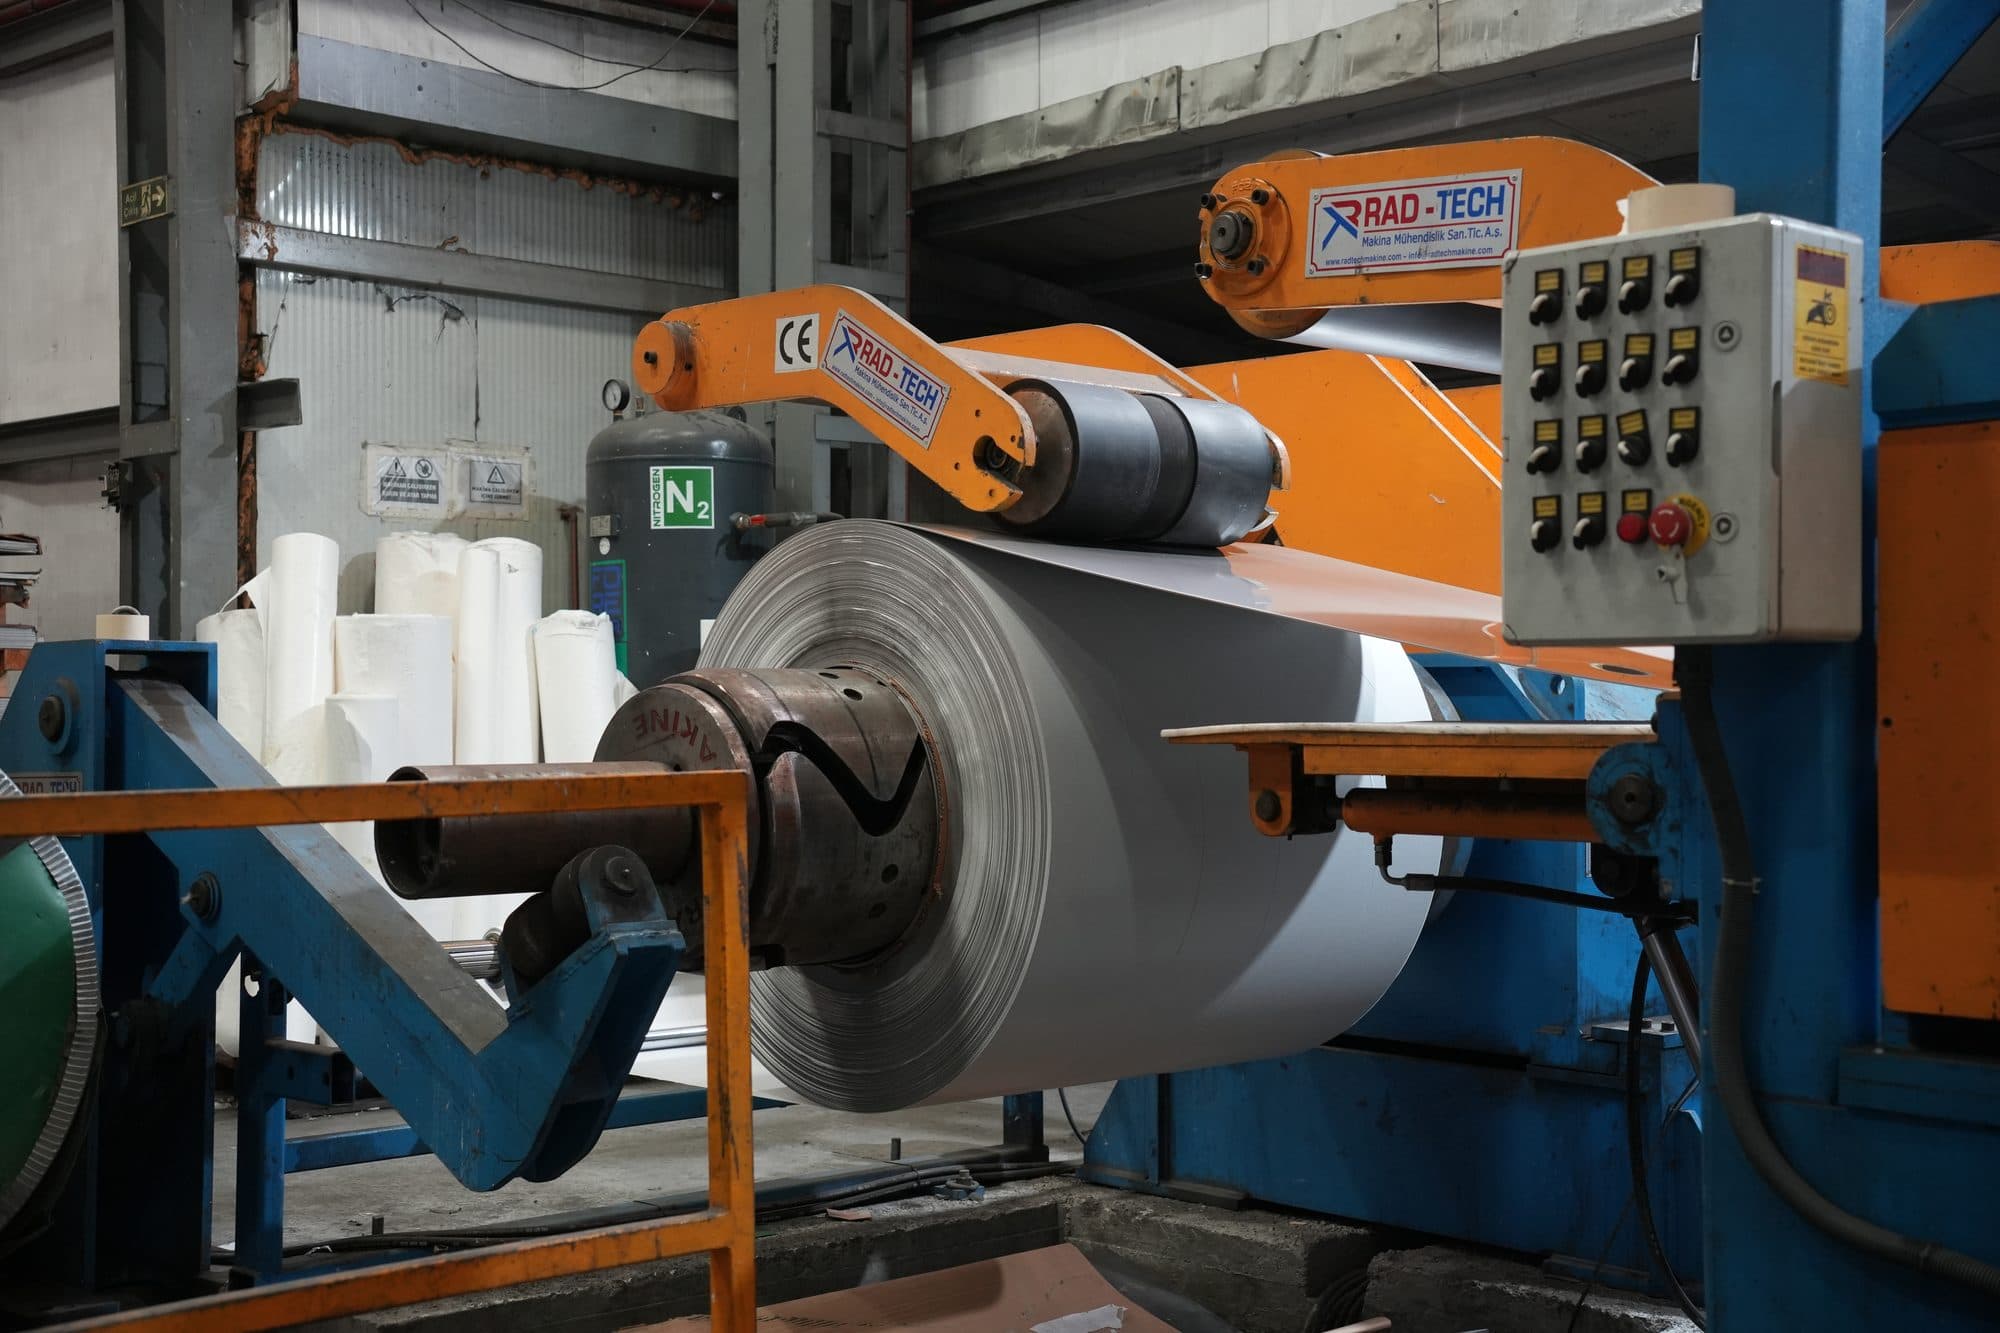
На линии роспуска широкий основной рулон пропускают между вращающимися навстречу друг другу дисковыми ножами и продольно разделяют на более узкие ленты (slit coil). На входе — широкий рулон, на выходе — узкий рулон нужной ширины.
Это типичная промежуточная операция для линий производства труб и профилей, систем подачи прессов и автоматизированных линий, которым нужна узкая лента.
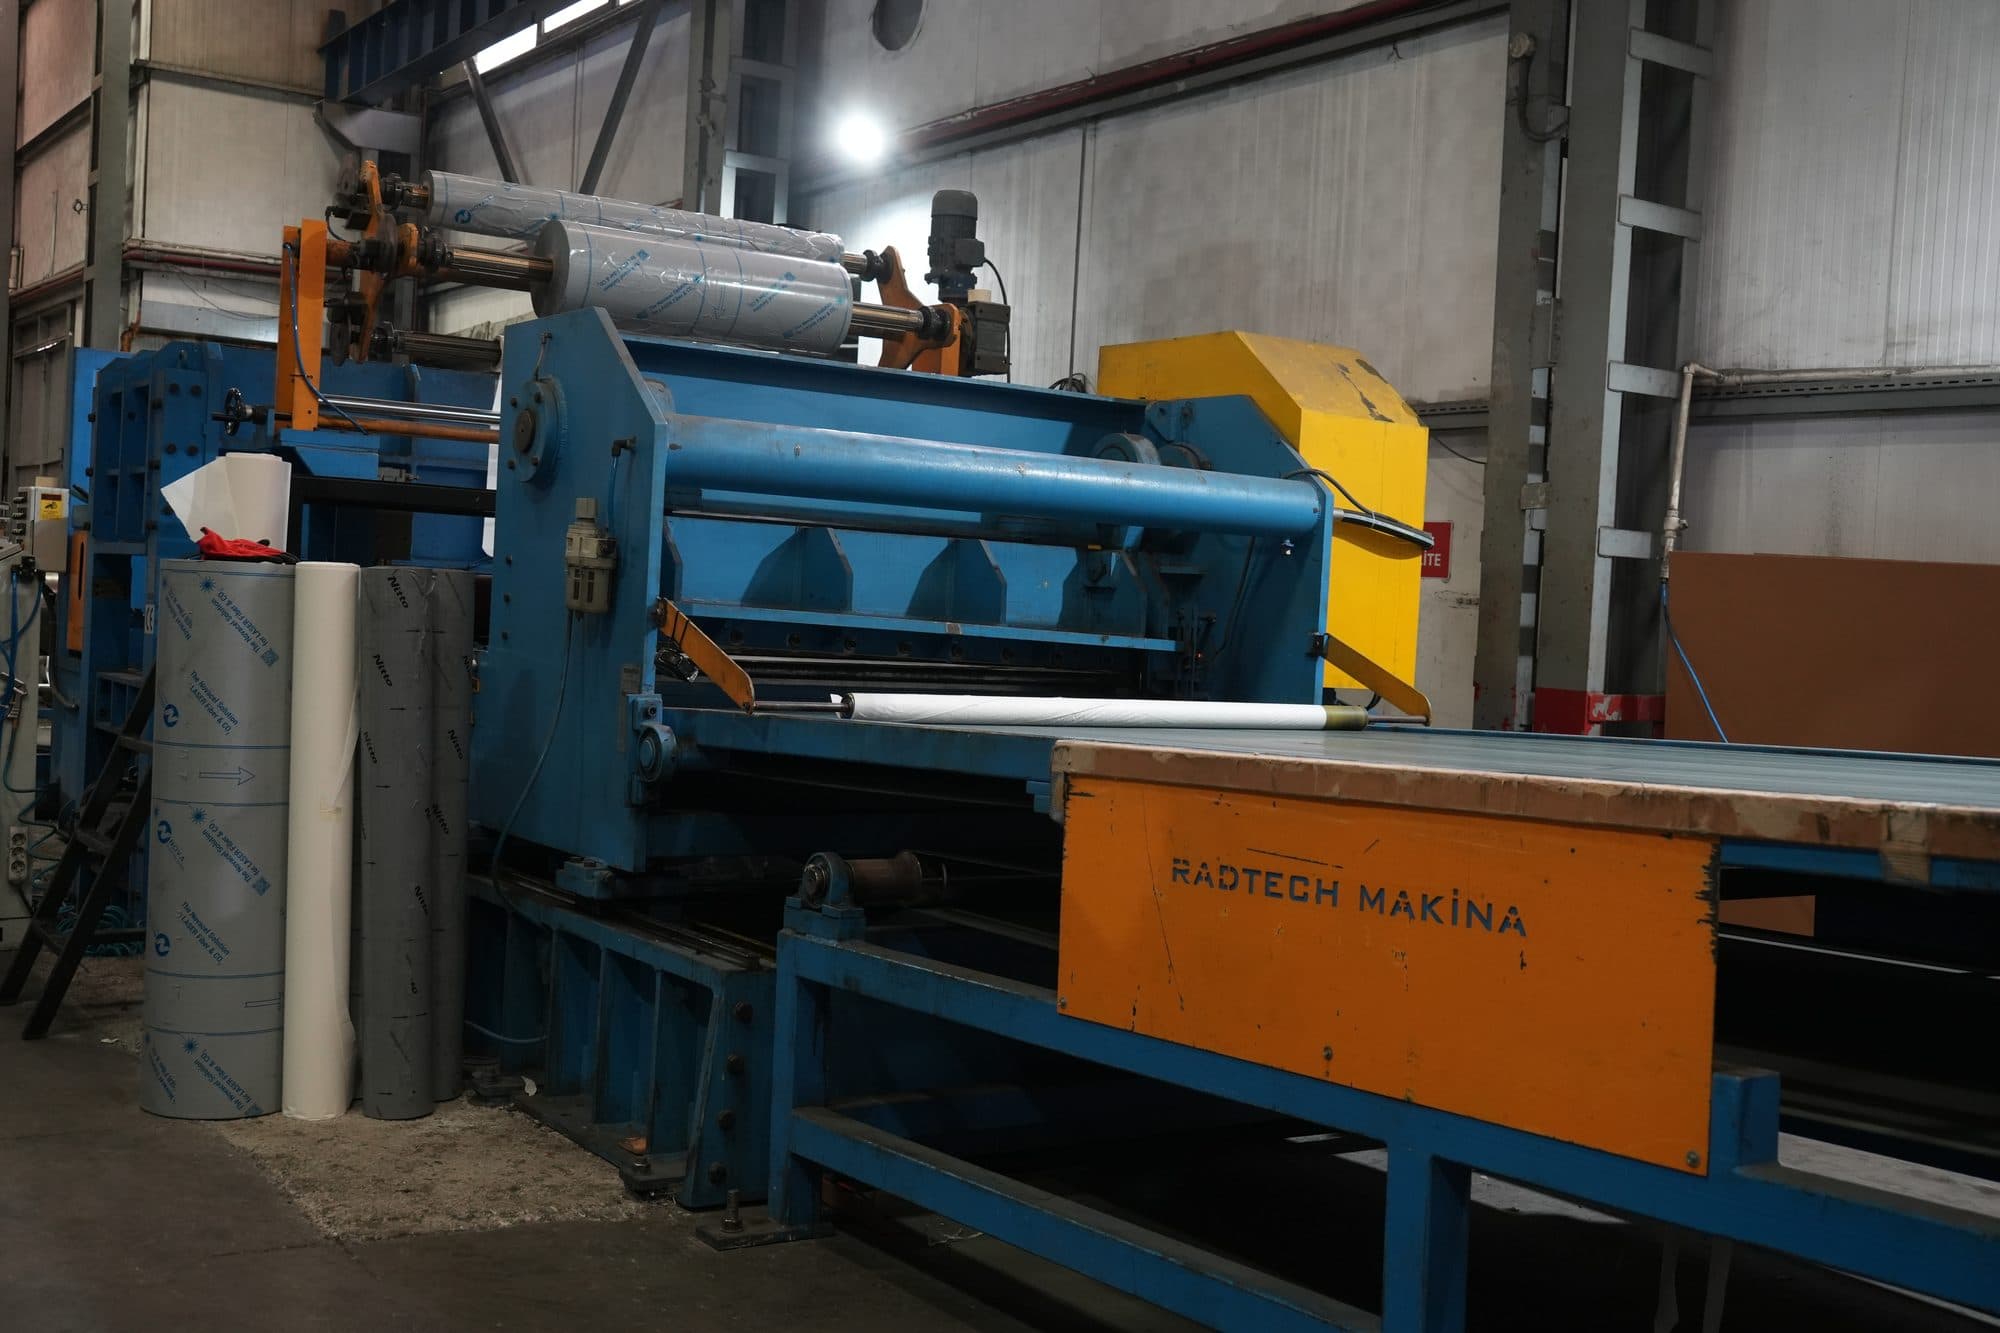
На линии резки в размер рулон разматывается разматывателем, пропускается через правильное устройство (leveler), чтобы снять внутреннее напряжение от кривизны рулона, и поперечной гильотиной режется на плоские листы нужной длины. На входе — рулон, на выходе — плоский ровный лист.
Это стандартный первый шаг для производителей, которым нужны листы собственного размера, а не складской лист; он также обеспечивает ровную исходную поверхность для последующей лазерной резки или гибки.
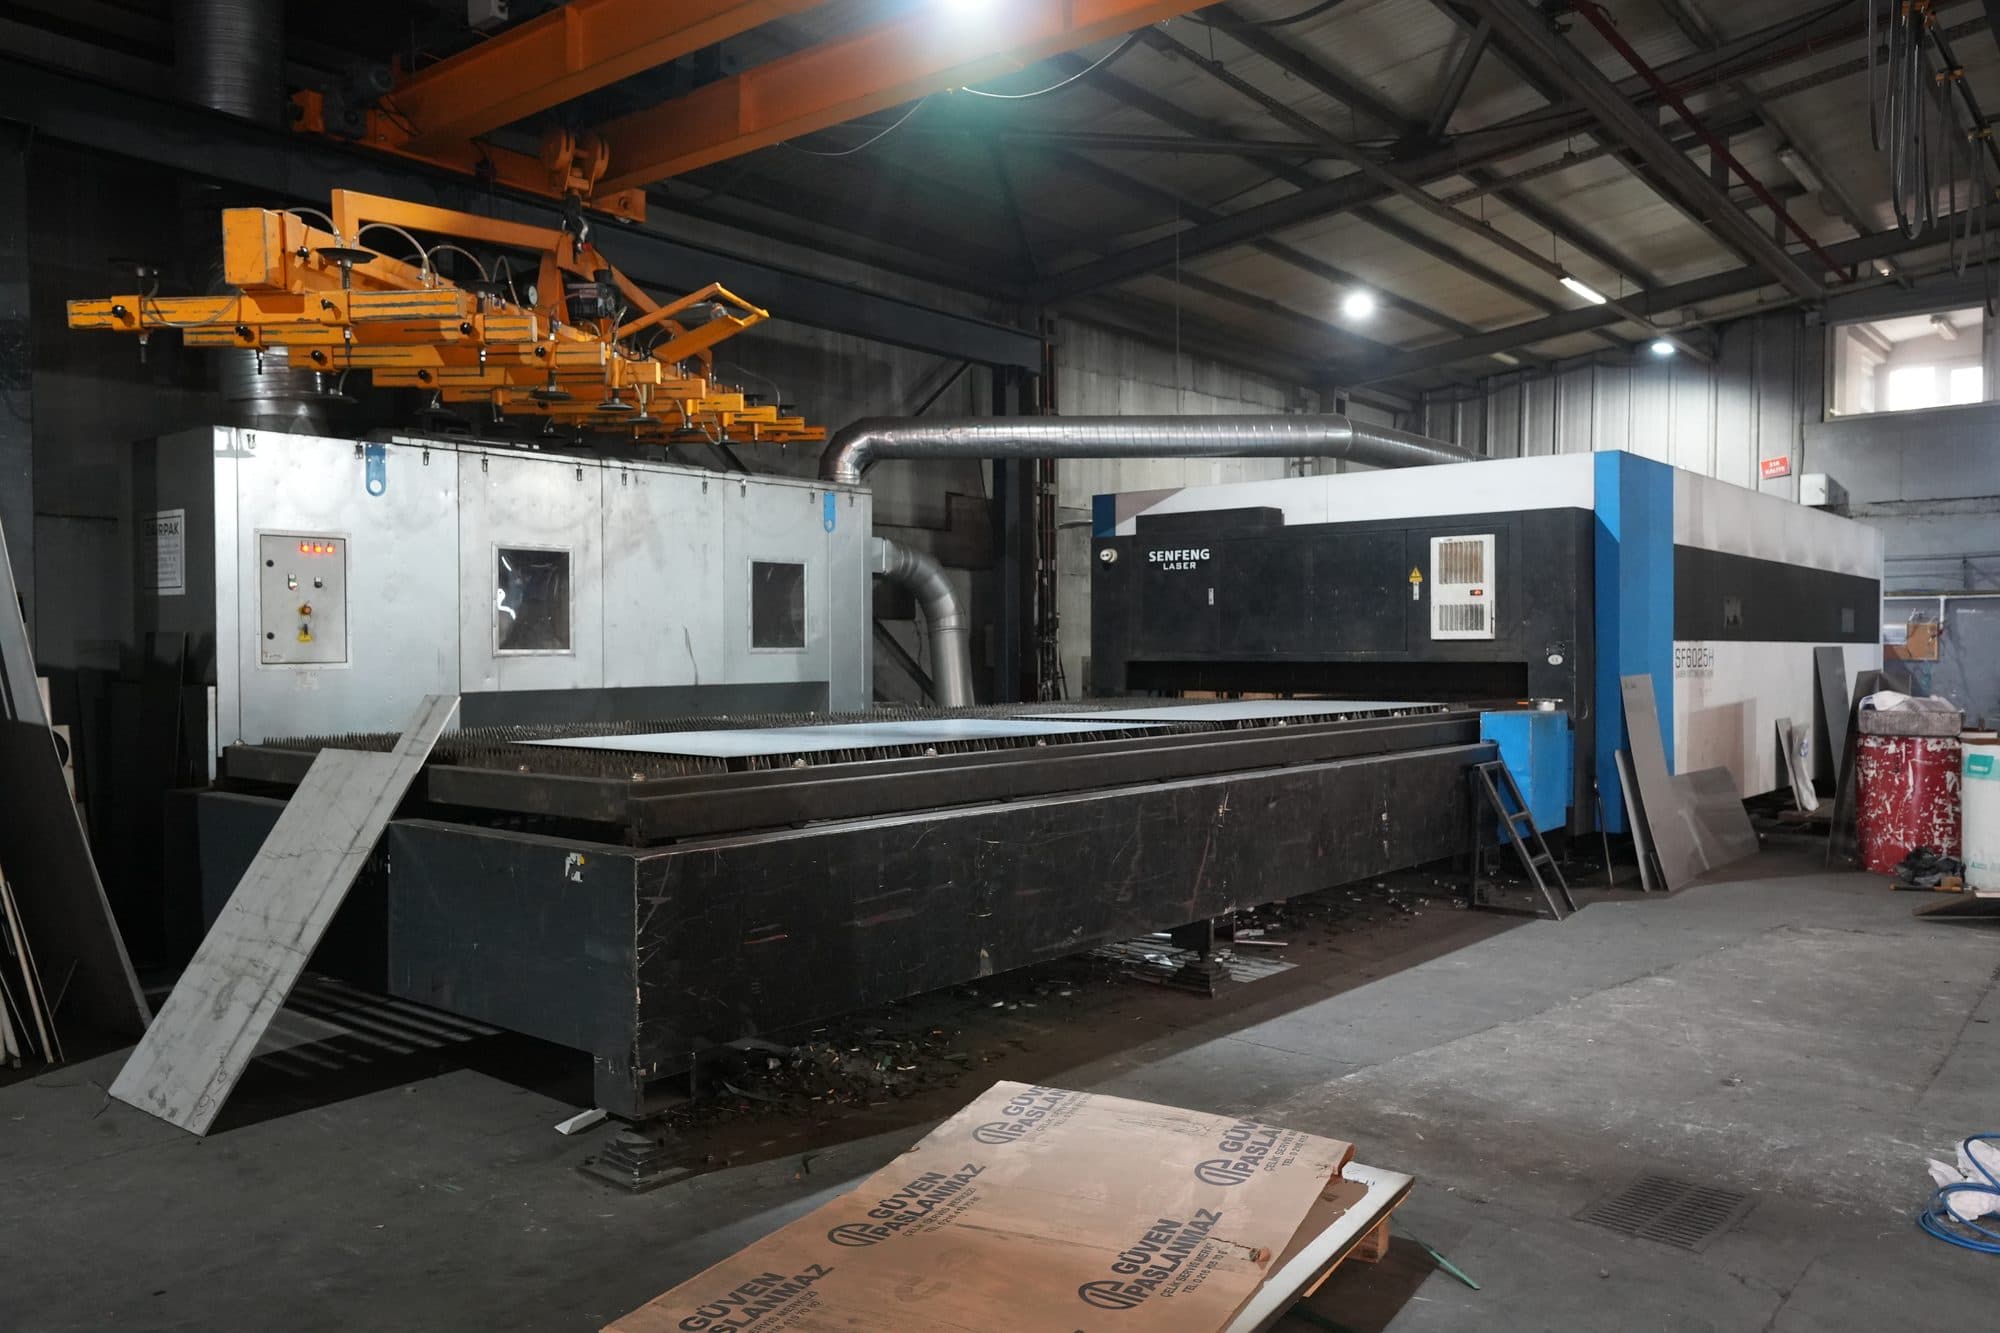
ЧПУ-лазерная резка с помощью управляемого компьютером пучка выполняет на листе контуры, отверстия и вырезы, в точности соответствующие техническому чертежу. На входе, как правило, плоский лист (чаще всего с линии резки в размер), на выходе — деталь точной формы.
Поскольку не требуются затраты на оснастку, это быстрый метод для деталей сложной геометрии малыми и средними партиями.
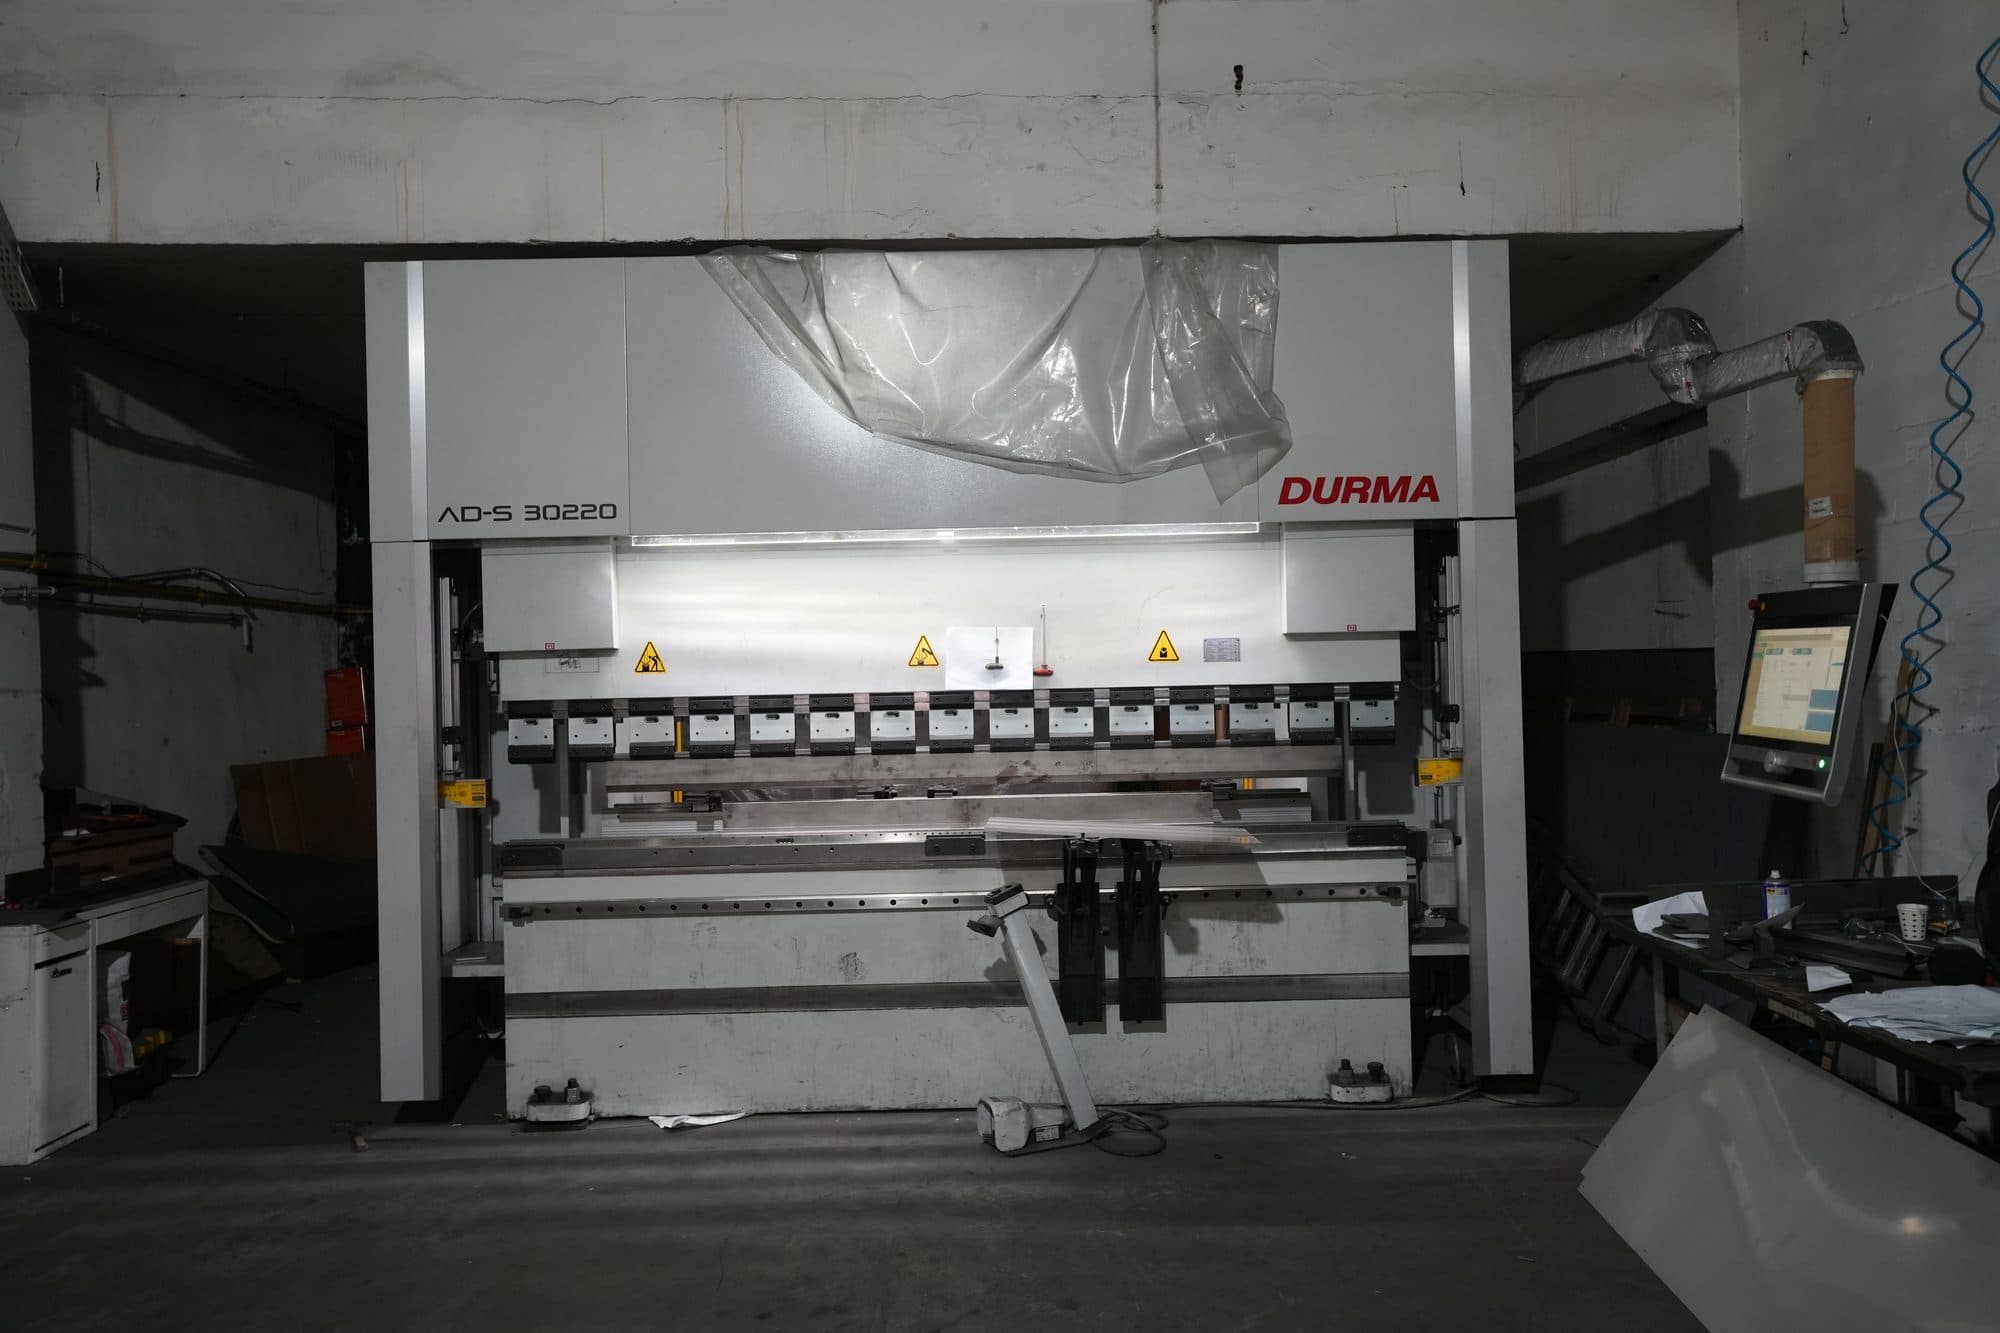
ЧПУ-листогибочный пресс (абкант) подвергает вырезанную плоскую деталь гибке под программируемым углом и в заданной последовательности и придаёт ей трёхмерную геометрию. На входе — плоская вырезанная деталь, на выходе — короб, канал, кронштейн или профиль.
Линии гибки и припуски нужно рассчитывать на этапе резки; исправить размер после гибки трудно.
Типичная схема такова: рулон, затем роспуск или резка в размер, затем лазерная резка, затем гибка, при необходимости — сварка и шлифовка. Каждый этап принимает результат предыдущего как исходный материал.
Сосредоточение этих этапов у одного поставщика сокращает промежуточные перевозки и погрузочно-разгрузочные операции; ответственность за материал и обработку объединяется в одной точке.
Роспуск — это продольная резка; она делит ширину широкого рулона и даёт узкие ленты, результат остаётся в форме рулона. Резка в размер — поперечная резка; из рулона получаются плоские листы нужной длины.
Лазерная резка, как правило, работает с плоским листом; материал в рулоне сначала пропускают через линию резки в размер. Некоторые линии могут резать также трубы и профили.
Готовится плоская деталь, вырезанная лазером или гильотиной, с рассчитанными линиями гибки и припусками на изгиб. Исправить размер после гибки очень трудно, поэтому допуск контролируется на этапе резки.
Холодная формовка (гибка, роспуск) вызывает некоторый наклёп в зоне изгиба и на кромках; класс коррозионной стойкости сплава не меняется. Однако при малых радиусах изгиба и на режущих кромках пассивный слой может испытывать локальную нагрузку, и этим местам уделяется внимание.