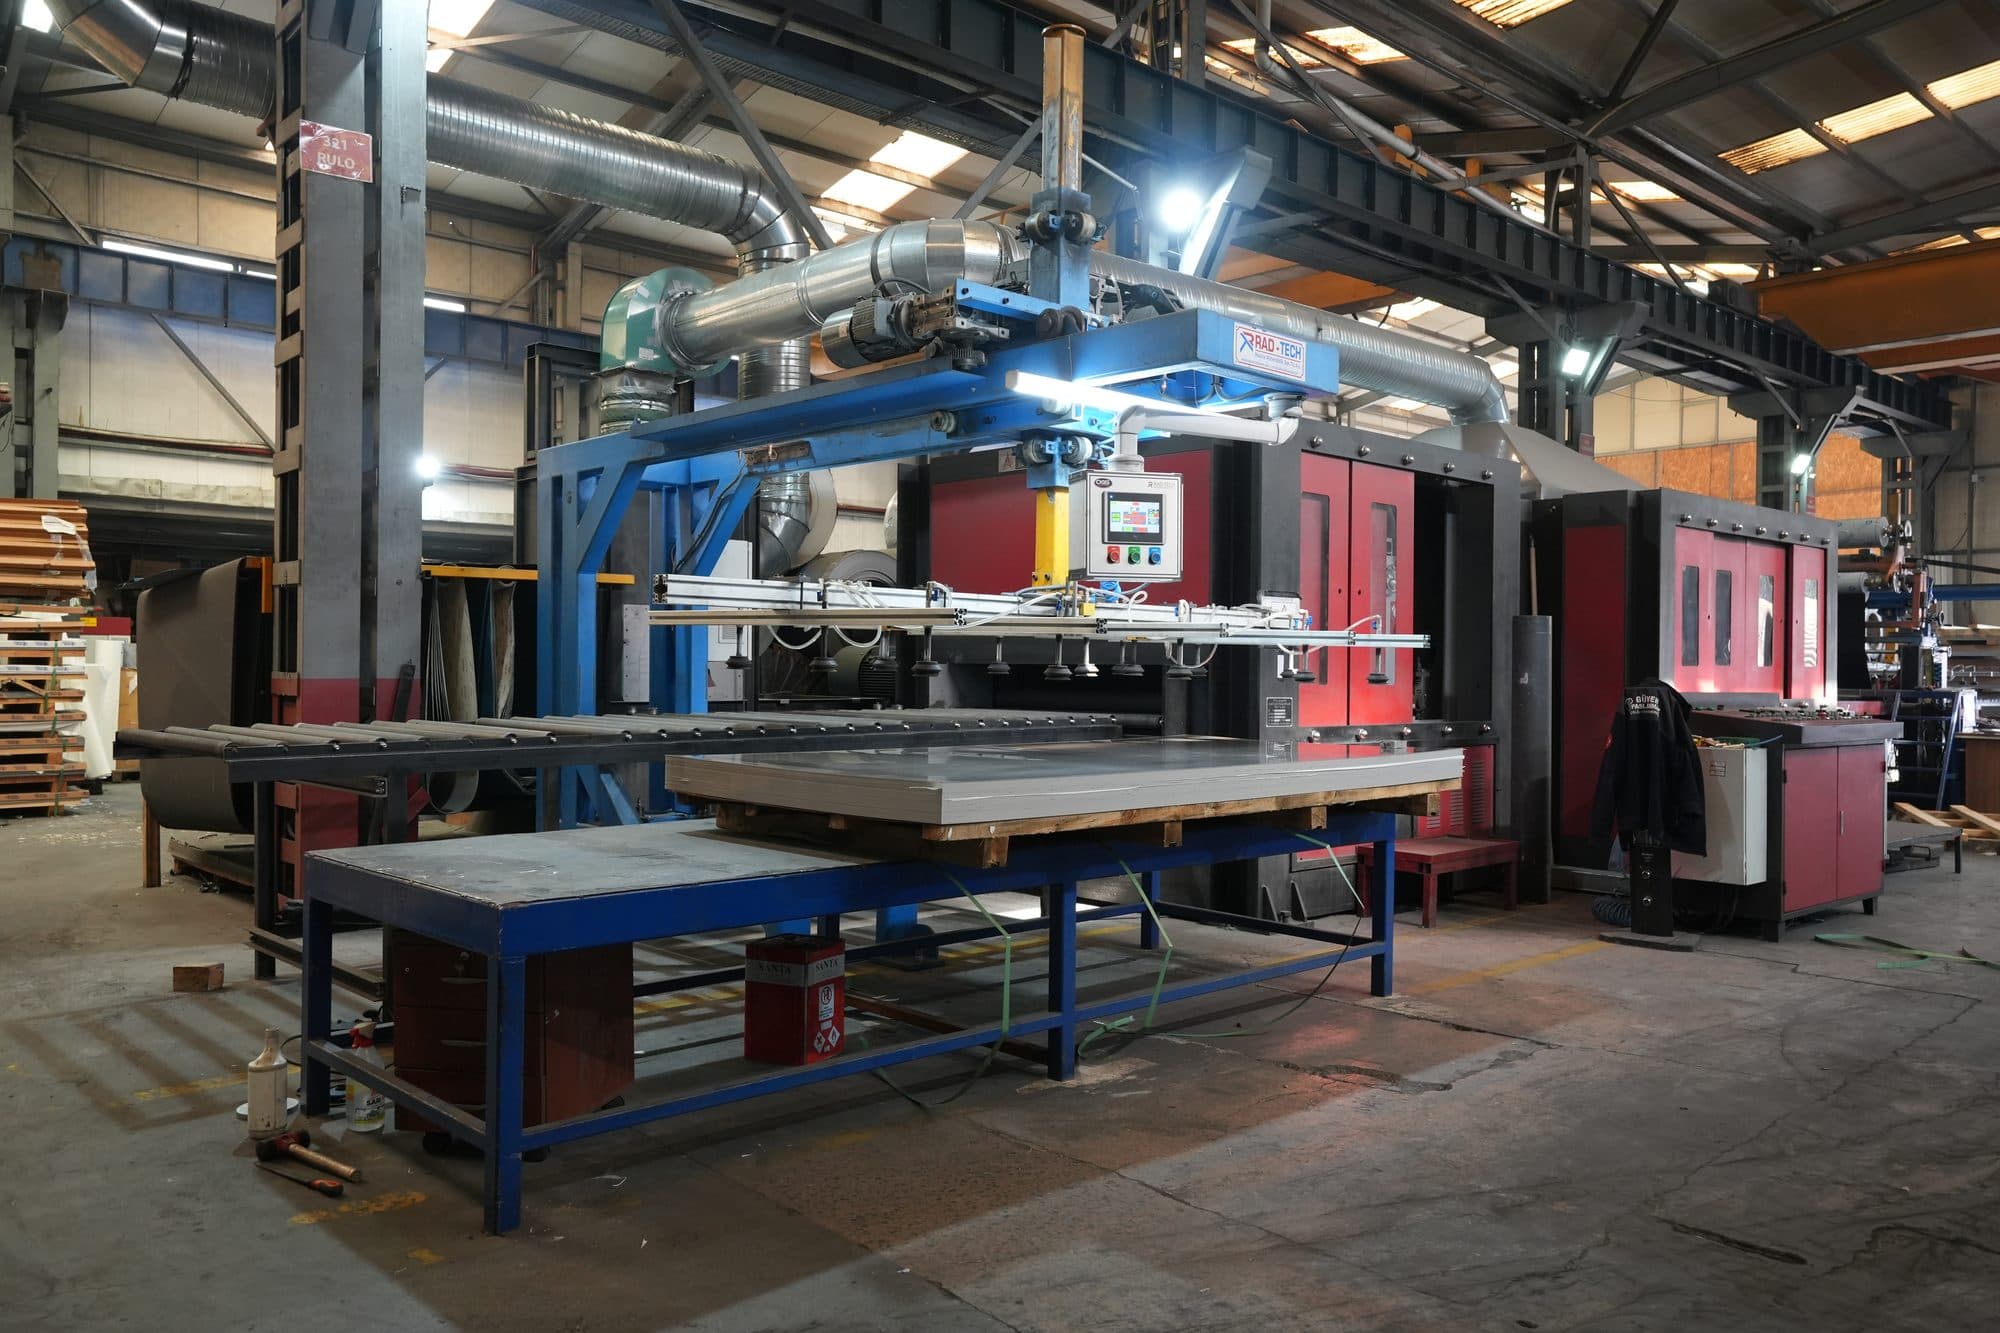
Le chemin de la bobine à la pièce prête à l'emploi passe par quatre opérations de base : refendage, coupe à longueur, découpe laser et pliage. Laquelle, quand, et de quelle entrée à quelle sortie ?
Un centre de service est la ligne de transformation qui amène l'inox brut, livré en larges bobines ou en tôles standard, à une forme intermédiaire ou finale directement utilisable par le fabricant. L'entrée est généralement une large bobine mère ou une tôle pleine longueur ; la sortie est une bande coupée à la dimension, une tôle plane, une pièce au contour découpé ou une pièce pliée.
Ce modèle évite à chaque fabricant d'installer chez lui ses propres équipements de déroulage, de planage et de coupe. Les quatre opérations se suivent le plus souvent : la sortie d'une étape devient l'entrée de la suivante.
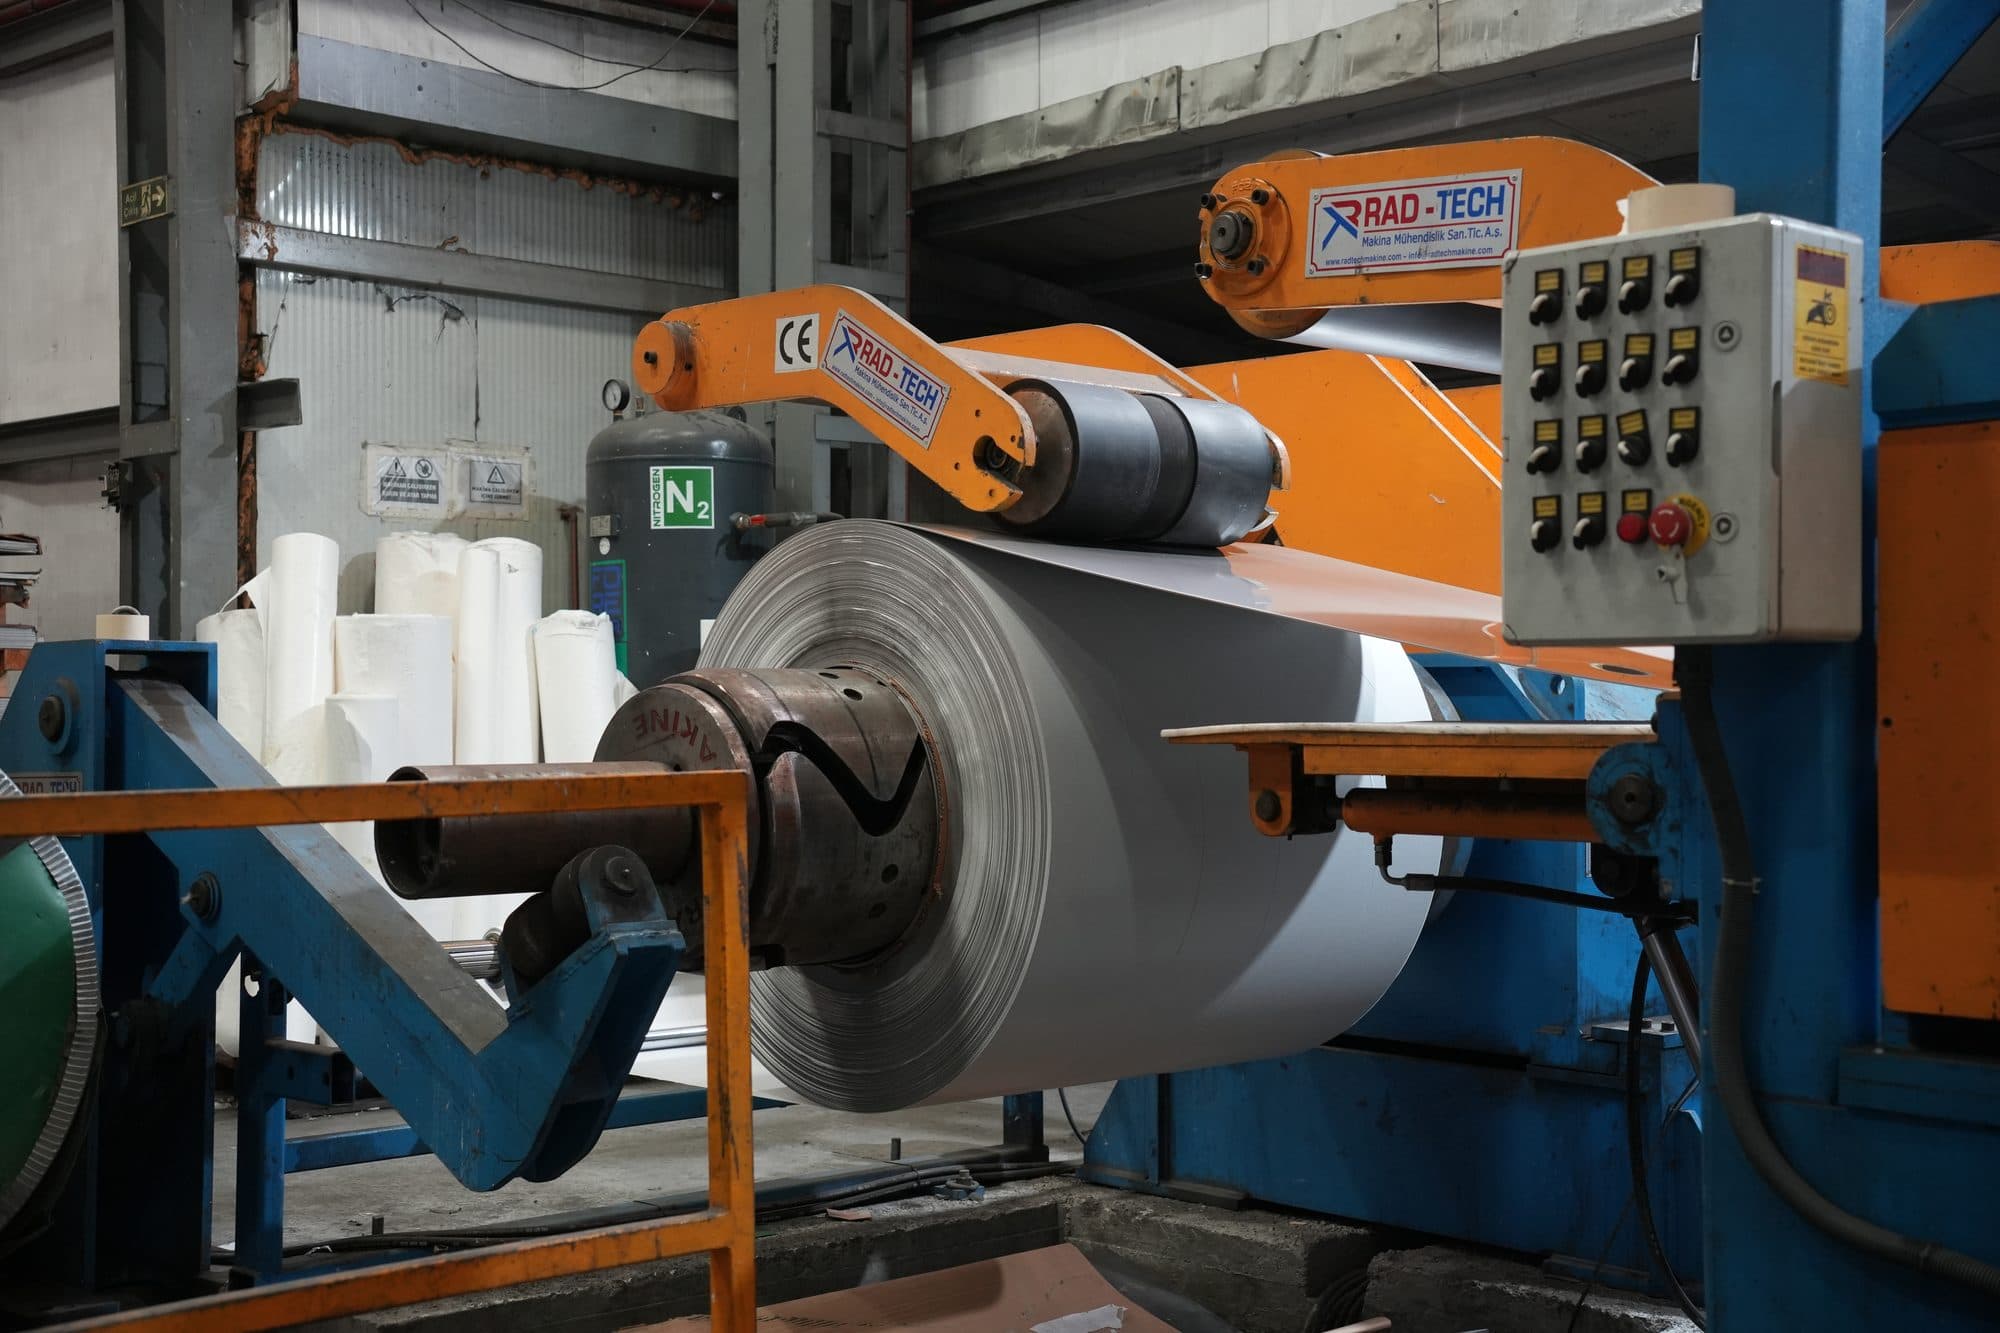
Sur une ligne de refendage, une large bobine mère passe entre des couteaux circulaires rotatifs opposés et est séparée dans le sens longitudinal en bandes plus étroites (slit coil). L'entrée est une large bobine, la sortie une bobine étroite à la largeur souhaitée.
C'est une opération intermédiaire typique pour les lignes de fabrication de tubes et de profilés, les systèmes d'alimentation de presses et les lignes d'automatisation nécessitant une entrée en bande étroite.
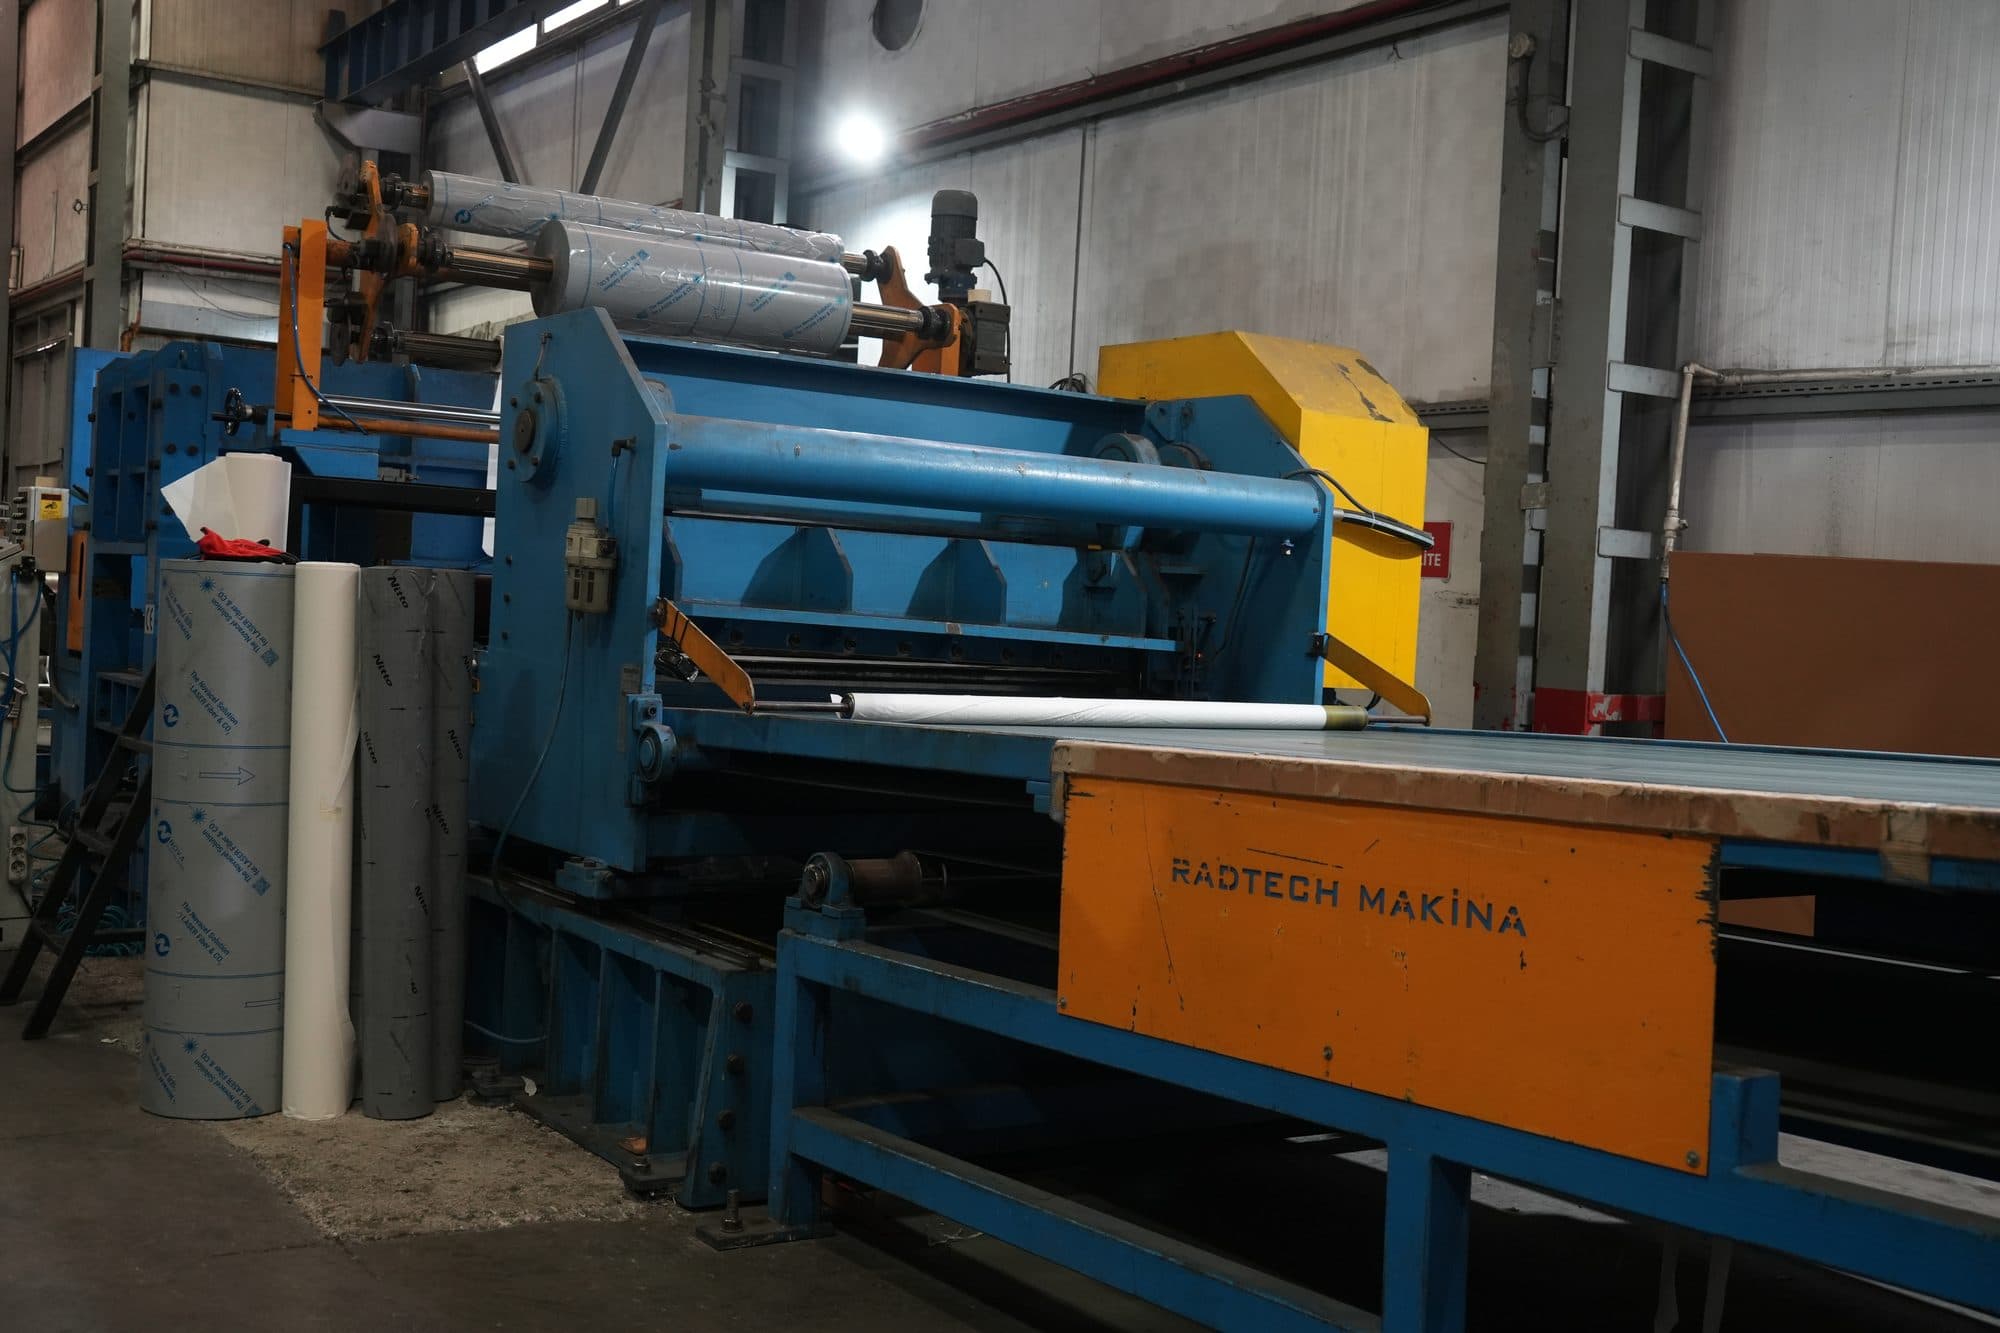
Sur une ligne de coupe à longueur, la bobine est déroulée par un dérouleur, passe dans une unité de planage (leveler) qui élimine les tensions internes dues à la courbure de la bobine, puis est coupée par une cisaille transversale en tôles planes à la longueur voulue. L'entrée est la bobine, la sortie une tôle plane et régulière.
C'est la première étape standard pour les fabricants qui souhaitent des tôles à leurs dimensions plutôt qu'un stock de tôles, et elle fournit une surface de départ régulière pour les opérations ultérieures de découpe laser ou de pliage.
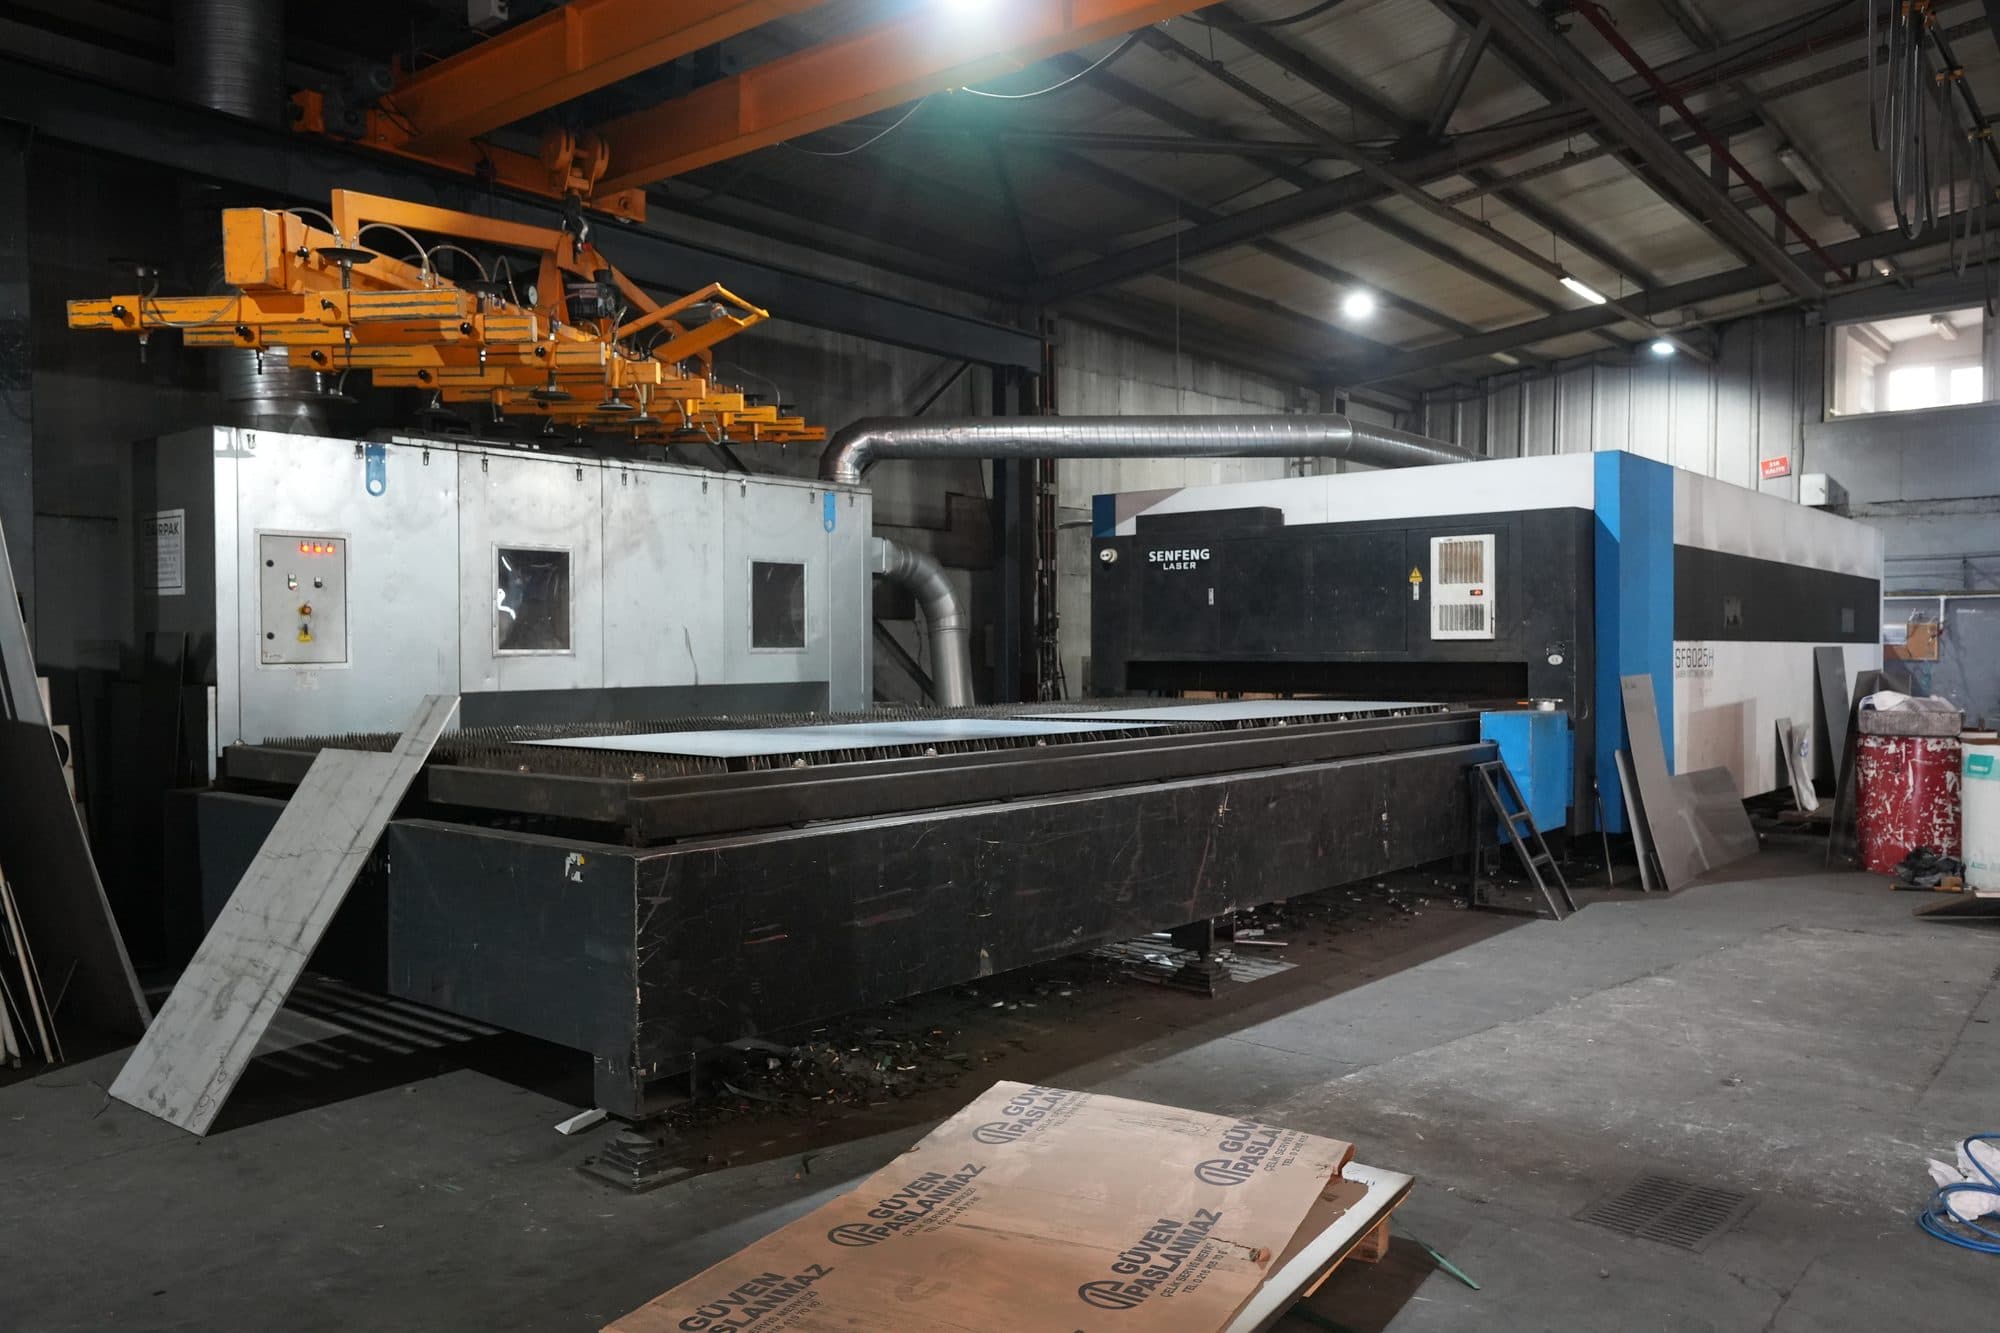
La découpe laser CNC réalise sur la tôle, à l'aide d'un faisceau piloté par ordinateur, des contours, des trous et des évidements conformes au dessin technique. L'entrée est généralement une tôle plane (le plus souvent issue de la ligne de coupe à longueur), la sortie une pièce de forme précise.
Comme elle n'exige aucun investissement en outillage, c'est une méthode rapide pour les pièces de géométrie complexe en petites et moyennes séries.
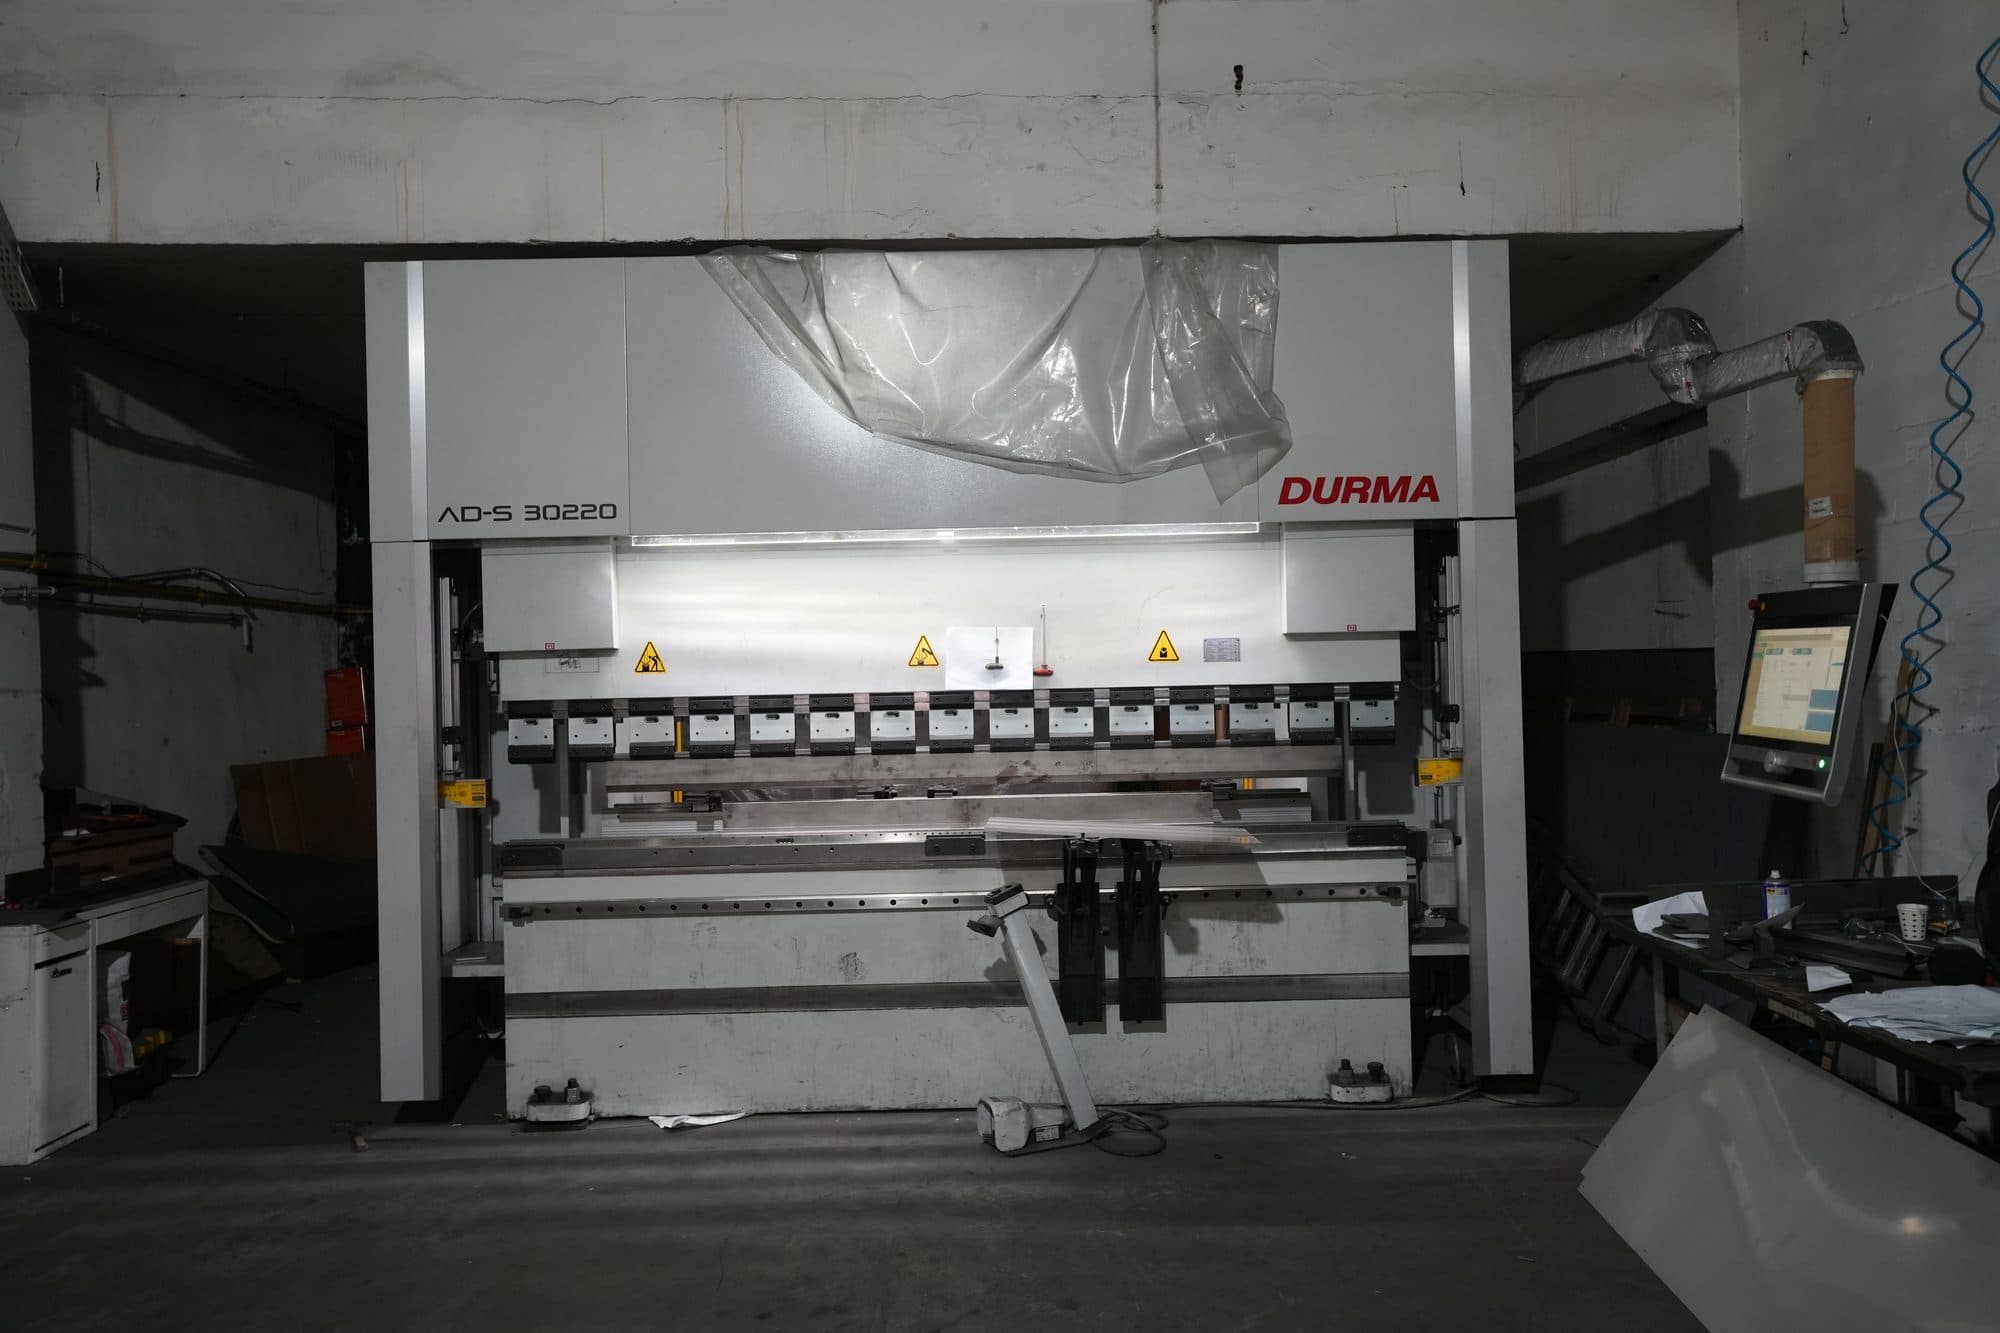
La presse plieuse CNC (abkant) soumet la pièce plane découpée à un pliage selon des angles et un ordre programmés, pour obtenir une géométrie en trois dimensions. L'entrée est la pièce plane découpée, la sortie un boîtier, un caniveau, une équerre ou un profilé.
Les lignes de pliage et les calculs de surépaisseur doivent être faits à l'étape de découpe ; corriger une cote après le pliage est difficile.
Le flux type est le suivant : bobine, puis refendage ou coupe à longueur, puis découpe laser, puis pliage, et si nécessaire soudage et ponçage. Chaque étape prend comme entrée la sortie de la précédente.
Regrouper ces étapes chez un seul fournisseur réduit les transports intermédiaires et les manutentions ; la responsabilité du matériau et de la transformation est ainsi concentrée en un seul point.
Le refendage est une coupe longitudinale ; il divise la largeur de la large bobine pour produire des bandes étroites, et le résultat reste sous forme de bobine. La coupe à longueur est une coupe transversale ; elle tire de la bobine des tôles planes à la longueur voulue.
La découpe laser travaille généralement sur tôle plane ; le matériau en bobine passe d'abord par la ligne de coupe à longueur. Certaines lignes peuvent aussi découper des tubes et des profilés.
On prépare une pièce plane découpée au laser ou à la cisaille, avec les lignes de pliage et les surépaisseurs de pliage calculées. Corriger les dimensions après le pliage est très difficile ; la tolérance est donc gérée à l'étape de découpe.
La mise en forme à froid (pliage, refendage) provoque un certain écrouissage dans la zone de pliage et sur les bords ; la classe de corrosion de l'alliage ne change pas. Toutefois, la couche passive peut être sollicitée localement sur les rayons de pliage serrés et les bords de coupe, et ces points font l'objet d'une attention particulière.