Un guide d'ingénieur sur le pliage de la tôle d'inox : retour élastique, logique du rayon de pliage minimal, calcul de la surépaisseur de pliage, règles de conception, protection de surface et différences entre nuances.
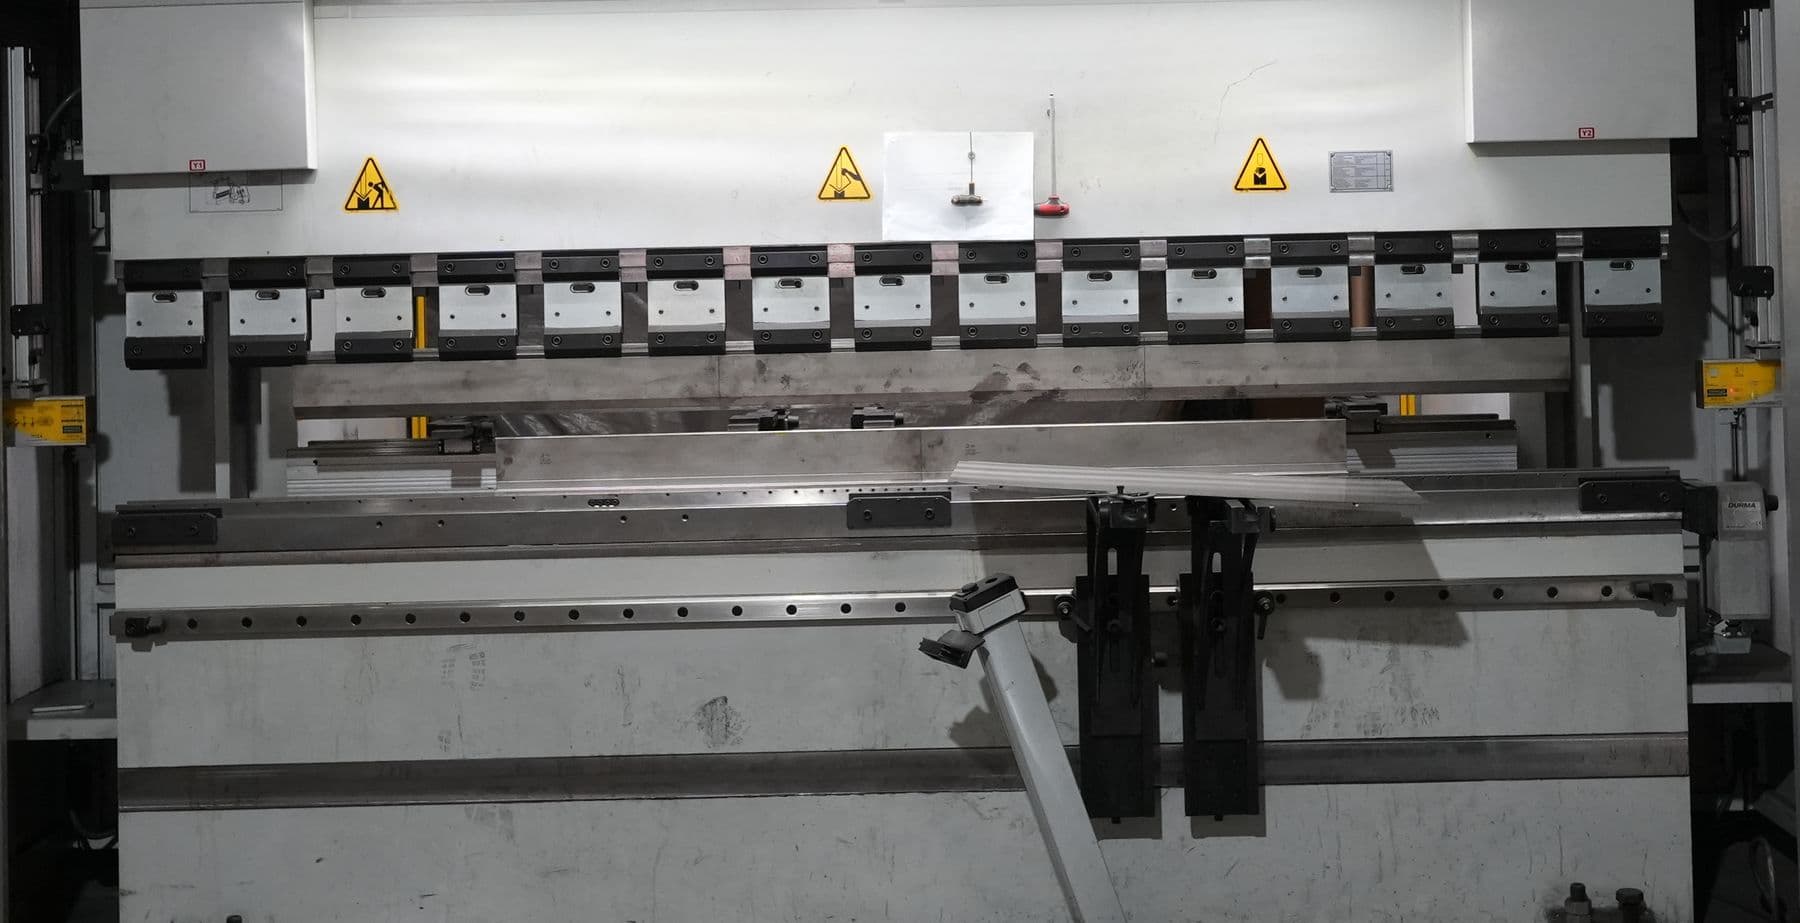
Une tôle d'inox et une tôle d'acier doux de même épaisseur peuvent être pliées sur la même presse plieuse, mais elles ne se comportent pas pareillement. L'inox a une limite d'élasticité plus élevée, il s'écrouit pendant le pliage, et exige donc plus de force tout en reprenant davantage après le pliage. Le reste du guide traite des questions suivantes : pourquoi l'angle ne tient pas, jusqu'où l'on peut plier serré, comment calculer les cotes et comment protéger la surface, en s'appuyant sur les normes et la mécanique de base ; la limite applicable se révèle toujours sur la machine et l'outillage, et elle est confirmée lors du processus de devis.
Pendant le pliage, la face extérieure de la tôle s'allonge et la face intérieure se raccourcit. Quand l'outil se retire, la part élastique du matériau revient et l'angle s'ouvre un peu. C'est ce qu'on appelle le retour élastique (springback). Le retour augmente avec la limite d'élasticité du matériau et quand le rayon de pliage grandit par rapport à l'épaisseur. L'inox reprend donc davantage que l'acier au carbone.
La méthode de compensation est connue : la pièce est pliée un peu au-delà de l'angle voulu et, en revenant, se pose sur l'angle cible. Comme l'excès nécessaire varie selon le matériau, l'épaisseur et l'outillage, on plie la première pièce, on mesure l'angle et on corrige le programme. L'approbation de la première pièce est donc l'étape la plus importante du contrôle du pliage. Le pliage en frappe et le pliage à l'air influencent différemment l'ampleur du retour ; on choisit la méthode selon la tolérance de la pièce.
Ce qui détermine la pliabilité, c'est le niveau de ductilité du matériau. Les nuances austénitiques 304 et 316 se prêtent au pliage avec leurs valeurs d'allongement élevées. Pour le 430 ferritique, même si la limite d'élasticité est comparable, la limite inférieure d'allongement est nettement plus basse ; à rayon et épaisseur identiques, il peut se fissurer plus facilement. Le tableau ci-dessous présente les valeurs mécaniques minimales de l'ASTM A240.
| Nuance | Limite d'élasticité (MPa) | Résistance à la traction (MPa) | Allongement (%) | Famille |
|---|---|---|---|---|
| 304 | 205 | 515 | 40 | Austénitique |
| 316 | 205 | 515 | 40 | Austénitique |
| 304L / 316L | 170 | 485 | 40 | Austénitique, bas carbone |
| 430 | 205 | 450 | 22 | Ferritique |
L'allongement de la face extérieure de la tôle est déterminé par le rapport du rayon intérieur à l'épaisseur. Dans un modèle approché où la fibre neutre reste au milieu de l'épaisseur, l'allongement de la face extérieure se calcule avec la formule 1 / (2 x R/t + 1) (R rayon intérieur, t épaisseur). Quand R/t diminue, l'allongement croît rapidement. Le tableau ci-dessous donne les valeurs approximatives de cette relation ; il sert à se faire une idée grossière, et la limite réelle se trouve par essai selon le lot et l'état de traitement.
| R / t | Allongement de la face extérieure (%) | Commentaire |
|---|---|---|
| 0,5 | 50 | Allongement très élevé, déconseillé sans essai |
| 1 | 33 | Allongement élevé, zone proche de la limite de ductilité |
| 2 | 20 | Allongement de niveau moyen |
| 4 | 11 | Allongement faible |
| 8 | 6 | Allongement très faible, le retour élastique est plus marqué |
La longueur de la pièce à plat se calcule à partir des cotes après pliage. La longueur de tôle dans la zone pliée se trouve approximativement avec la formule BP = (π / 180) x angle x (R + K x t). Ici, l'angle est l'angle de pliage en degrés, R le rayon intérieur, t l'épaisseur et K le coefficient donnant la position de la fibre neutre. K n'est pas constant ; il varie selon le matériau, l'épaisseur, le rayon et la méthode. C'est pourquoi chaque atelier utilise la valeur K obtenue avec sa propre machine et son propre outillage.
La conclusion pratique est la suivante : en établissant le développé du plan, parler avec quelqu'un qui sait sur quelle machine et avec quel outillage le pliage sera fait est le moyen le plus sûr d'obtenir la bonne cote de pièce à plat. Précisez ainsi le développé avant la découpe laser ; la coupe et le pliage sont deux maillons d'une même chaîne, et le détail se trouve dans le guide de la découpe laser.
L'ouverture en V de la matrice inférieure se choisit en règle générale à environ 6 à 12 fois l'épaisseur du matériau. La longueur de l'aile pliée a une limite inférieure par rapport à l'ouverture en V ; une aile trop courte ne peut pas reposer sur la matrice et ne se plie pas correctement. Poser dès le plan la question des ailes courtes vaut bien mieux que de redessiner ensuite.
Un trou trop proche de la ligne de pliage s'ovalise au pliage ; il faut laisser une distance suffisante entre le trou et le pli. Si la ligne de pliage se termine dans une découpe ou une saillie, on ouvre un petit dégagement de pliage (relief) pour éviter la déchirure dans l'angle. Utiliser le même rayon intérieur pour tous les plis de la pièce réduit le besoin de changer d'outil. Des plis rentrants très proches peuvent empêcher l'outil de passer dans la pièce ; l'ordre des plis et l'accès de l'outil doivent être réfléchis dès le départ.
Dans le pliage de l'inox, le défaut le plus visible est celui de la surface. Les marques d'outil et les traces de frottement sur la pièce deviennent définitives, surtout sur les finitions brossée (No.4) et miroir. C'est pourquoi on emploie un film de protection, une matrice en polyuréthane ou une protection d'outil. Le film pouvant se déchirer au pliage, le type et l'épaisseur du film sur une surface brossée se choisissent pour chaque travail.
Le second risque est la contamination par le fer. Des particules de fer restées dans un outil ayant touché de l'acier au carbone peuvent s'incruster dans la surface de l'inox et apparaître comme des taches de rouille à la première pluie ou en milieu humide. Utiliser un outillage séparé pour l'inox ou protéger l'outil réduit ce risque. Sur les surfaces brossées, le fait que le pli soit perpendiculaire ou parallèle au sens du brossage influence l'aspect comme le comportement à la fissuration ; il faut indiquer sur le plan le sens de laminage et le sens du brossage. Pour les finitions, consultez l'article sur les types de finition.
Si aucune autre tolérance n'est indiquée sur le plan et que l'ISO 2768-1 est citée, la classe de tolérance générale m limite l'écart angulaire selon la longueur de l'aile. Plus l'aile s'allonge, plus l'écart angulaire admis diminue. Ces valeurs sont une référence générale ; pour une pièce demandant une tolérance serrée, celle-ci doit être écrite clairement sur le plan et son applicabilité précisée lors du processus de devis.
| Longueur du côté court (mm) | Écart limite |
|---|---|
| jusqu'à 10 | ± 1° |
| plus de 10 jusqu'à 50 | ± 0°30' |
| plus de 50 jusqu'à 120 | ± 0°20' |
| plus de 120 jusqu'à 400 | ± 0°10' |
| plus de 400 | ± 0°5' |
Dans le centre de service de Güven Paslanmaz, le pliage se fait sur presse plieuse CNC ; pour la coupe qui précède le pliage, la ligne de découpe laser CNC se trouve dans le même centre. Les limites d'épaisseur et de longueur de pliage sont précisées lors du processus de devis selon la pièce et le matériau. Vous pouvez transmettre le plan, avec la nuance, l'épaisseur, la finition et la quantité, par le formulaire de devis.
Le prix varie selon la nuance, les dimensions, la quantité et le marché ; contactez-nous via le formulaire de devis. Le détail de la ligne de pliage figure sur la page du pliage.
Les valeurs de matériau reposent sur l'ASTM A240 et l'EN 10088-2. On se réfère à l'ISO 2768-1 pour la tolérance générale, à l'ASTM A480 et à l'EN 10088-2 pour les définitions de finition, et à l'ASTM A380 pour la propreté de surface. La formule de l'allongement de la face extérieure est une hypothèse mécanique simple où la fibre neutre reste au milieu de l'épaisseur ; le pliage réel s'en écarte. Il n'existe pas de valeur unique de rayon de pliage minimal dans une norme ; la limite se détermine par essai selon le lot de matériau, sa dureté et le sens de pliage.
Sa limite d'élasticité est supérieure à celle de l'acier au carbone et elle s'écrouit au pliage. Le retour élastique est donc plus important après le pliage, et la pièce est compensée en la pliant au-delà de l'angle visé.
Il n'y a pas de valeur unique. Cela dépend de la nuance, de l'épaisseur, de l'état de dureté et du sens de pliage. Pour limiter l'allongement de la face extérieure, le rayon intérieur est choisi selon l'épaisseur et la limite est confirmée par un essai de pliage.
Le 304 se plie plus facilement. Dans l'ASTM A240, la limite inférieure d'allongement est de 40 % pour le 304 et de 22 % pour le 430 ; le 430 ferritique se fissure plus facilement à rayon serré.
On utilise un film de protection, une matrice en polyuréthane ou une protection d'outil. Sur les finitions brossée et miroir, ces précautions sont particulièrement importantes. Utiliser un outillage séparé pour l'inox réduit la contamination par le fer.
Placer l'axe de pliage perpendiculairement au sens de laminage (la contrainte s'exerçant dans le sens du laminage) réduit généralement le risque de fissure. Si le sens du brossage compte pour l'aspect, indiquez-le sur le plan.
Avec la formule BP = (π / 180) x angle x (R + K x t). K détermine la position de la fibre neutre et varie selon le matériau, le rayon et la méthode ; le calcul se fait généralement avec la valeur K propre à l'atelier.
Chez Güven Paslanmaz, la découpe laser CNC et le pliage se trouvent dans le même centre. Vous pouvez demander un devis avec le plan et les informations de pliage.

