Ein Leitfaden aus Ingenieursicht zum Abkanten von Edelstahl-Blech: Rückfederung, Logik des Mindestbiegeradius, Berechnung der Biegezugabe, Konstruktionsregeln, Oberflächenschutz und Güteunterschiede.
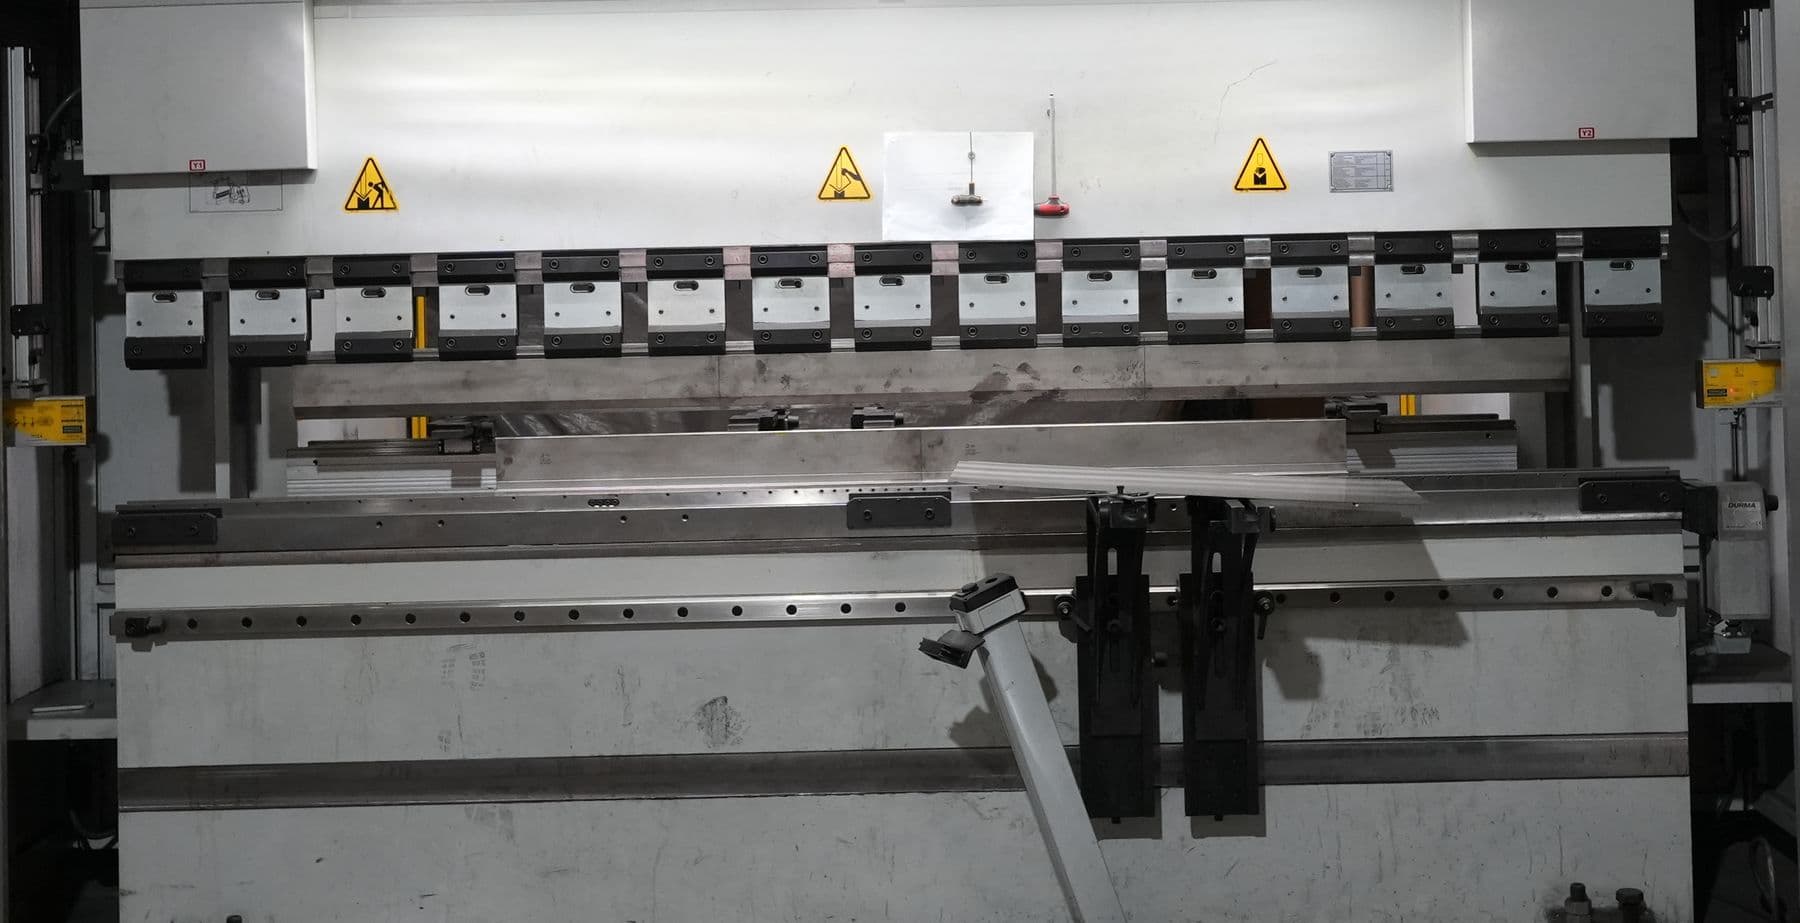
Ein Edelstahlblech und ein gleich dickes Baustahlblech lassen sich auf derselben Abkantpresse biegen, verhalten sich aber nicht gleich. Edelstahl hat eine höhere Streckgrenze, verfestigt sich beim Biegen und verlangt deshalb sowohl mehr Kraft als auch eine stärkere Rückfederung nach dem Biegen. Der Rest des Leitfadens behandelt auf Grundlage von Normen und grundlegender Mechanik die Fragen, warum der Winkel nicht hält, wie eng gebogen werden kann, wie die Maße berechnet werden und wie die Oberfläche geschützt wird; die umsetzbare Grenze zeigt sich immer an Maschine und Werkzeug und wird im Angebotsprozess bestätigt.
Beim Biegen wird die Außenseite des Blechs gedehnt, die Innenseite gestaucht. Wird das Werkzeug zurückgezogen, federt der elastische Anteil des Materials zurück, und der Winkel öffnet sich etwas. Das nennt man Rückfederung (Springback). Mit steigender Streckgrenze des Materials und mit größerem Biegeradius im Verhältnis zur Dicke nimmt die Rückfederung zu. Edelstahl federt deshalb stärker zurück als Kohlenstoffstahl.
Die Kompensation ist bekannt: Das Teil wird etwas über den gewünschten Winkel hinaus gebogen und setzt sich beim Zurückfedern auf den Zielwinkel. Wie viel Überbiegen nötig ist, ändert sich mit Material, Dicke und Werkzeug; daher wird das erste Teil gebogen, der Winkel gemessen und das Programm korrigiert. Die Erstteilfreigabe ist deshalb der wichtigste Schritt der Biegekontrolle. Prägebiegen (Bottoming) und Freibiegen beeinflussen die Rückfederung unterschiedlich; welches Verfahren verwendet wird, richtet sich nach der Toleranz des Teils.
Die Biegbarkeit wird durch die Duktilität des Materials bestimmt. Austenitisches 304 und 316 sind mit ihren hohen Dehnungswerten zum Biegen gut geeignet. Beim ferritischen 430 ist die Streckgrenze zwar ähnlich, der untere Dehnungswert aber deutlich niedriger; bei gleichem Radius und gleicher Dicke kann es leichter reißen. Die folgende Tabelle zeigt die mechanischen Mindestwerte aus ASTM A240.
| Güte | Streckgrenze (MPa) | Zugfestigkeit (MPa) | Dehnung (%) | Familie |
|---|---|---|---|---|
| 304 | 205 | 515 | 40 | Austenitisch |
| 316 | 205 | 515 | 40 | Austenitisch |
| 304L / 316L | 170 | 485 | 40 | Austenitisch, kohlenstoffarm |
| 430 | 205 | 450 | 22 | Ferritisch |
Die Dehnung an der Außenfläche des Blechs wird durch das Verhältnis von Innenradius zu Dicke bestimmt. In einem näherungsweisen Modell, bei dem die neutrale Faser in der Mitte der Dicke bleibt, errechnet sich die Dehnung der Außenfläche nach der Formel 1 / (2 x R/t + 1) (R Innenradius, t Dicke). Je kleiner R/t, desto schneller wächst die Dehnung. Die folgende Tabelle zeigt Näherungswerte dieses Zusammenhangs; sie dient dem groben Verständnis, die tatsächliche Grenze wird je nach Charge und Verarbeitungszustand durch Versuch ermittelt.
| R / t | Dehnung der Außenfläche (%) | Anmerkung |
|---|---|---|
| 0,5 | 50 | Sehr hohe Dehnung, ohne Versuch nicht empfohlen |
| 1 | 33 | Hohe Dehnung, Bereich nahe der Duktilitätsgrenze |
| 2 | 20 | Mittlere Dehnung |
| 4 | 11 | Geringe Dehnung |
| 8 | 6 | Sehr geringe Dehnung, Rückfederung deutlicher |
Die Länge des ebenen Teils wird aus den Maßen nach dem Biegen berechnet. Die Blechlänge im Biegebereich ergibt sich näherungsweise aus der Formel BZ = (π / 180) x Winkel x (R + K x t). Dabei ist der Winkel der Biegewinkel in Grad, R der Innenradius, t die Dicke und K der Koeffizient, der die Lage der neutralen Faser angibt. K ist nicht konstant; er ändert sich mit Material, Dicke, Radius und Verfahren. Deshalb verwendet jede Werkstatt den K-Wert, den sie mit ihren eigenen Maschinen und Werkzeugen erhält.
Die praktische Folge: Beim Erstellen der Abwicklung einer Zeichnung ist das Gespräch mit jemandem, der weiß, auf welcher Maschine und mit welchem Werkzeug gebogen wird, der sicherste Weg zum richtigen Maß des ebenen Teils. Klären Sie die Abwicklung auf diese Weise, bevor Sie mit dem Laser schneiden; Schneiden und Abkanten sind zwei Glieder einer Kette, Einzelheiten stehen im Leitfaden zum Laserschneiden.
Die V-Öffnung des Untergesenks wird nach der Faustregel mit etwa dem 6- bis 12-fachen der Materialdicke gewählt. Für die Länge des Biegeschenkels gibt es im Verhältnis zur V-Öffnung eine Untergrenze; ein zu kurzer Schenkel kann nicht auf dem Gesenk aufliegen und wird nicht sauber gebogen. Teile mit kurzen Schenkeln schon in der Zeichnung zu klären ist weit besser, als sie später neu zu konstruieren.
Ein Loch zu nah an der Biegelinie wird beim Biegen oval; zwischen Loch und Biegung muss ein ausreichender Abstand bleiben. Endet die Biegelinie in einem Ausschnitt oder Vorsprung, wird zur Vermeidung von Einreißen an der Ecke ein kleiner Freischnitt (Relief) angebracht. Für alle Biegungen eines Teils denselben Innenradius zu verwenden verringert den Bedarf an Werkzeugwechseln. Sehr nah beieinanderliegende, nach innen gerichtete Biegungen können verhindern, dass das Werkzeug in das Teil passt; Reihenfolge der Biegungen und Zugänglichkeit des Werkzeugs sind von Anfang an zu bedenken.
Der sichtbarste Mangel beim Biegen von Edelstahl ist die Oberfläche. Werkzeugspuren und Reibungslinien auf dem Teil bleiben vor allem auf gebürsteten (No.4) und Spiegeloberflächen dauerhaft. Deshalb werden Schutzfolie, Polyurethan-Matrize oder Werkzeugschutz verwendet. Da die Folie beim Biegen einreißen kann, werden Folientyp und Dicke bei gebürsteter Oberfläche je nach Auftrag gewählt.
Das zweite Risiko ist die Eisenkontamination. Im Werkzeug verbliebene Eisenpartikel nach Kontakt mit Kohlenstoffstahl können sich in die Edelstahloberfläche einlagern und beim ersten Regen oder in feuchter Umgebung als Rostflecken sichtbar werden. Ein eigenes Werkzeug für Edelstahlarbeiten oder ein Werkzeugschutz verringert dieses Risiko. Bei gebürsteten Oberflächen beeinflusst es sowohl das Aussehen als auch das Rissverhalten, ob die Biegung senkrecht oder parallel zur Strichrichtung liegt; Walz- und Strichrichtung sind in der Zeichnung anzugeben. Zu Oberflächenarten siehe den Artikel zu den Oberflächenarten.
Ist in der Zeichnung keine andere Toleranz angegeben und wird auf ISO 2768-1 verwiesen, begrenzt die allgemeine Toleranzklasse m die Winkelabweichung nach der Schenkellänge. Je länger der Schenkel, desto geringer die zulässige Winkelabweichung. Diese Werte sind eine allgemeine Referenz; bei Teilen mit engen Toleranzen muss dies in der Zeichnung ausdrücklich stehen, und die Umsetzbarkeit ist im Angebotsprozess zu klären.
| Länge des kürzeren Schenkels (mm) | Grenzabmaß |
|---|---|
| bis 10 | ± 1° |
| über 10 bis 50 | ± 0°30' |
| über 50 bis 120 | ± 0°20' |
| über 120 bis 400 | ± 0°10' |
| über 400 | ± 0°5' |
Im Servicecenter von Güven Paslanmaz wird mit der CNC-Abkantpresse gebogen; für den Zuschnitt vor dem Biegen steht die CNC-Laserschneidlinie im selben Service. Dicken- und Biegelängengrenzen werden im Angebotsprozess nach Teil und Material geklärt. Die Zeichnung können Sie zusammen mit Angaben zu Güte, Dicke, Oberfläche und Stückzahl über das Angebotsformular senden.
Der Preis hängt von Güte, Maß, Menge und Markt ab; erreichen Sie uns über das Angebotsformular. Einzelheiten zur Abkantlinie finden Sie auf der Seite zum Abkanten.
Die Materialwerte beruhen auf ASTM A240 und EN 10088-2. Für die allgemeine Toleranz wird ISO 2768-1, für Oberflächendefinitionen ASTM A480 und EN 10088-2, für Oberflächenreinigung ASTM A380 herangezogen. Die Formel für die Dehnung der Außenfläche ist eine einfache mechanische Annahme, bei der die neutrale Faser in der Mitte der Dicke bleibt; das tatsächliche Biegen weicht davon ab. Für den Mindestbiegeradius gibt es keinen einheitlichen Normwert; die Grenze wird je nach Materialcharge, Härte und Biegerichtung durch Versuch bestimmt.
Seine Streckgrenze ist höher als bei Kohlenstoffstahl, und es verfestigt sich beim Biegen. Daher gibt es nach dem Biegen mehr elastische Rückfederung, und das Teil wird durch Überbiegen über den Zielwinkel hinaus kompensiert.
Es gibt keinen einzelnen Wert. Er hängt von Güte, Dicke, Härtezustand und Biegerichtung ab. Zur Begrenzung der Dehnung der Außenfläche wird der Innenradius nach der Dicke gewählt, und die Grenze wird durch ein Probebiegen bestätigt.
304 lässt sich leichter biegen. In ASTM A240 beträgt die untere Dehnungsgrenze bei 304 40 % und bei 430 22 %; das ferritische 430 reißt bei engem Radius leichter.
Es werden Schutzfolie, Polyurethan-Matrize oder Werkzeugschutz verwendet. Bei gebürsteten und Spiegeloberflächen sind diese Maßnahmen besonders wichtig. Ein eigenes Werkzeug für Edelstahl verringert die Eisenkontamination.
Die Biegeachse senkrecht zur Walzrichtung zu legen (sodass die Zugspannung in Walzrichtung wirkt) verringert in der Regel das Rissrisiko. Ist die Strichrichtung für das Aussehen wichtig, geben Sie das in der Zeichnung an.
Mit der Formel BZ = (π / 180) x Winkel x (R + K x t). K bestimmt die Lage der neutralen Faser und ändert sich mit Material, Radius und Verfahren; die Berechnung erfolgt in der Regel mit dem eigenen K-Wert der Werkstatt.
Bei Güven Paslanmaz sind CNC-Laserschneiden und Abkanten im selben Service. Sie können ein Angebot mit Zeichnung und Biegeangaben anfordern.

