Paslanmaz sac bükerken yay geri dönmesini, minimum büküm yarıçapı mantığını, büküm payı hesabını, tasarım kurallarını, yüzey korumayı ve kalite farklarını mühendis gözüyle anlatan rehber.
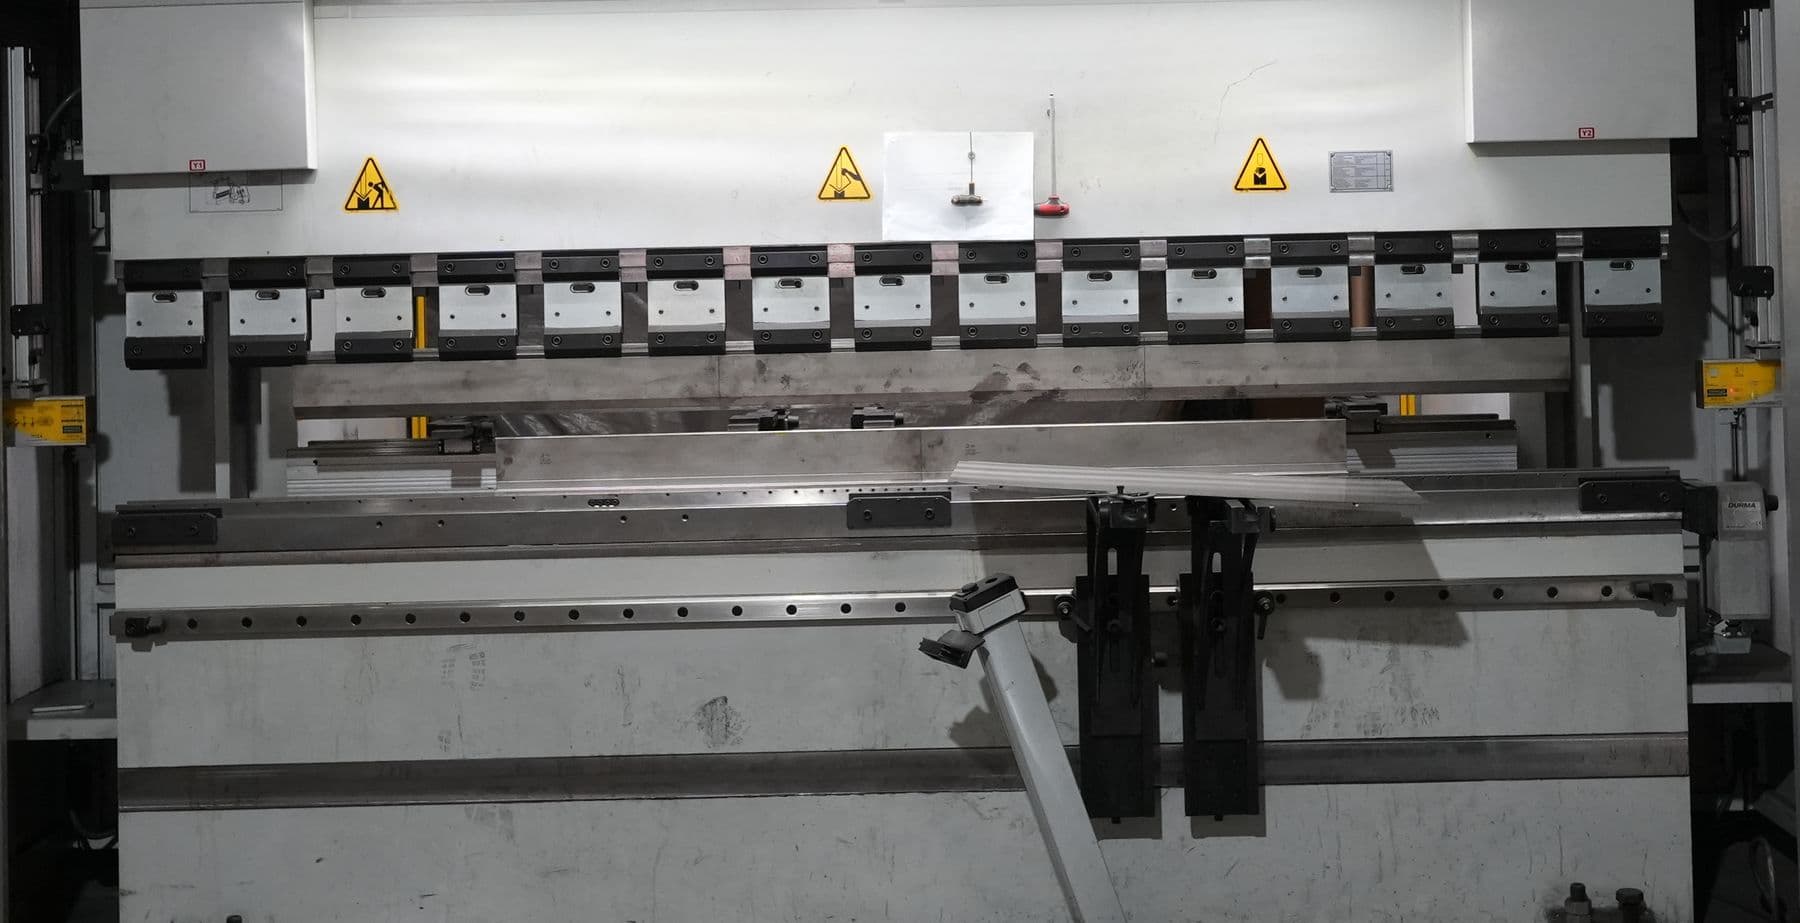
Bir paslanmaz sac ile aynı kalınlıktaki yumuşak çelik sac aynı abkantta bükülebilir, ama aynı davranmaz. Paslanmaz daha yüksek akma dayanımına sahiptir, bükülürken pekleşir ve bu yüzden hem daha çok kuvvet ister hem de bükümden sonra daha çok geri yaylanır. Rehberin geri kalanı, açı neden tutmuyor, ne kadar dar bükülebilir, ölçüler nasıl hesaplanır ve yüzey nasıl korunur sorularını standartlara ve temel mekaniğe dayanarak ele alıyor; uygulanabilir sınır her zaman makine ve takımda belli olur ve teklif sürecinde teyit edilir.
Büküm sırasında sacın dış tarafı uzar, iç tarafı kısalır. Takım çekildiğinde, malzemenin elastik kısmı geri döner ve açı biraz açılır. Buna yay geri dönmesi (springback) denir. Malzemenin akma dayanımı arttıkça ve büküm yarıçapı kalınlığa göre büyüdükçe geri dönme artar. Paslanmaz çelik, bu yüzden karbon çeliğinden daha fazla geri yaylanır.
Telafi yöntemi bellidir: parça istenen açıdan biraz fazla bükülür ve geri döndüğünde hedef açıya oturur. Ne kadar fazla bükme gerektiği malzemeye, kalınlığa ve takıma göre değiştiğinden ilk parça bükülür, açı ölçülür ve program düzeltilir. Bu nedenle ilk parça onayı büküm kontrolünün en önemli adımıdır. Dip basma ve havada büküm yöntemleri geri dönme miktarını farklı etkiler; hangisinin kullanılacağı parçanın toleransına göre seçilir.
Bükülebilirliği belirleyen şey malzemenin süneklik düzeyidir. Ostenitik 304 ve 316 yüksek uzama değerleriyle bükmeye elverişlidir. Ferritik 430'da akma dayanımı benzer olsa da uzama alt sınırı belirgin şekilde düşüktür; aynı yarıçapta ve aynı kalınlıkta daha kolay çatlayabilir. Aşağıdaki tablo ASTM A240'taki minimum mekanik değerleri gösterir.
| Kalite | Akma (MPa) | Çekme (MPa) | Uzama (%) | Aile |
|---|---|---|---|---|
| 304 | 205 | 515 | 40 | Ostenitik |
| 316 | 205 | 515 | 40 | Ostenitik |
| 304L / 316L | 170 | 485 | 40 | Ostenitik, düşük karbon |
| 430 | 205 | 450 | 22 | Ferritik |
Sacın dış yüzeyindeki uzama, iç yarıçapın kalınlığa oranıyla belirlenir. Nötr eksenin kalınlığın ortasında kaldığı yaklaşık bir modelde dış yüzey uzaması 1 / (2 x R/t + 1) formülüyle hesaplanır (R iç yarıçap, t kalınlık). R/t küçüldükçe uzama hızla büyür. Aşağıdaki tablo bu ilişkinin yaklaşık değerlerini gösterir; kaba bir mantık kurmak içindir, gerçek sınır parti ve işlem durumuna göre deneme ile bulunur.
| R / t | Dış yüzey uzaması (%) | Yorum |
|---|---|---|
| 0,5 | 50 | Çok yüksek uzama, deneme olmadan önerilmez |
| 1 | 33 | Yüksek uzama, süneklik sınırına yakın bölge |
| 2 | 20 | Orta düzey uzama |
| 4 | 11 | Düşük uzama |
| 8 | 6 | Çok düşük uzama, geri yaylanma daha belirgin |
Düz parçanın boyu, büküm sonrası ölçülerden hesaplanır. Bükülen bölgedeki sac uzunluğu yaklaşık BP = (π / 180) x açı x (R + K x t) formülüyle bulunur. Burada açı derece cinsinden büküm açısı, R iç yarıçap, t kalınlık ve K nötr eksenin konumunu veren katsayıdır. K sabit değildir; malzemeye, kalınlığa, yarıçapa ve yönteme göre değişir. Bu yüzden her atölye, kendi makine ve takımıyla elde ettiği K değerini kullanır.
Pratik sonuç şudur: çizimin açılımını çıkarırken, bükümün hangi makinede ve hangi takımla yapılacağını bilen biriyle konuşmak, düz parça ölçüsünü doğru çıkarmanın en güvenli yoludur. Lazerle kesmeden önce açılımı bu şekilde netleştirin; kesim ve büküm bir zincirin iki halkasıdır, ayrıntısı lazer kesim rehberinde var.
Alt kalıbın V açıklığı genel kuralla malzeme kalınlığının yaklaşık 6 ila 12 katı olarak seçilir. Büküm kenar uzunluğunun V açıklığına göre bir alt sınırı vardır; çok kısa kenar, kalıbın üzerine oturamaz ve düzgün bükülmez. Kısa kenarlı parçaları baştan çizimde sormak, sonradan yeniden tasarlamaktan çok daha iyidir.
Büküm çizgisine çok yakın delik, bükümde ovalleşir; delik ile büküm arasında yeterli mesafe bırakılmalıdır. Büküm çizgisi bir kesik veya çıkıntıda bitiyorsa köşede yırtılmayı önlemek için küçük bir büküm boşluğu (relief) açılır. Parçadaki tüm bükümlerde aynı iç yarıçapı kullanmak, takım değiştirme ihtiyacını azaltır. İçe dönük çok yakın bükümler, takımın parçaya sığmasını engelleyebilir; bükümlerin sırası ve takımın erişimi baştan düşünülmelidir.
Paslanmaz bükümde en görünür kusur yüzeydir. Takım izi ve parça üzerindeki sürtme çizgileri, özellikle fırçalı (No.4) ve ayna yüzeylerde kalıcı olur. Bu yüzden koruyucu film, poliüretan kalıp veya takım koruması kullanılır. Film bükümde yırtılabileceğinden, fırçalı yüzeyde film tipi ve kalınlığı iş bazında seçilir.
İkinci risk, demir kontaminasyonudur. Karbon çeliği ile temas etmiş takımda kalan demir parçacıkları paslanmaz yüzeye gömülebilir ve ilk yağmurda ya da ıslak ortamda pas lekesi olarak görünür. Paslanmaz iş için ayrı takım kullanmak ya da takımı korumak bu riski azaltır. Fırçalı yüzeylerde bükümün çizgi yönüne dik mi paralel mi olduğu hem görünümü hem de çatlak davranışını etkiler; çizim üzerinde hadde ve çizgi yönünü belirtmek gerekir. Yüzey tipleri için yüzey tipleri makalesine bakın.
Çizimde başka bir tolerans belirtilmemişse ve ISO 2768-1'e atıf yapılıyorsa, genel tolerans sınıfı m açı sapmasını bacak uzunluğuna göre sınırlar. Bacak uzadıkça izin verilen açı sapması azalır. Bu değerler genel bir referanstır; dar tolerans istenen parçada çizimde açıkça yazılmalı ve uygulanabilirlik teklif sürecinde netleştirilmelidir.
| Kısa kenar uzunluğu (mm) | Sınır sapma |
|---|---|
| 10'a kadar | ± 1° |
| 10 üzeri - 50'ye kadar | ± 0°30' |
| 50 üzeri - 120'ye kadar | ± 0°20' |
| 120 üzeri - 400'e kadar | ± 0°10' |
| 400 üzeri | ± 0°5' |
Güven Paslanmaz'ın servis merkezinde CNC pres fren ile büküm yapılır; bükümden önceki kesim işi için CNC lazer kesim hattı aynı serviste yer alır. Kalınlık ve büküm uzunluğu sınırları teklif sürecinde parça ve malzemeye göre netleştirilir. Çizimi, kalite, kalınlık, yüzey ve adet bilgileriyle birlikte teklif formundan iletebilirsiniz.
Fiyat; kalite, ebat, miktar ve piyasaya göre değişir, teklif formundan ulaşın. Büküm hattının ayrıntısı büküm sayfasında bulunur.
Malzeme değerleri ASTM A240 ve EN 10088-2 temellidir. Genel tolerans için ISO 2768-1, yüzey tanımları için ASTM A480 ve EN 10088-2, yüzey temizliği için ASTM A380 referans alınır. Dış yüzey uzaması formülü, nötr eksenin kalınlığın ortasında kaldığı basit bir mekanik varsayımdır; gerçek büküm bunun üzerinde değişiklik gösterir. Minimum büküm yarıçapı için standart bir tek değer yoktur; sınır malzeme partisine, sertliğine ve bükme yönüne göre deneme ile belirlenir.
Akma dayanımı karbon çeliğine göre yüksektir ve bükümde pekleşir. Bu nedenle bükümden sonra daha fazla elastik geri dönme olur ve parça hedef açıdan fazla bükülerek telafi edilir.
Tek bir değer yoktur. Kalite, kalınlık, sertlik durumu ve bükme yönüne bağlıdır. Dış yüzey uzamasını sınırlamak için iç yarıçap kalınlığa göre seçilir ve sınır deneme bükümüyle teyit edilir.
304 daha kolay bükülür. ASTM A240'ta alt uzama sınırı 304'te %40, 430'da %22'dir; ferritik 430 dar yarıçapta daha kolay çatlar.
Koruyucu film, poliüretan kalıp veya takım koruması kullanılır. Fırçalı ve ayna yüzeylerde bu önlemler özellikle önemlidir. Paslanmaz için ayrı takım kullanmak demir kontaminasyonunu azaltır.
Büküm eksenini hadde yönüne dik almak (gerilme hadde yönünde olacak şekilde) genellikle çatlak riskini azaltır. Çizgi yönü görünüm açısından önemliyse bu bilgiyi çizimde belirtin.
BP = (π / 180) x açı x (R + K x t) formülüyle. K nötr eksenin konumunu belirler ve malzemeye, yarıçapa ve yönteme göre değişir; hesap genellikle atölyenin kendi K değeriyle yapılır.
Güven Paslanmaz'da CNC lazer kesim ve büküm aynı serviste yer alır. Çizim ve büküm bilgileriyle teklif talep edebilirsiniz.

