Ce qu'il faut savoir avant de faire découper de la tôle d'inox au laser : coupe à l'azote et à l'air, points d'attention selon l'épaisseur, qualité de coupe ISO 9013, préparation du fichier DXF et règles de conception.
En découpe laser, un faisceau de haute énergie fait fondre le matériau et le gaz d'assistance chasse le métal fondu hors de la saignée. Sur l'acier au carbone, l'oxygène accélère la combustion et fait naturellement partie du procédé. Sur l'inox, en revanche, un bord oxydé dégrade l'aspect et affaiblit localement la couche passive d'oxyde de chrome. C'est pourquoi on utilise le plus souvent de l'azote pour l'inox : le gaz ne participe pas à la coupe, il ne fait qu'évacuer le métal fondu et limite la formation d'oxyde sur le bord.
Le résultat est une coupe propre qui réduit le traitement de bord supplémentaire sur les pièces visibles et celles qui seront soudées. Comme la couleur du bord varie selon le type de gaz, la pression et l'épaisseur, ces paramètres sont choisis par la machine pour chaque travail ; la part définie par le client est le matériau, les dimensions et l'attente en matière de finition.
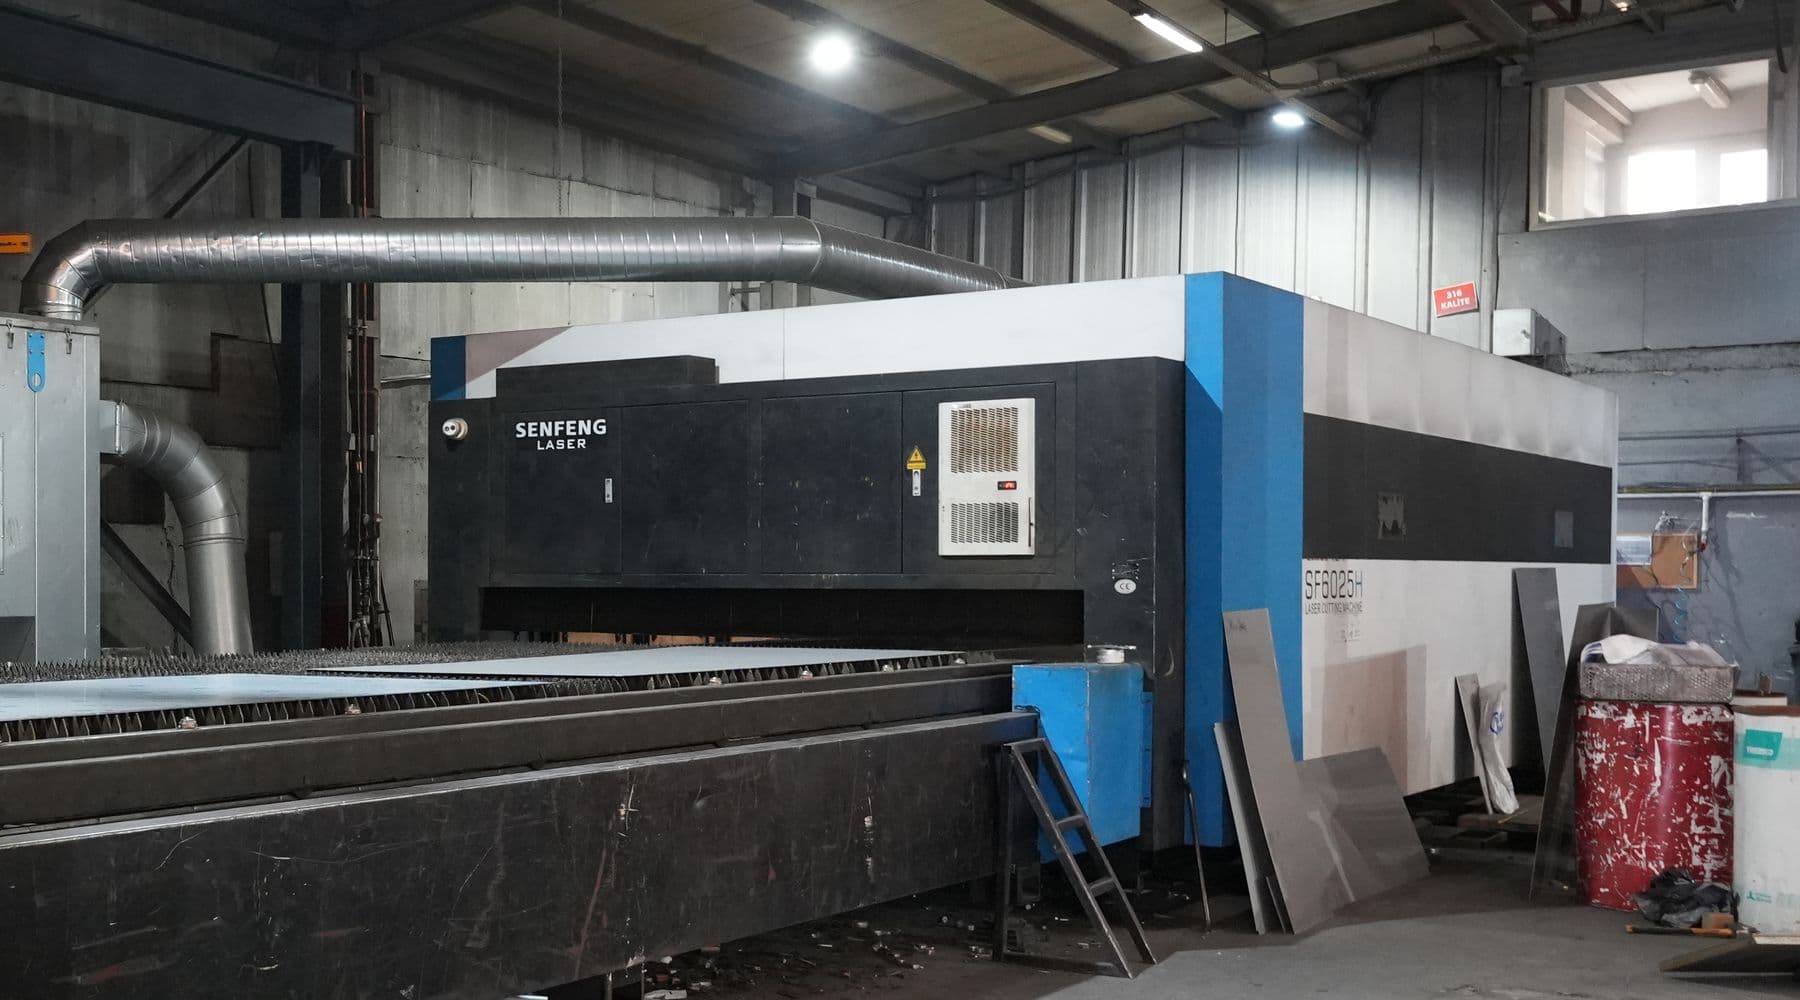
Le gaz utilisé détermine l'aspect du bord et l'opération suivante. Le tableau ci-dessous présente une correspondance générale ; le résultat réel dépend de la machine, de la puissance et de l'épaisseur.
| Gaz | Aspect du bord | Quand l'envisager |
|---|---|---|
| Azote | Brillant, sans oxyde, de teinte claire | Pièce visible, avant soudage, milieu alimentaire et médical |
| Oxygène | Bord sombre, couvert d'une couche d'oxyde | Bord qui sera ensuite poncé ou nettoyé, pièces non visibles |
| Air comprimé | Léger oxyde, changement de couleur possible | Tôle fine, pièces non visibles et non sensibles à la corrosion |
Plus l'épaisseur augmente, plus la vitesse de coupe baisse, plus l'apport de chaleur grandit et plus les limites de qualité de bord se resserrent. Avec un laser fibre, on peut en général traiter des épaisseurs d'environ 0,5 mm à 20 mm ; la limite supérieure dépend de la puissance du laser et diffère pour chaque machine. La limite d'épaisseur de coupe de Güven Paslanmaz est précisée pour chaque commande lors du processus de devis.
| Classe | Risque principal | Que faire à la conception |
|---|---|---|
| Tôle fine | Déformation et ondulation sous la chaleur, rayures de surface | On évite les ponts fins et les pièces longues et étroites, et on place si possible les pièces de façon serrée |
| Épaisseur moyenne | Inclinaison du bord, arrondi aux angles des trous | Les cotes critiques sont indiquées selon la classe de qualité de bord |
| Tôle épaisse | Conicité et rugosité de la face de coupe, coupe lente | On écrit une tolérance réaliste et, si nécessaire, le bord est repris ensuite |
Pour les coupes thermiques, le langage commun de la qualité de bord est l'ISO 9013. La norme définit deux grandeurs de base : l'écart de perpendicularité de la face de coupe (u) et la rugosité de surface (Rz5). Les deux sont réparties en classes de 1 à 5 ; la 1 désigne la classe la plus stricte, la 5 la plus large. Deux classes sont en outre définies pour les tolérances dimensionnelles, et la tolérance varie selon la plage d'épaisseur.
Sur le bord coupé, trois éléments peuvent aussi se contrôler à l'œil : la bavure (métal durci sous le bord), les scories (métal fondu qui a goutté et figé) et la coloration thermique. Avec la coupe à l'azote, la bavure et les scories diminuent généralement, mais ne disparaissent pas. Si vous voulez des opérations comme l'ébavurage et le cassage d'arête, indiquez-les sur le plan ou dans la commande.
La zone affectée thermiquement de la découpe laser tend à être plus étroite que celle d'une coupe au plasma ou à l'oxygène ; néanmoins, la microstructure et la couleur peuvent changer juste à côté du bord. Pour les usages sensibles à la corrosion, cette bande étroite est aussi prise en compte ; si nécessaire, le bord est nettoyé ensuite.
La découpe laser passant directement du plan au programme machine, les petites erreurs du plan s'amplifient à la coupe. La liste ci-dessous montre les erreurs qui font perdre le plus de temps à l'étape FAO et leur correction.
| Sujet | Ce qui est correct | Ce qui pose problème |
|---|---|---|
| Échelle et unité | Échelle 1:1, millimètres | Plan à une autre échelle ou en pouces |
| Contour | Chaque forme est un contour fermé | Lignes ouvertes dont les extrémités ne se touchent pas |
| Répétition de lignes | Chaque ligne une seule fois | Lignes en double superposées, coupe double |
| Texte | Textes convertis en contours (outline) | Texte resté lié à une police |
| Calque | Coupe, ligne de pliage et notes sur des calques séparés | Tout sur un seul calque |
| Information | Nuance, épaisseur, quantité, finition, sens de laminage indiqués à part | Seule la géométrie a été envoyée |
Quelques choix simples améliorent à la fois la qualité de coupe et la durée de vie ultérieure de la pièce. Donner un rayon, même petit, aux angles intérieurs réduit l'accumulation de chaleur et la concentration de contraintes dans les angles vifs. Les ponts fins qui restent entre deux coupes se déforment sous la chaleur ; il faut donc éviter de trop rapprocher les trous et les saillies les uns des autres et du bord.
Les très petits trous et les fentes étroites compliquent la coupe ; ces limites inférieures dépendent de l'épaisseur et de la machine, et donner un chiffre général serait trompeur. Avant d'envoyer le plan, passez en revue les trous et les fentes et posez lors du devis les questions sur les parties dont vous n'êtes pas sûr. Si un pliage est prévu, placer un trou près de la ligne de pliage provoque l'ovalisation du trou au pliage ; ce sujet est traité à part dans le guide du pliage.
L'implantation des pièces sur la tôle (nesting) détermine la chute. Regrouper sur une seule tôle des pièces différentes de même nuance et de même épaisseur laisse moins de rebut que de les faire couper chacune dans une tôle séparée ; envoyer les plans dans une seule commande est donc utile. Des contraintes comme le sens du brossage, le film de surface ou le sens de pliage limitent l'implantation ; les indiquer dès le départ donne un bon résultat pour la chute comme pour le délai de commande.
Le 304, le 304L, le 316 et le 316L se comportent de façon très proche en découpe laser. Les nuances ferritiques comme le 430 sont magnétiques et la coupe se déroule de façon similaire, mais la couleur du bord et le paramètre d'opération peuvent différer. Indiquez donc clairement le code de nuance dans le devis ; le paramètre machine est choisi avec la nuance et l'épaisseur. Pour distinguer les nuances, l'article 304 ou 316 vous aidera.
La finition influence aussi la coupe. Les finitions brossée (No.4) et miroir peuvent marquer au contact de la table ; le film d'une tôle filmée peut brûler au bord si le type de film adapté n'est pas choisi. Si le sens du brossage est visible, il faut indiquer sur le plan dans quel sens la pièce sera implantée. Pour connaître les finitions, consultez l'article sur les types de finition.
La coloration thermique (teintes du jaune au bleu) est une fine couche d'oxyde sur le bord, et elle doit être retirée sur les pièces visibles ou sensibles à la corrosion. On peut l'éliminer par voie mécanique (brossage, ponçage) ou chimique (décapage à l'acide, passivation) ; les pratiques correspondantes sont décrites dans des normes comme l'ASTM A380 et l'ASTM A967. L'opération nécessaire dépend de l'endroit où la pièce sera utilisée.
Les pièces coupées partent le plus souvent au pliage ou au soudage. La surépaisseur de pliage et les lignes de pliage doivent être calculées à l'étape du développé ; corriger les cotes ensuite est difficile. Chez Güven Paslanmaz, la découpe laser CNC, le pliage et le ponçage se font dans le même centre de service, il est donc possible de regrouper cette chaîne dans une seule commande. Le détail des services figure sur la page de la découpe laser. Le prix varie selon la nuance, les dimensions, la quantité et le marché ; contactez-nous via le formulaire de devis.
Pour la qualité de coupe thermique, on se réfère à l'ISO 9013 (coupage thermique, classification des coupes, spécifications géométriques des produits et tolérances de qualité), et à l'ISO 2768-1 pour la tolérance dimensionnelle générale. Pour le matériau, on utilise l'EN 10088-2 et l'ASTM A240, et pour la propreté de surface et la passivation, l'ASTM A380 et l'ASTM A967. L'article a une visée d'information générale ; la capacité de coupe, la limite d'épaisseur et la tolérance sont confirmées pour chaque commande lors du processus de devis, selon le plan et le matériau.
Le faisceau laser de haute énergie fait fondre le matériau et le gaz d'assistance chasse le métal fondu hors de la saignée. Sur l'inox, on utilise généralement de l'azote pour obtenir un bord brillant et sans oxyde.
Le DXF ou le DWG est préféré. Le plan doit être à l'échelle 1:1, en millimètres, tous les contours doivent être fermés et les lignes uniques. Des formats 3D comme le STEP peuvent aussi servir à établir le développé.
La tolérance varie selon l'épaisseur, la nuance et la machine. La qualité de bord s'exprime avec les classes ISO 9013, la tolérance dimensionnelle générale avec l'ISO 2768-1. La tolérance requise doit être indiquée sur le plan et son applicabilité est précisée lors du processus de devis.
L'apport de chaleur forme une fine couche d'oxyde sur le bord (coloration thermique). Avec la coupe à l'azote, cet effet diminue. Sur les pièces visibles ou sensibles à la corrosion, on nettoie par voie mécanique ou chimique.
Les deux appartiennent à la famille austénitique et se comportent de façon très semblable en découpe laser. Il faut tout de même indiquer le code de nuance dans le devis, car le paramètre machine est choisi selon la nuance et l'épaisseur.
Oui. Mais si le type de film ne convient pas à la coupe, il peut brûler ou coller au bord. Indiquez dans le devis la demande de film et le type de finition.
Oui, on poursuit le plus souvent dans le même centre. Si vous montrez les lignes de pliage sur un calque séparé dans le fichier de coupe, le développé et le calcul de la surépaisseur sont facilités.

