Руководство глазами инженера: упругий возврат при гибке нержавеющего листа, логика минимального радиуса гибки, расчёт припуска на гибку, правила проектирования, защита поверхности и различия между марками.
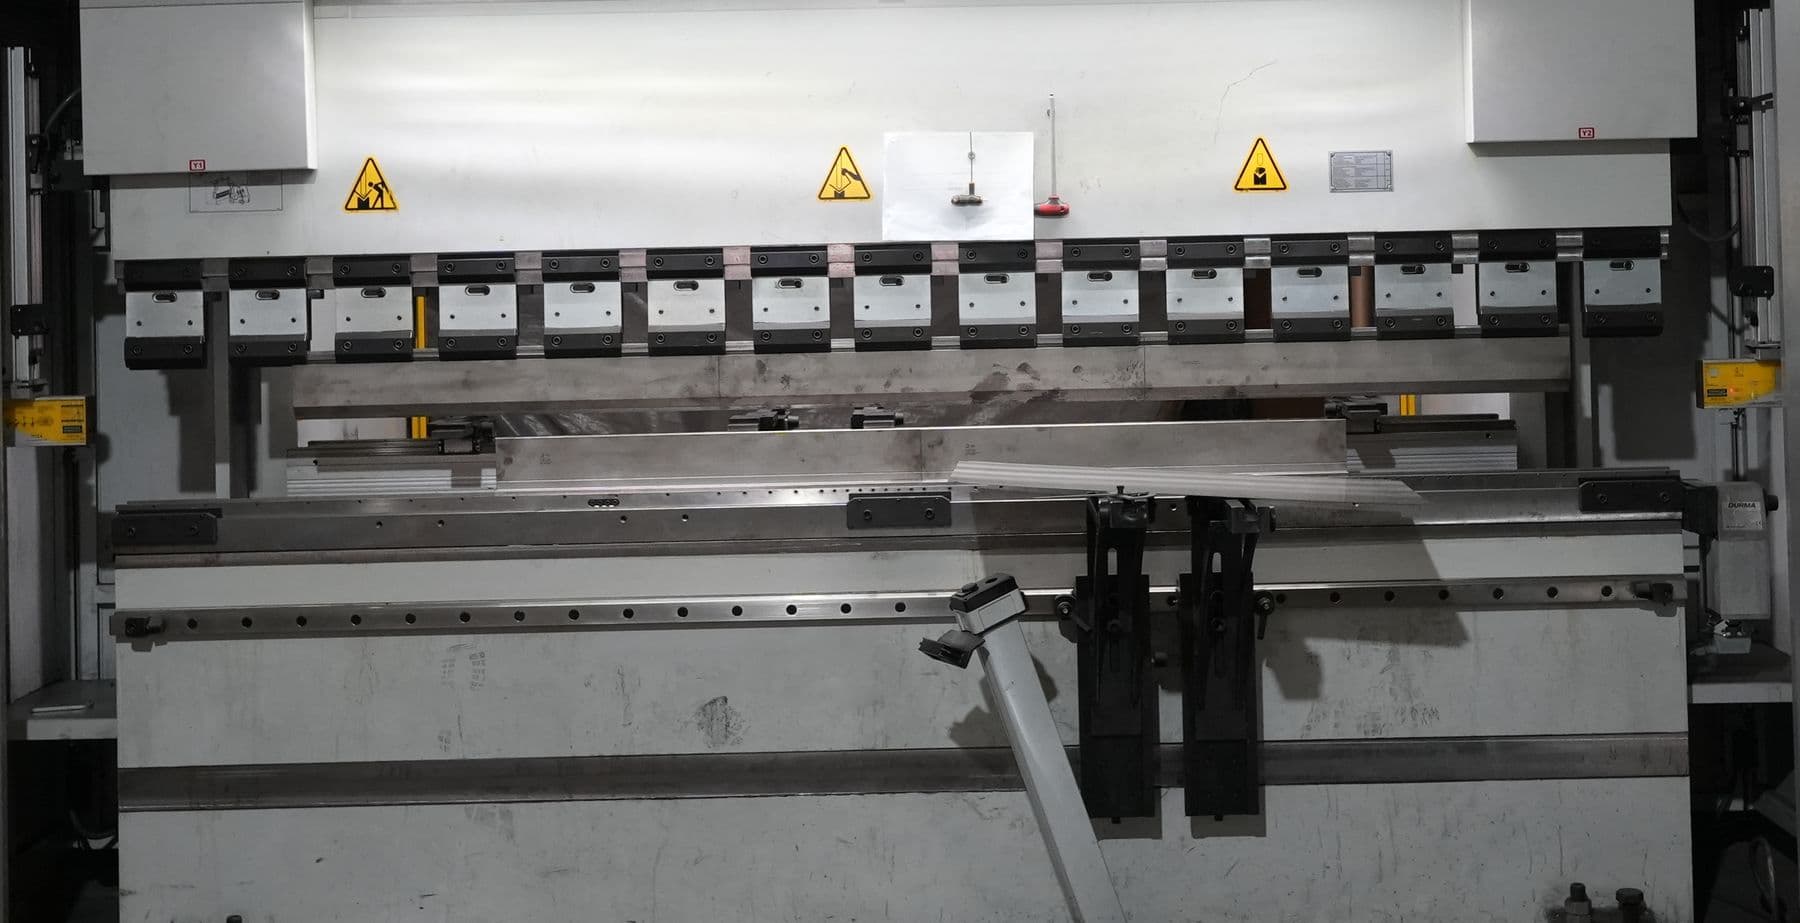
Лист нержавеющей стали и лист мягкой стали той же толщины можно гнуть на одном листогибе, но ведут они себя по-разному. У нержавеющей стали предел текучести выше, при гибке она упрочняется, поэтому требует и большего усилия, и сильнее пружинит после гибки. Остальная часть руководства рассматривает вопросы: почему не держится угол, насколько узко можно гнуть, как рассчитываются размеры и как защитить поверхность, опираясь на стандарты и базовую механику; применимый предел всегда определяется машиной и инструментом и подтверждается в процессе предложения.
При гибке внешняя сторона листа растягивается, внутренняя сокращается. Когда инструмент отводится, упругая часть материала возвращается, и угол немного раскрывается. Это называется упругим возвратом (springback). Чем выше предел текучести материала и чем больше радиус гибки относительно толщины, тем больше возврат. Поэтому нержавеющая сталь пружинит сильнее углеродистой.
Способ компенсации известен: деталь перегибают немного сильнее нужного угла, и после возврата она садится на целевой угол. Насколько нужно перегнуть, зависит от материала, толщины и инструмента, поэтому гнут первую деталь, измеряют угол и корректируют программу. Поэтому утверждение первой детали - важнейший шаг контроля гибки. Гибка с доводкой и гибка в воздухе по-разному влияют на величину возврата; какой метод использовать, выбирают по допуску детали.
Гибкость определяется уровнем пластичности материала. Аустенитные 304 и 316 с высокими значениями удлинения хорошо подходят для гибки. У ферритной 430 при похожем пределе текучести нижний предел удлинения заметно ниже; при том же радиусе и той же толщине она может треснуть легче. Таблица ниже показывает минимальные механические значения по ASTM A240.
| Марка | Текучесть (МПа) | Растяжение (МПа) | Удлинение (%) | Семейство |
|---|---|---|---|---|
| 304 | 205 | 515 | 40 | Аустенитная |
| 316 | 205 | 515 | 40 | Аустенитная |
| 304L / 316L | 170 | 485 | 40 | Аустенитная, низкоуглеродистая |
| 430 | 205 | 450 | 22 | Ферритная |
Удлинение на внешней поверхности листа определяется отношением внутреннего радиуса к толщине. В приближённой модели, где нейтральная ось остаётся в середине толщины, удлинение внешней поверхности рассчитывается по формуле 1 / (2 x R/t + 1) (R внутренний радиус, t толщина). С уменьшением R/t удлинение быстро растёт. Таблица ниже показывает приближённые значения этой зависимости; она нужна для грубой логики, а реальный предел находят пробой в зависимости от партии и состояния обработки.
| R / t | Удлинение внешней поверхности (%) | Комментарий |
|---|---|---|
| 0,5 | 50 | Очень высокое удлинение, без пробы не рекомендуется |
| 1 | 33 | Высокое удлинение, область у предела пластичности |
| 2 | 20 | Среднее удлинение |
| 4 | 11 | Низкое удлинение |
| 8 | 6 | Очень низкое удлинение, упругий возврат заметнее |
Длина плоской детали рассчитывается по размерам после гибки. Длина листа в зоне гибки находится примерно по формуле BP = (π / 180) x угол x (R + K x t). Здесь угол - угол гибки в градусах, R внутренний радиус, t толщина, а K коэффициент, задающий положение нейтральной оси. K не постоянен; он меняется в зависимости от материала, толщины, радиуса и метода. Поэтому каждый цех использует значение K, полученное на своей машине и своём инструменте.
Практический вывод таков: при подготовке развёртки чертежа самый надёжный способ верно получить размер плоской детали - поговорить с тем, кто знает, на какой машине и каким инструментом будет выполняться гибка. Уточните развёртку так до лазерной резки; рез и гибка - два звена одной цепи, подробности в руководстве по лазерной резке.
Раскрытие V нижней матрицы по общему правилу выбирают примерно в 6-12 раз больше толщины материала. У длины кромки гибки есть нижний предел относительно раскрытия V; слишком короткая кромка не ляжет на матрицу и не согнётся ровно. Вопрос о деталях с короткими кромками лучше задать на этапе чертежа, чем потом перепроектировать.
Отверстие слишком близко к линии гибки при гибке становится овальным; между отверстием и гибом нужно оставить достаточное расстояние. Если линия гибки заканчивается на вырезе или выступе, для предотвращения разрыва в углу делают небольшой разгрузочный вырез (relief). Использование одного внутреннего радиуса во всех гибах детали снижает потребность в смене инструмента. Слишком близкие гибы, направленные внутрь, могут не позволить инструменту поместиться в детали; последовательность гибов и доступ инструмента нужно продумать заранее.
Самый заметный дефект при гибке нержавеющей стали - поверхность. Следы инструмента и линии трения на детали остаются навсегда, особенно на шлифованных (No.4) и зеркальных поверхностях. Поэтому используют защитную плёнку, полиуретановую матрицу или защиту инструмента. Поскольку плёнка при гибке может порваться, на шлифованной поверхности тип и толщину плёнки выбирают под конкретную работу.
Второй риск - загрязнение железом. Частицы железа, оставшиеся на инструменте после контакта с углеродистой сталью, могут впрессоваться в поверхность нержавеющей стали и при первом дожде или во влажной среде проявиться пятнами ржавчины. Использование отдельного инструмента для нержавеющих работ или защита инструмента снижает этот риск. На шлифованных поверхностях то, перпендикулярен или параллелен гиб направлению линий, влияет и на внешний вид, и на поведение трещин; направление проката и линий нужно указать на чертеже. О типах поверхностей смотрите статью о типах поверхностей.
Если на чертеже не указан другой допуск и есть ссылка на ISO 2768-1, класс общего допуска m ограничивает угловое отклонение в зависимости от длины полки. С ростом длины полки допустимое угловое отклонение уменьшается. Эти значения являются общим ориентиром; для детали с жёстким допуском его нужно прямо записать на чертеже, а применимость уточнить в процессе предложения.
| Длина короткой стороны (мм) | Предельное отклонение |
|---|---|
| до 10 | ± 1° |
| свыше 10 до 50 | ± 0°30' |
| свыше 50 до 120 | ± 0°20' |
| свыше 120 до 400 | ± 0°10' |
| свыше 400 | ± 0°5' |
В сервисном центре Güven Paslanmaz гибка выполняется на CNC листогибочном прессе; для резки перед гибкой линия CNC лазерной резки находится в том же сервисе. Пределы по толщине и длине гиба уточняются в процессе предложения по детали и материалу. Чертёж можно передать вместе с информацией о марке, толщине, поверхности и количестве через форму запроса предложения.
Цена зависит от марки, размера, количества и рынка; обращайтесь через форму запроса предложения. Подробности линии гибки приведены на странице гибки.
Значения материала основаны на ASTM A240 и EN 10088-2. Для общего допуска берётся ISO 2768-1, для определений поверхности ASTM A480 и EN 10088-2, для чистоты поверхности ASTM A380. Формула удлинения внешней поверхности - простое механическое допущение, при котором нейтральная ось остаётся в середине толщины; реальная гибка отклоняется от него. Единого стандартного значения минимального радиуса гибки нет; предел определяется пробой в зависимости от партии материала, его твёрдости и направления гибки.
Предел текучести у него выше, чем у углеродистой стали, и при гибке он упрочняется. Поэтому после гибки упругий возврат больше, и его компенсируют перегибом детали относительно целевого угла.
Единого значения нет. Он зависит от марки, толщины, состояния твёрдости и направления гибки. Чтобы ограничить удлинение внешней поверхности, внутренний радиус выбирают по толщине, а предел подтверждают пробной гибкой.
304 гнётся легче. По ASTM A240 нижний предел удлинения составляет 40 % у 304 и 22 % у 430; ферритная 430 легче трескается при малом радиусе.
Используют защитную плёнку, полиуретановую матрицу или защиту инструмента. На шлифованных и зеркальных поверхностях эти меры особенно важны. Отдельный инструмент для нержавеющей стали снижает загрязнение железом.
Ось гиба перпендикулярно направлению проката (так, чтобы растяжение шло вдоль проката) обычно снижает риск трещин. Если направление линий важно для внешнего вида, укажите это на чертеже.
По формуле BP = (π / 180) x угол x (R + K x t). K определяет положение нейтральной оси и меняется в зависимости от материала, радиуса и метода; расчёт обычно ведут со значением K самого цеха.
В Güven Paslanmaz CNC лазерная резка и гибка находятся в одном сервисе. Можно запросить предложение с чертежом и данными о гибке.

