Was vor dem Laserschneiden von Edelstahl-Blech zu wissen ist: Schneiden mit Stickstoff und Luft, Hinweise nach Dicke, Kantenqualität nach ISO 9013, DXF-Dateivorbereitung und Konstruktionsregeln.
Beim Laserschneiden schmilzt der energiereiche Strahl das Material, das Hilfsgas bläst das geschmolzene Metall aus der Schnittfuge. Bei Kohlenstoffstahl beschleunigt Sauerstoff die Verbrennung, und das gehört natürlich zum Prozess. Bei Edelstahl dagegen beeinträchtigt eine oxidierte Kante das Aussehen und schwächt lokal die passive Chromoxidschicht. Deshalb wird bei Edelstahl meist Stickstoff verwendet: Das Gas beteiligt sich nicht am Schnitt, es entfernt nur das geschmolzene Metall und begrenzt die Oxidbildung an der Kante.
Das Ergebnis ist ein sauberer Schnitt, der bei sichtbaren und zu schweißenden Teilen die zusätzliche Kantenbearbeitung verringert. Da die Kantenfarbe je nach Gasart, Druck und Dicke wechselt, werden diese Parameter für jeden Auftrag von der Maschine gewählt; Sache des Kunden sind Material, Maß und Erwartung an die Oberfläche.
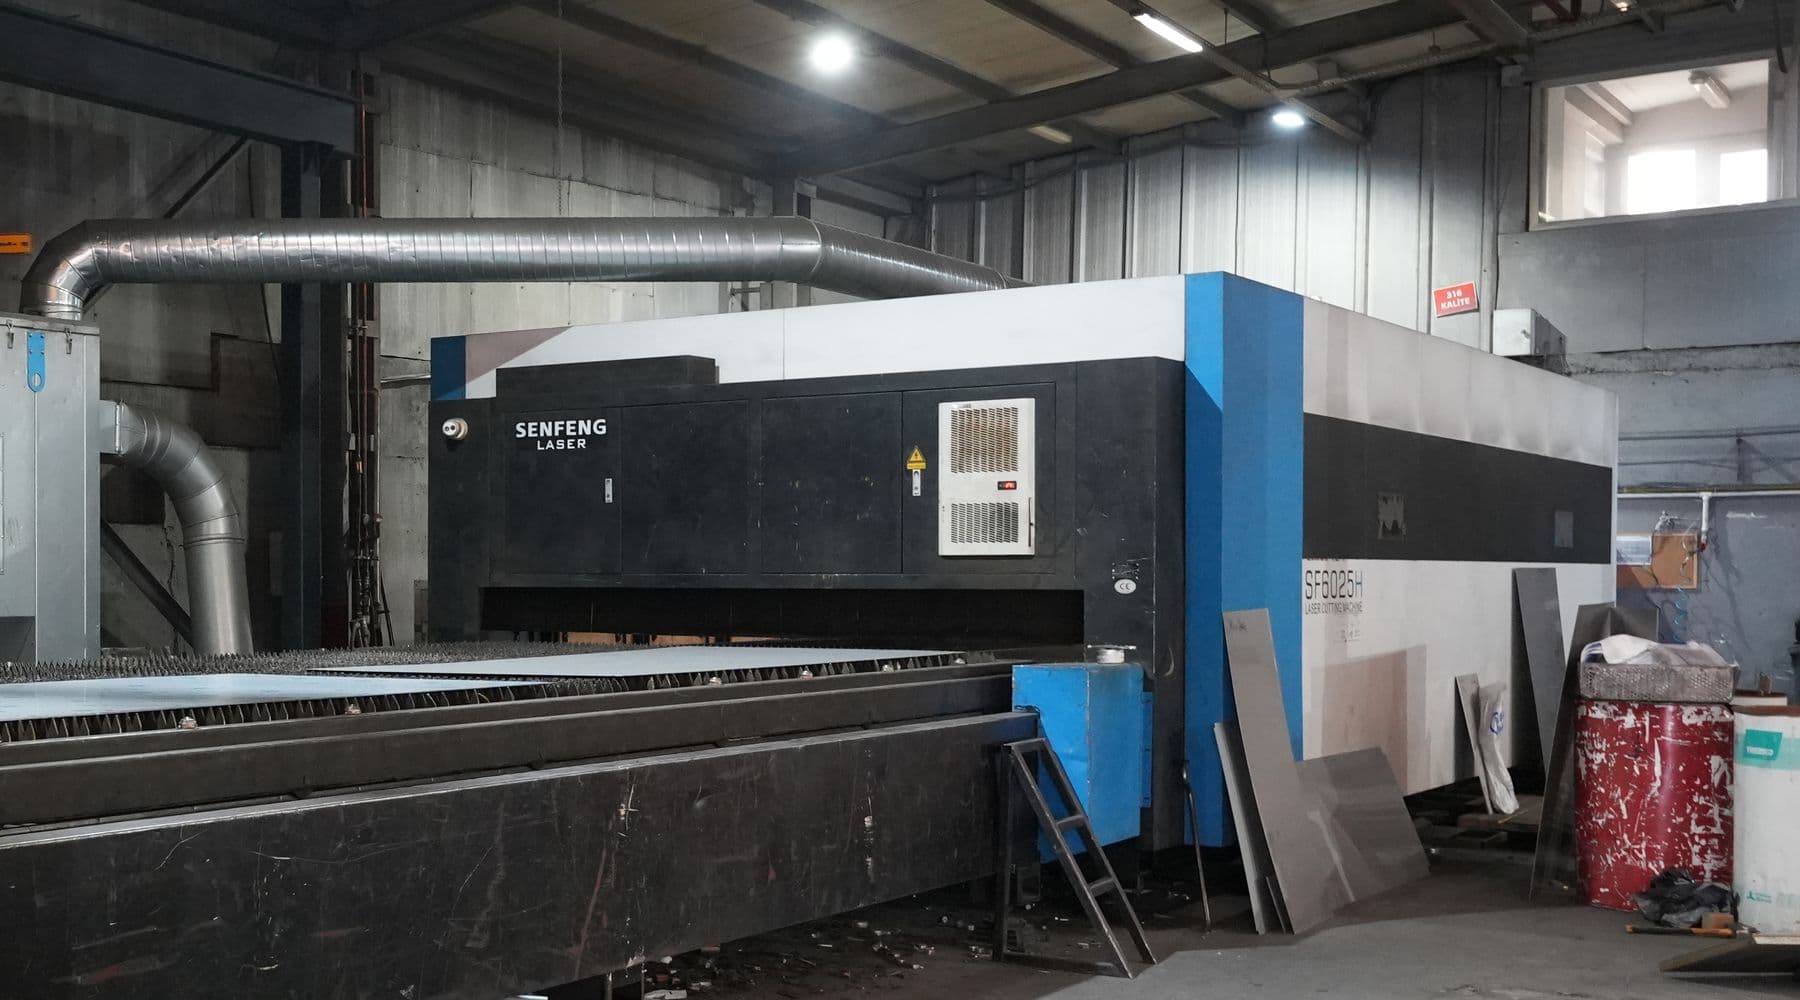
Welches Gas verwendet wird, bestimmt das Aussehen der Kante und den Folgeprozess. Die folgende Tabelle bietet eine allgemeine Zuordnung; das tatsächliche Ergebnis hängt von Maschine, Leistung und Dicke ab.
| Gas | Kantenbild | Wann in Betracht zu ziehen |
|---|---|---|
| Stickstoff | Glänzend, oxidfrei, helle Farbe | Sichtbare Teile, vor dem Schweißen, Lebensmittel- und Medizinumgebung |
| Sauerstoff | Dunkle Kante mit Oxidschicht | Teile, deren Kante nachträglich geschliffen oder gereinigt wird, nicht sichtbare Teile |
| Druckluft | Leichtes Oxid, Farbänderung möglich | Dünnes Blech, nicht sichtbare und nicht korrosionsempfindliche Teile |
Mit zunehmender Dicke sinkt die Schneidgeschwindigkeit, der Wärmeeintrag steigt und die Grenzen der Kantenqualität werden enger. Mit dem Faserlaser lassen sich allgemein Dicken von etwa 0,5 mm bis 20 mm bearbeiten; die Obergrenze hängt von der Laserleistung ab und ist bei jeder Maschine anders. Die Schneiddickengrenze von Güven Paslanmaz wird für jeden Auftrag im Angebotsprozess geklärt.
| Klasse | Hervortretendes Risiko | Was in der Konstruktion getan wird |
|---|---|---|
| Dünnes Blech | Verzug und Welligkeit durch Wärme, Kratzer auf der Oberfläche | Dünne Stege und lange schmale Teile werden vermieden, Teile nach Möglichkeit dicht geschachtelt |
| Mittlere Dicke | Kantenneigung, Abrundung an Lochecken | Kritische Maße werden nach Kantenqualitätsklasse angegeben |
| Dicke Tafel | Konizität und Rauheit der Schnittfläche, langsames Schneiden | Toleranzbedarf wird realistisch angegeben, die Kante bei Bedarf nachträglich bearbeitet |
Die gemeinsame Sprache der Kantenqualität bei thermischen Schnitten ist ISO 9013. Die Norm definiert zwei grundlegende Größen: die Rechtwinkligkeits- oder Neigungstoleranz der Schnittfläche (u) und die gemittelte Rautiefe (Rz5). Beide sind in Klassen von 1 bis 5 eingeteilt; 1 bezeichnet die engste, 5 die weiteste Klasse. Zusätzlich sind zwei Klassen für Maßtoleranzen definiert, und die Toleranz ändert sich je nach Dickenbereich.
An der geschnittenen Kante gibt es drei Dinge, die sich auch mit dem Auge kontrollieren lassen: Grat (an der Unterseite der Kante erstarrtes Metall), Schlacke (getropftes und erstarrtes geschmolzenes Metall) und thermische Anlauffarben. Beim Schneiden mit Stickstoff nehmen Grat und Schlacke in der Regel ab, werden aber nicht null. Wünschen Sie Prozesse wie Entgraten und Kantenbrechen, geben Sie das in der Zeichnung oder der Bestellung an.
Die wärmebeeinflusste Zone des Laserschneidens ist tendenziell schmaler als beim Plasma- und Sauerstoffschneiden, dennoch können Gefüge und Farbe direkt neben der Kante verändert sein. Bei korrosionsempfindlichen Anwendungen wird auch dieses schmale Band berücksichtigt; bei Bedarf wird die Kante nachträglich gereinigt.
Da das Laserschneiden direkt von der Zeichnung in das Maschinenprogramm überführt wird, wachsen kleine Fehler in der Zeichnung beim Schneiden an. Die folgende Liste zeigt die Fehler, die in der CAM-Phase am meisten Zeit kosten, und die richtige Entsprechung.
| Thema | Richtig | Problemverursacher |
|---|---|---|
| Maßstab und Einheit | Maßstab 1:1, Millimeter | Zeichnung in anderem Maßstab oder in Zoll |
| Kontur | Jede Form eine geschlossene Kontur | Offene Linien, die sich an den Enden nicht berühren |
| Linienwiederholung | Jede Linie einmal | Übereinanderliegende doppelte Linien, doppelter Schnitt |
| Schrift | Schriften in Konturen (Outline) umgewandelt | An die Schriftart gebundener Text |
| Layer | Schnitt, Biegelinie und Notizen in getrennten Layern | Alles in einem Layer |
| Angaben | Güte, Dicke, Stückzahl, Oberfläche, Walzrichtung gesondert schriftlich | Nur Geometrie gesendet |
Einige einfache Entscheidungen verbessern sowohl die Schnittqualität als auch die spätere Lebensdauer des Teils. Innenecken mit einem, wenn auch kleinen, Radius zu versehen verringert Wärmestau und Spannungskonzentration an scharfen Ecken. Dünne Stege zwischen zwei Schnitten verziehen sich durch die Wärme, deshalb sollten Löcher und Vorsprünge nicht zu nah beieinander und am Rand liegen.
Sehr kleine Löcher und schmale Schlitze erschweren das Schneiden; diese Untergrenzen hängen von Dicke und Maschine ab, eine allgemeine Zahl wäre irreführend. Prüfen Sie vor dem Senden der Zeichnung Löcher und Schlitze und fragen Sie im Angebotsstadium nach Stellen, bei denen Sie unsicher sind. Wird abgekantet, führt ein Loch nahe der Biegelinie dazu, dass das Loch beim Biegen oval wird; dieses Thema wird im Abkantleitfaden gesondert behandelt.
Die Anordnung der Teile auf der Tafel (Nesting) bestimmt den Verschnitt. Verschiedene Teile gleicher Güte und Dicke auf einer Tafel zusammenzufassen hinterlässt weniger Rest, als jedes von einer eigenen Tafel schneiden zu lassen; deshalb lohnt es, die Zeichnungen in einer Bestellung zu senden. Einschränkungen wie Strichrichtung, Oberflächenfolie oder Biegerichtung begrenzen die Anordnung; geben Sie sie von Anfang an an, bringt das ein gutes Ergebnis bei Verschnitt wie Bestelldauer.
304, 304L, 316 und 316L verhalten sich beim Laserschneiden sehr ähnlich. Ferritische Güten wie 430 sind magnetisch und werden ähnlich geschnitten, Kantenfarbe und Prozessparameter können jedoch abweichen. Geben Sie deshalb im Angebot den Gütecode klar an; der Maschinenparameter wird zusammen mit Güte und Dicke gewählt. Für die Unterscheidung der Güten hilft der Artikel 304 oder 316.
Auch die Oberfläche beeinflusst den Schnitt. Gebürstete (No.4) und Spiegeloberflächen können beim Kontakt mit dem Tisch Spuren annehmen; die Folie von folienbeschichtetem Blech kann an der Kante verbrennen, wenn kein passender Folientyp gewählt wird. Ist die Strichrichtung sichtbar, ist in der Zeichnung anzugeben, in welcher Richtung das Teil liegen soll. Zum Kennenlernen der Oberflächen siehe den Artikel Oberflächenarten.
Thermische Anlauffarben (Töne von Gelb bis Blau) sind eine dünne Oxidschicht an der Kante und müssen bei sichtbaren oder korrosionsempfindlichen Teilen entfernt werden. Sie lassen sich mechanisch (Bürsten, Schleifen) oder chemisch (Beizen, Passivieren) beseitigen; die entsprechenden Verfahren sind in Normen wie ASTM A380 und ASTM A967 beschrieben. Welches dieser Verfahren nötig ist, hängt vom Einsatzort des Teils ab.
Die geschnittenen Teile gehen meist zum Abkanten oder Schweißen. Biegezugabe und Biegelinien müssen in der Abwicklungsphase berechnet werden; Maße nachträglich zu korrigieren ist schwierig. Da bei Güven Paslanmaz CNC-Laserschneiden, Abkanten und Schleifen im selben Service ausgeführt werden, lässt sich diese Kette in einer Bestellung bündeln. Einzelheiten zu den Leistungen stehen auf der Seite zum Laserschneiden. Der Preis hängt von Güte, Maß, Menge und Markt ab; erreichen Sie uns über das Angebotsformular.
Für die Qualität thermischer Schnitte wird ISO 9013 (thermisches Schneiden, Einteilung thermischer Schnitte, geometrische Produktspezifikation und Qualitätstoleranzen), für die allgemeine Maßtoleranz ISO 2768-1 herangezogen. Für das Material dienen EN 10088-2 und ASTM A240, für Oberflächenreinigung und Passivierung ASTM A380 und ASTM A967. Der Artikel dient der allgemeinen Information; Schneidkapazität, Dickengrenze und Toleranz werden für jeden Auftrag anhand von Zeichnung und Material im Angebotsprozess bestätigt.
Der energiereiche Laserstrahl schmilzt das Material, das Hilfsgas entfernt das geschmolzene Metall aus der Schnittfuge. Für eine glänzende, oxidfreie Kante bei Edelstahl wird in der Regel Stickstoffgas verwendet.
DXF oder DWG werden bevorzugt. Die Zeichnung muss im Maßstab 1:1 und in Millimetern vorliegen, alle Konturen müssen geschlossen und die Linien einzeln sein. 3D-Formate wie STEP können ebenfalls verwendet werden, um die Abwicklung zu erzeugen.
Die Toleranz hängt von Dicke, Güte und Maschine ab. Die Kantenqualität wird mit den Klassen nach ISO 9013, die allgemeine Maßtoleranz mit ISO 2768-1 ausgedrückt. Die geforderte Toleranz muss in der Zeichnung stehen, die Umsetzbarkeit wird im Angebotsprozess geklärt.
Der Wärmeeintrag erzeugt an der Kante eine dünne Oxidschicht (thermische Anlauffarbe). Beim Schneiden mit Stickstoff ist dieser Effekt geringer. Bei sichtbaren oder korrosionsempfindlichen Teilen wird mechanisch oder chemisch gereinigt.
Beide gehören zur austenitischen Familie und verhalten sich beim Laserschneiden sehr ähnlich. Dennoch müssen Sie im Angebot den Gütecode angeben, da der Maschinenparameter nach Güte und Dicke gewählt wird.
Es kann geschnitten werden. Ist der Folientyp jedoch nicht für den Schnitt geeignet, kann es an der Kante zu Verbrennen oder Verkleben kommen. Geben Sie Folienwunsch und Oberflächenart im Angebot an.
Ja, meist läuft es im selben Service weiter. Zeigen Sie die Biegelinien in der Schneiddatei in einem eigenen Layer, wird die Berechnung von Abwicklung und Zugabe einfacher.

