Что нужно знать перед лазерной резкой нержавеющего листа: резка азотом и воздухом, особенности по толщине, качество кромки по ISO 9013, подготовка файла DXF и правила проектирования.
При лазерной резке высокоэнергетический луч плавит материал, а вспомогательный газ выдувает расплавленный металл из зазора реза. В углеродистой стали кислород ускоряет горение, и это естественная часть процесса. В нержавеющей стали окисленная кромка и портит внешний вид, и приводит к локальному ослаблению пассивного слоя оксида хрома. Поэтому для нержавеющей стали чаще всего используют азот: газ не участвует в резе, а только удаляет расплавленный металл и ограничивает образование оксида на кромке.
Результат - чистый рез, который на видимых и свариваемых деталях сокращает дополнительную обработку кромки. Цвет кромки меняется в зависимости от типа газа, давления и толщины, поэтому эти параметры подбираются на машине для каждой работы; со стороны заказчика определяются материал, размеры и ожидания по поверхности.
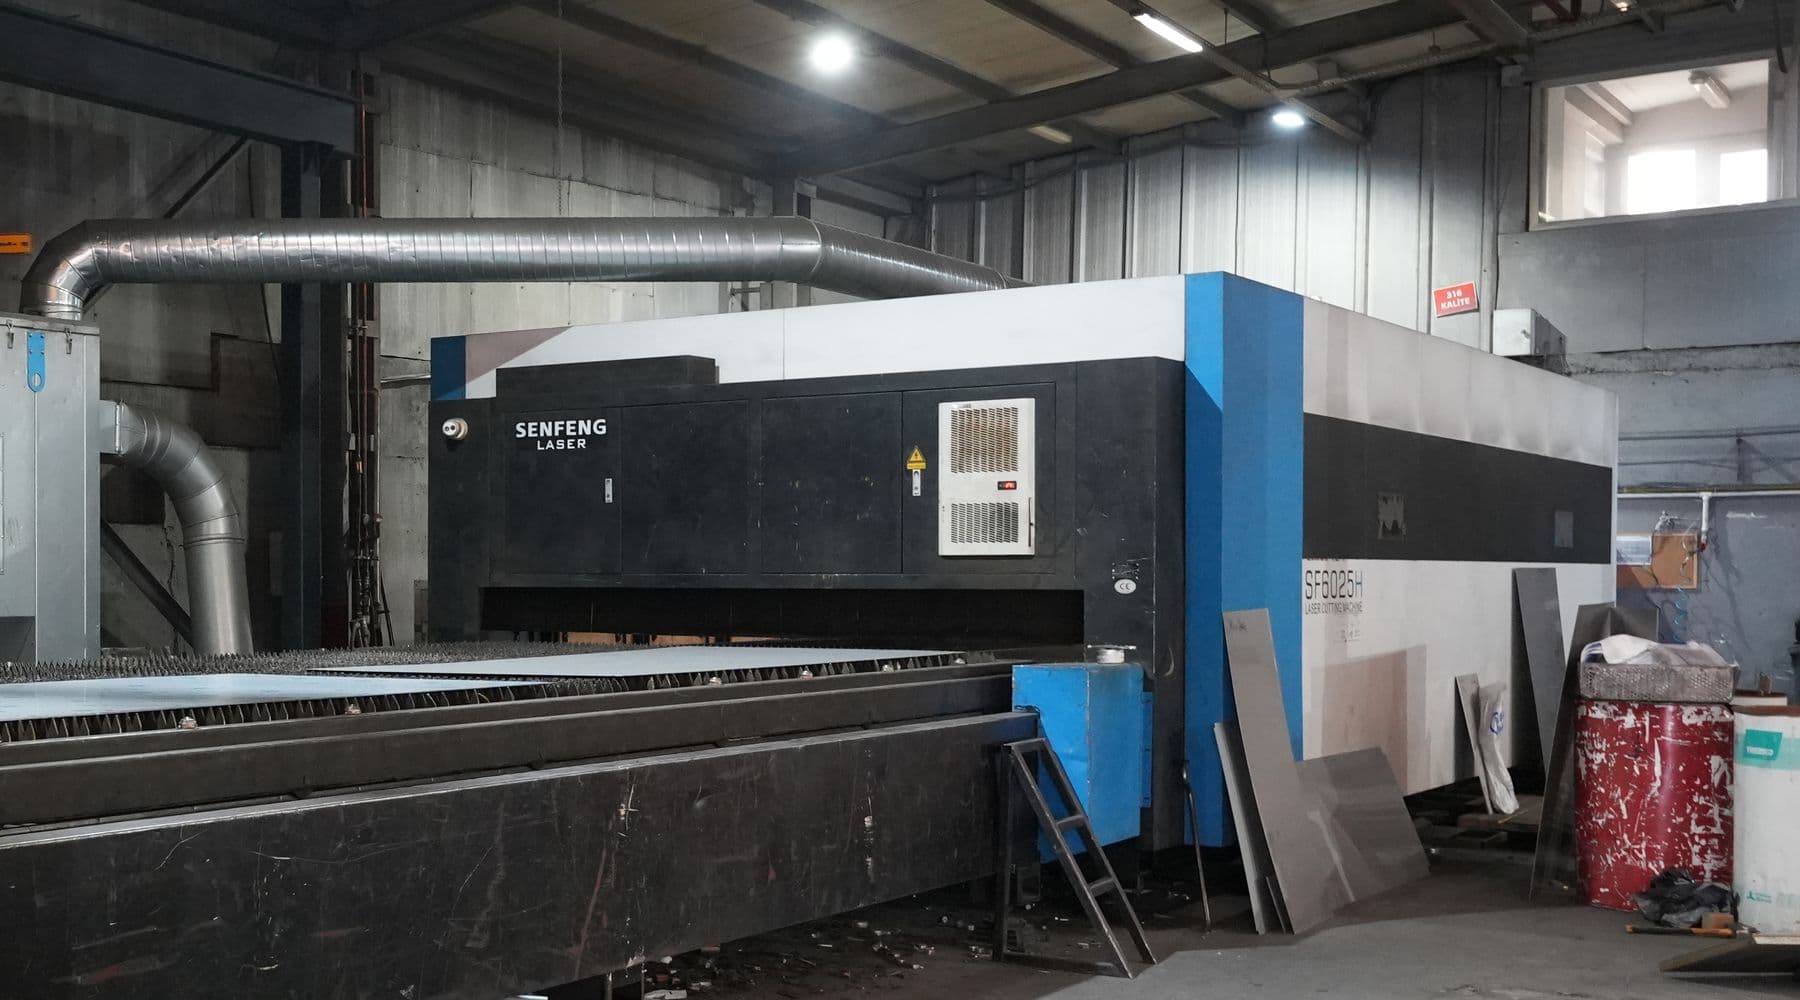
Какой газ будет использован, определяет вид кромки и последующую операцию. Таблица ниже даёт общее соответствие; реальный результат зависит от машины, мощности и толщины.
| Газ | Вид кромки | Когда рассматривается |
|---|---|---|
| Азот | Блестящая, без оксидов, светлая | Видимая деталь, перед сваркой, пищевая и медицинская среда |
| Кислород | Тёмная кромка с оксидным слоем | Кромку позже шлифуют или очищают, невидимые детали |
| Сжатый воздух | Лёгкий оксид, возможно изменение цвета | Тонкий лист, невидимые и нечувствительные к коррозии детали |
С ростом толщины скорость реза падает, тепловложение увеличивается, а пределы качества кромки становятся жёстче. Волоконным лазером в целом можно обрабатывать толщины примерно от 0,5 мм до 20 мм; верхний предел зависит от мощности лазера и различается для каждой машины. Предел по толщине реза для Güven Paslanmaz уточняется в процессе предложения для каждого заказа.
| Класс | Главный риск | Что делают при проектировании |
|---|---|---|
| Тонкий лист | Изгиб и волнистость от нагрева, царапины на поверхности | Избегают тонких перемычек и длинных узких деталей, по возможности деталь ставят в плотную раскладку |
| Средняя толщина | Наклон кромки, скругление в углах отверстий | Критические размеры указывают с учётом класса качества кромки |
| Толстая плита | Конусность и шероховатость поверхности реза, медленная резка | Потребность в допуске записывают реалистично, при необходимости кромку обрабатывают позже |
Общим языком качества кромки при термической резке является ISO 9013. Стандарт определяет две основные величины: отклонение поверхности реза от перпендикулярности (u) и шероховатость поверхности (Rz5). Обе делятся на классы от 1 до 5; 1 означает самый жёсткий, 5 самый свободный класс. Кроме того, для допусков на размеры определены два класса, и допуск меняется в зависимости от диапазона толщины.
На обрезанной кромке есть три вещи, которые можно проверить и на глаз: грат (затвердевший металл на нижней стороне кромки), дросс (капли застывшего расплавленного металла) и термическое окрашивание. При резке азотом грат и дросс обычно уменьшаются, но не исчезают полностью. Если вам нужны такие операции, как снятие грата и притупление кромки, укажите это на чертеже или в заказе.
Зона термического влияния при лазерной резке, как правило, уже, чем при плазменной резке и резке с кислородом, но рядом с кромкой микроструктура и цвет всё же могут измениться. В применениях, чувствительных к коррозии, эта узкая полоса тоже учитывается; при необходимости кромку позже очищают.
Поскольку лазерная резка переходит из чертежа прямо в программу машины, небольшие ошибки в чертеже при резке вырастают. Список ниже показывает ошибки, на которых чаще всего теряется время на этапе CAM, и правильный вариант.
| Тема | Правильно | Вызывает проблемы |
|---|---|---|
| Масштаб и единицы | Масштаб 1:1, миллиметры | Чертёж в другом масштабе или в дюймах |
| Контур | Каждая фигура замкнутый контур | Открытые линии, концы которых не соприкасаются |
| Повтор линий | Каждая линия один раз | Наложенные копии линий, двойной рез |
| Текст | Надписи преобразованы в контуры (outline) | Текст, привязанный к шрифту |
| Слой | Рез, линии гибки и примечания на отдельных слоях | Всё на одном слое |
| Информация | Марка, толщина, количество, поверхность, направление проката записаны отдельно | Отправлена только геометрия |
Несколько простых решений улучшают и качество реза, и дальнейшую жизнь детали. Даже небольшой радиус во внутренних углах уменьшает накопление тепла и концентрацию напряжений в острых углах. Тонкие перемычки между двумя резами гнутся от нагрева, поэтому отверстия и выступы не следует слишком сближать друг с другом и с кромкой.
Очень мелкие отверстия и узкие прорези затрудняют рез; эти нижние пределы зависят от толщины и машины, и называть общее число было бы вводящим в заблуждение. Перед отправкой чертежа просмотрите отверстия и прорези, а то, в чём не уверены, спросите на этапе предложения. Если будет гибка, отверстие рядом с линией гибки при гибке становится овальным; эта тема отдельно разобрана в руководстве по гибке.
Размещение деталей на листе (нестинг) определяет отходы. Если собрать разные детали одной марки и толщины на одном листе, остатков остаётся меньше, чем при резке каждой из отдельного листа; поэтому полезно отправлять чертежи одним заказом. Ограничения вроде направления линий, поверхностной плёнки или направления гибки ограничивают раскладку; если указать их заранее, результат будет хорошим и по отходам, и по сроку заказа.
Марки 304, 304L, 316 и 316L при лазерной резке ведут себя очень близко. Ферритные марки вроде 430 магнитны, и рез проходит похоже, но цвет кромки и параметры процесса могут отличаться. Поэтому в предложении указывайте код марки явно; параметры машины подбираются вместе с маркой и толщиной. Для различения марок поможет статья 304 или 316.
Поверхность тоже влияет на рез. Шлифованные (No.4) и зеркальные поверхности при контакте со столом могут получать следы; плёнка на листе с плёночным покрытием при неподходящем типе плёнки может подгореть на кромке. Если направление линий видимо, нужно указать на чертеже, в какую сторону будет ориентирована деталь. Чтобы узнать поверхности, посмотрите статью типы поверхностей.
Термическое окрашивание (оттенки от жёлтого до синего) - тонкий оксидный слой на кромке, и на видимых или чувствительных к коррозии деталях его нужно удалять. Это можно сделать механическим путём (щётками, шлифовкой) или химическим (травление кислотой, пассивация); соответствующие практики описаны в таких стандартах, как ASTM A380 и ASTM A967. Какая из этих операций нужна, зависит от места использования детали.
Вырезанные детали чаще всего идут на гибку или сварку. Припуск на гибку и линии гибки нужно рассчитывать на этапе развёртки; исправлять размеры потом трудно. В Güven Paslanmaz CNC лазерная резка, гибка и шлифовка выполняются в одном сервисе, поэтому эту цепочку можно собрать в одном заказе. Подробности услуг приведены на странице лазерной резки. Цена зависит от марки, размера, количества и рынка; обращайтесь через форму запроса предложения.
Для качества термической резки берётся ISO 9013 (термическая резка, классификация резов, геометрические характеристики продукции и допуски качества), для общего допуска на размеры ISO 2768-1. Для материала используются EN 10088-2 и ASTM A240, для чистоты поверхности и пассивации ASTM A380 и ASTM A967. Статья носит общий информационный характер; мощность резки, предел по толщине и допуск подтверждаются в процессе предложения для каждого заказа по чертежу и материалу.
Высокоэнергетический лазерный луч плавит материал, а вспомогательный газ удаляет расплавленный металл из зазора реза. Для блестящей кромки без оксидов на нержавеющей стали обычно используют азот.
Предпочтительны DXF или DWG. Чертёж должен быть в масштабе 1:1, в миллиметрах, все контуры замкнуты, а линии единичные. Для получения развёртки можно использовать и 3D-форматы вроде STEP.
Допуск зависит от толщины, марки и машины. Качество кромки выражается классами ISO 9013, общий допуск на размеры по ISO 2768-1. Нужный допуск должен быть записан на чертеже, а применимость уточняется в процессе предложения.
Тепловложение образует на кромке тонкий оксидный слой (термическое окрашивание). При резке азотом этот эффект уменьшается. На видимых или чувствительных к коррозии деталях его удаляют механическим или химическим способом.
Обе относятся к аустенитному семейству и при лазерной резке ведут себя очень похоже. Тем не менее код марки в предложении указывать нужно, потому что параметры машины подбираются по марке и толщине.
Режется. Однако если тип плёнки не подходит для реза, на кромке может быть подгорание или прилипание. Укажите в предложении требование к плёнке и тип поверхности.
Да, чаще всего работа продолжается в том же сервисе. Если показать линии гибки в файле реза на отдельном слое, расчёт развёртки и припуска упрощается.

