Paslanmaz sacı lazerle kestirmeden önce bilinmesi gerekenler: azot ve hava ile kesim, kalınlığa göre dikkat noktaları, ISO 9013 kenar kalitesi, DXF dosya hazırlama ve tasarım kuralları.
Lazer kesimde yüksek enerjili ışın malzemeyi eritir, yardımcı gaz erimiş metali kesim aralığından dışarı üfler. Karbon çeliğinde oksijen yanmayı hızlandırır ve bu işin doğal bir parçasıdır. Paslanmaz çelikte ise oksitlenmiş bir kenar hem görüntüyü bozar hem de pasif krom oksit tabakasının yerel olarak zayıflamasına yol açar. Bu yüzden paslanmazda çoğunlukla azot kullanılır: gaz kesime katılmaz, sadece erimiş metali uzaklaştırır ve kenarda oksit oluşumunu sınırlar.
Sonuç, görünür ve kaynaklanacak parçalarda ek kenar işlemini azaltan temiz bir kesimdir. Kenar rengi gaz tipine, basınca ve kalınlığa göre değiştiği için bu parametreler her iş için makine tarafından seçilir; müşteri tarafından belirlenen kısım malzeme, ölçü ve yüzey beklentisidir.
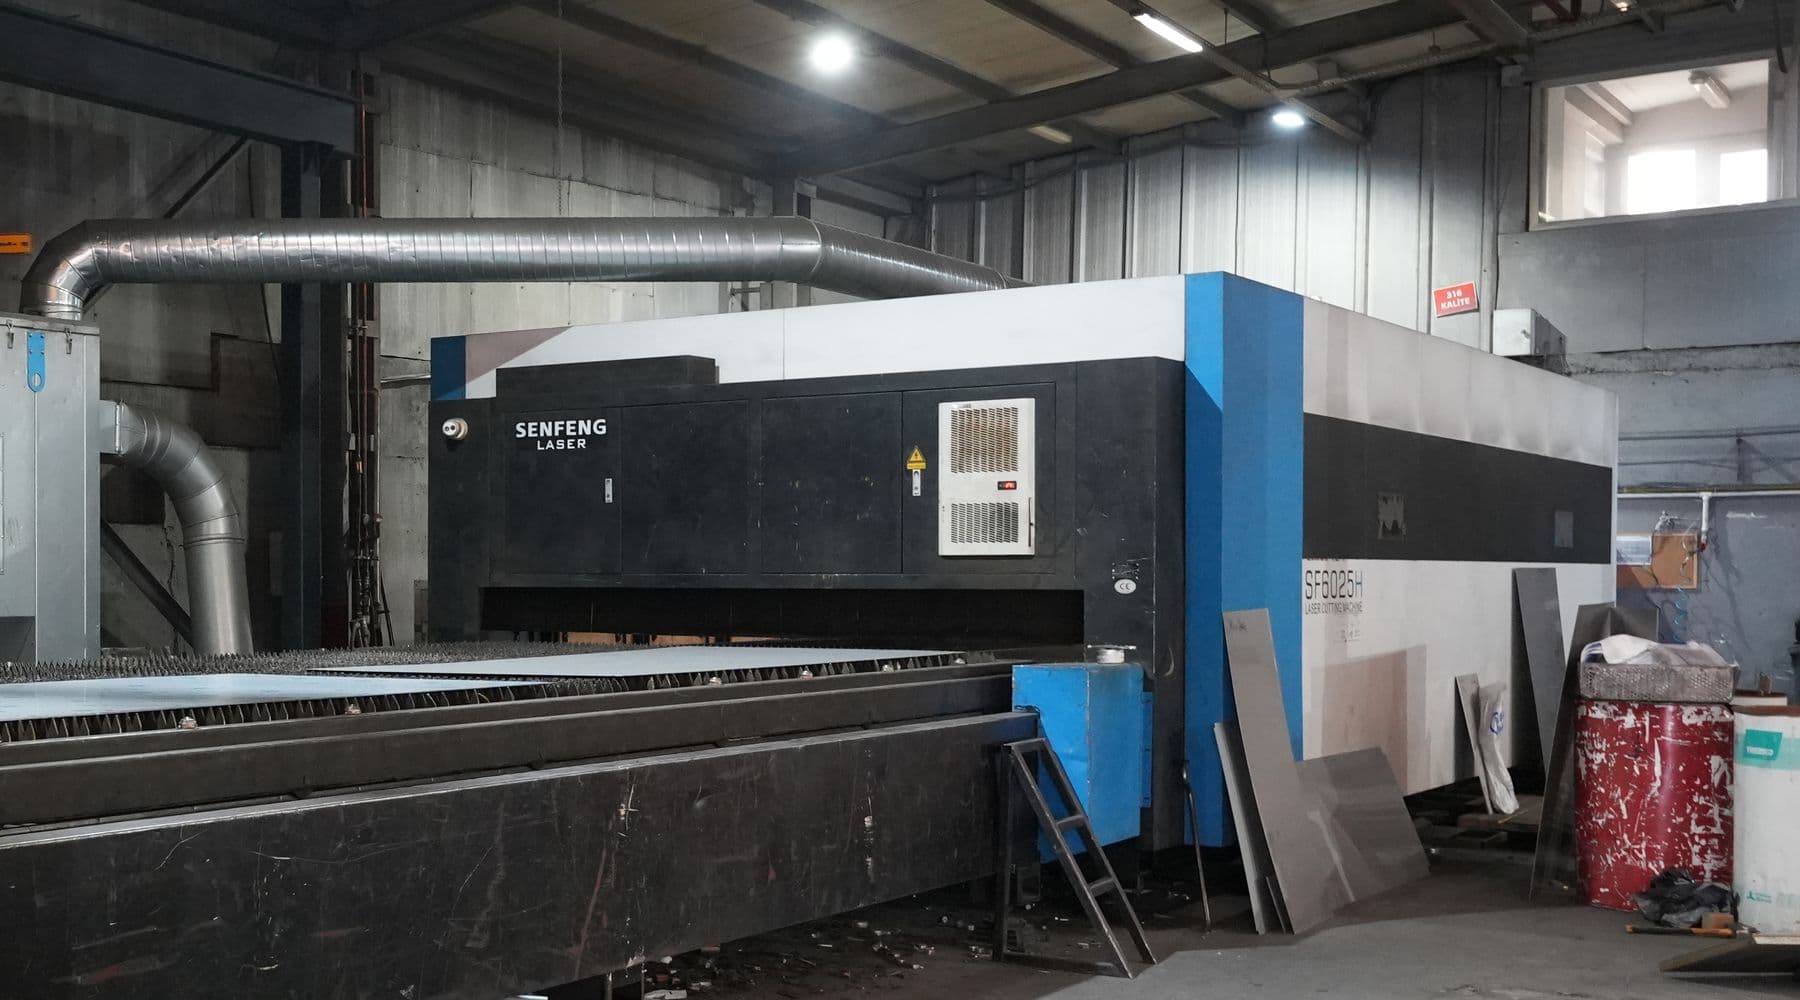
Hangi gazın kullanılacağı kenarın görünümünü ve sonraki işlemi belirler. Aşağıdaki tablo genel bir eşleşme sunar; gerçek sonuç makineye, güce ve kalınlığa bağlıdır.
| Gaz | Kenar görünümü | Ne zaman düşünülür |
|---|---|---|
| Azot | Parlak, oksitsiz, açık renk | Görünür parça, kaynak öncesi, gıda ve medikal ortam |
| Oksijen | Koyu, oksit tabakalı kenar | Kenarın sonradan taşlanacağı veya temizleneceği, görünmeyen parçalar |
| Basınçlı hava | Hafif oksit, renk değişimi olabilir | İnce sac, görünmeyen ve korozyona hassas olmayan parçalar |
Kalınlık arttıkça kesim hızı düşer, ısı girdisi büyür ve kenar kalitesi sınırları sıkılaşır. Fiber lazerle genel olarak yaklaşık 0,5 mm ile 20 mm arası kalınlık işlenebilir; üst sınır lazer gücüne bağlıdır ve her makine için farklıdır. Güven Paslanmaz'ın kesim kalınlık sınırı sipariş bazında teklif sürecinde netleştirilir.
| Sınıf | Öne çıkan risk | Tasarımda ne yapılır |
|---|---|---|
| İnce sac | Isıdan eğilme ve dalgalanma, yüzeyde çizilme | İnce bağlardan ve uzun dar parçalardan kaçınılır, mümkünse parça sıkı yerleşime alınır |
| Orta kalınlık | Kenar eğimi, delik köşelerinde yuvarlanma | Kritik ölçüler kenar kalitesi sınıfına göre belirtilir |
| Kalın levha | Kesim yüzeyinde konikleşme ve pürüzlülük, yavaş kesim | Tolerans ihtiyacı gerçekçi yazılır, gerekirse kenar sonradan işlenir |
Isıl kesimlerde kenar kalitesinin ortak dili ISO 9013'tür. Standart iki temel ölçü tanımlar: kesim yüzeyinin dikliğinden sapma (u) ve yüzey pürüzlülüğü (Rz5). Her ikisi de 1'den 5'e kadar sınıflara ayrılır; 1 en sıkı, 5 en gevşek sınıfı ifade eder. Ayrıca ölçü toleransları için iki sınıf tanımlanmıştır ve tolerans, kalınlık aralığına göre değişir.
Kesilen kenarda gözle de kontrol edilebilen üç şey vardır: çapak (kenarın alt tarafında sertleşmiş metal), dros (damlayıp donmuş erimiş metal) ve ısıl renklenme. Azotla kesimde çapak ve dros genellikle azalır, ama sıfırlanmaz. Çapak alma ve kenar kırma gibi işlemler istiyorsanız çizimde ya da siparişte belirtin.
Lazer kesimin ısıdan etkilenen bölgesi plazma ve oksijenle kesime göre dar olma eğilimindedir, yine de kenarın hemen yanında mikroyapı ve renk değişebilir. Korozyona hassas kullanımlarda bu dar bant da hesaba katılır; gerekirse kenar sonradan temizlenir.
Lazer kesim çizimden doğrudan makine programına dönüştüğü için çizimdeki küçük hatalar kesimde büyür. Aşağıdaki liste, CAM aşamasında en çok zaman kaybettiren hataları ve doğru karşılığını gösterir.
| Konu | Doğrusu | Sorun çıkaran |
|---|---|---|
| Ölçek ve birim | 1:1 ölçek, milimetre | Farklı ölçekte veya inç cinsinden çizim |
| Kontur | Her şekil kapalı bir kontur | Uç uca değmeyen, açık çizgiler |
| Çizgi tekrarı | Her çizgi bir kez | Üst üste binen kopya çizgiler, çift kesim |
| Yazı | Yazılar konturlara (outline) çevrilmiş | Fonta bağlı kalmış metin |
| Katman | Kesim, büküm çizgisi ve notlar ayrı katmanda | Her şey tek katmanda |
| Bilgi | Kalite, kalınlık, adet, yüzey, hadde yönü ayrı yazılı | Sadece geometri gönderilmiş |
Birkaç basit tercih hem kesim kalitesini hem de parçanın sonraki ömrünü iyileştirir. İç köşelere küçük de olsa yarıçap vermek, keskin köşelerdeki ısı birikimini ve gerilim yığılmasını azaltır. İki kesim arasında kalan ince bağlar ısıdan eğilir, bu yüzden delikleri ve çıkıntıları birbirine ve kenara fazla yaklaştırmamak gerekir.
Çok küçük delikler ve dar yarıklar kesimi zorlaştırır; bu alt sınırlar kalınlığa ve makineye bağlıdır, genel bir sayı vermek yanıltıcı olur. Çizimi göndermeden önce deliği ve yarığı gözden geçirip emin olamadığınız kısımları teklif aşamasında sorun. Büküm yapılacaksa büküm çizgisinin yakınına delik koymak, bükümde deliğin ovalleşmesine neden olur; bu konu büküm rehberinde ayrıca anlatılıyor.
Parçaların levha üzerine yerleşimi (nesting) fireyi belirler. Aynı kalite ve kalınlıktaki farklı parçaları tek levhada toplamak, her birini ayrı levhadan kestirmeye göre daha az artık bırakır; bu yüzden çizimleri tek siparişte göndermek işe yarar. Çizgi yönü, yüzey filmi veya büküm yönü gibi kısıtlar yerleşimi sınırlar; bunları baştan yazarsanız hem fire hem sipariş süresi açısından iyi sonuç verir.
304, 304L, 316 ve 316L lazer kesimde birbirine çok yakın davranır. 430 gibi ferritik kaliteler manyetiktir ve kesimi benzer yürütülür, ancak kenar rengi ve işlem parametresi farklı olabilir. Bu yüzden teklifte kalite kodunu açık yazın; makine parametresi kalite ve kalınlıkla birlikte seçilir. Kalite ayrımı için 304 mü 316 mı yazısı yardımcı olur.
Yüzey de kesimi etkiler. Fırçalı (No.4) ve ayna yüzeyler tabla ile temasta iz alabilir; film kaplı sacın filmi, uygun film tipi seçilmezse kenarda yanabilir. Çizgi yönü görünürse parçanın hangi yönde yerleşeceğini çizimde belirtmek gerekir. Yüzeyleri tanımak için yüzey tipleri makalesine bakabilirsiniz.
Isıl renklenme (sarıdan maviye kadar tonlar) kenarda ince bir oksit tabakasıdır ve görünür ya da korozyona hassas parçalarda alınmalıdır. Mekanik yolla (fırçalama, taşlama) ya da kimyasal yolla (asitle temizleme, pasivasyon) giderilebilir; ilgili uygulamalar ASTM A380 ve ASTM A967 gibi standartlarda tarif edilir. Bu işlemlerden hangisinin gerektiği, parçanın kullanım yerine bağlıdır.
Kesilen parçalar çoğunlukla büküme veya kaynağa gider. Büküm payı ve büküm çizgileri açılım aşamasında hesaplanmalıdır; sonradan ölçü düzeltmek zordur. Güven Paslanmaz'da CNC lazer kesim, büküm ve taşlama aynı serviste yapıldığı için bu zinciri tek siparişte toplamak mümkündür. Hizmetlerin ayrıntısı lazer kesim sayfasında yer alıyor. Fiyat; kalite, ebat, miktar ve piyasaya göre değişir, teklif formundan ulaşın.
Isıl kesim kalitesi için ISO 9013 (ısıl kesme, kesim sınıflandırması, geometrik ürün özellikleri ve kalite toleransları), genel ölçü toleransı için ISO 2768-1 referans alınır. Malzeme için EN 10088-2 ve ASTM A240, yüzey temizliği ve pasivasyon için ASTM A380 ve ASTM A967 kullanılır. Makale genel bilgilendirme amaçlıdır; kesim kapasitesi, kalınlık sınırı ve tolerans her sipariş için çizim ve malzemeye göre teklif sürecinde teyit edilir.
Yüksek enerjili lazer ışını malzemeyi eritir, yardımcı gaz erimiş metali kesim aralığından uzaklaştırır. Paslanmazda parlak ve oksitsiz kenar için genellikle azot gazı kullanılır.
DXF veya DWG tercih edilir. Çizim 1:1 ölçekte, milimetre cinsinden olmalı, tüm konturlar kapalı ve çizgiler tekil olmalıdır. STEP gibi 3B formatlar da açılımı çıkarmak için kullanılabilir.
Tolerans kalınlığa, kaliteye ve makineye göre değişir. Kenar kalitesi ISO 9013 sınıflarıyla, genel ölçü toleransı ISO 2768-1 ile ifade edilir. Gereken tolerans çizimde yazılmalı, uygulanabilirlik teklif sürecinde netleştirilir.
Isı girdisi kenarda ince bir oksit tabakası (ısıl renklenme) oluşturur. Azotla kesimde bu etki azalır. Görünür veya korozyona hassas parçalarda mekanik ya da kimyasal yöntemle temizlenir.
İkisi de ostenitik ailedendir ve lazer kesimde çok benzer davranır. Yine de teklifte kalite kodunu belirtmeniz gerekir, çünkü makine parametresi kalite ve kalınlığa göre seçilir.
Kesilebilir. Ancak film tipi kesime uygun değilse kenarda yanma veya yapışma olabilir. Film isteğini ve yüzey tipini teklifte belirtin.
Evet, çoğu zaman aynı serviste devam edilir. Büküm çizgilerini kesim dosyasında ayrı katmanda gösterirseniz açılım ve pay hesabı kolaylaşır.

